
Publisert: 11. mai 2026
Av: Yanwei Hu, teknisk ekspert hos Cymber Metal
God morgen alle sammen,
Yanwei Hu her fra Cymber Metal.
Når ingeniører snevrer seg ned til berylliumkobber kontra fosforbronse for presisjonskomponenter, ender valget vanligvis opp med noen få kritiske spørsmål: Vil denne delen overleve millioner av bøyesykluser? Må den føre strøm uten å overopphetes? Kan den holde fjærkraften under termisk belastning?
C17200 berylliumkobber og C51000/C52100 fosforbronse er begge velprøvde kobberbaserte legeringer som brukes i kontakter, fjærer, foringer og elektriske kontakter. Men de erikkeutskiftbare. Å velge feil fører ofte til prototype-iterasjoner, omarbeiding eller – i verste fall – feil i felten.
Hos Cymber Metal lagerfører vi begge legeringene i ASTM-sertifiserte kvaliteter og maskinerer dem til ferdige komponenter internt hver uke. Her er hva de reelle dataene og verkstedopplevelsen faktisk viser.
Mekanisk styrke: Hvordan C17200 og C51000 faktisk sammenlignes
Strekk- og flytegrense etter anløpning
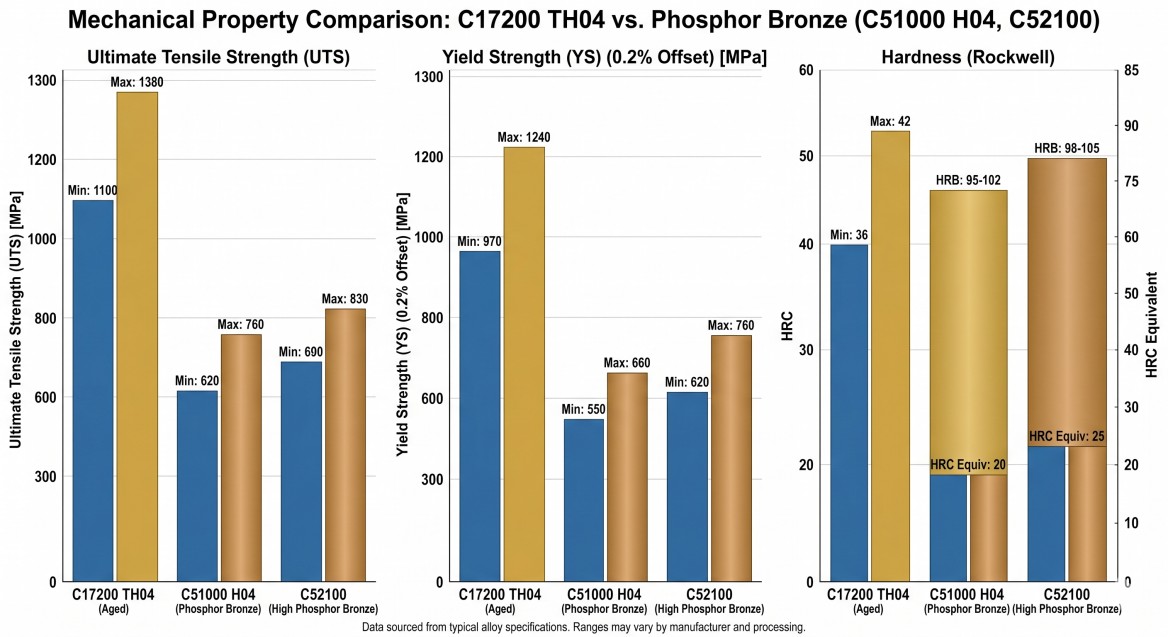
C17200 i toppaldret TH04-anløp når 1240–1520 MPa UTS (omtrent 180–220 ksi), med flytegrense opptil 1210 MPa. C51000 i H04 hard anløp når toppen på 550–760 MPa. C52100 (8 % tinn) presser seg litt høyere, ved 690–860 MPa.
Berylliumkobber kan levere1,4–2 ganger høyereStrekkfasthet avhengig av tempereringen som sammenlignes. Det praktiske tallet du designer med avhenger helt av tempereringen – en valseherdet TD02 og en fullaldret TH04 er betydelig forskjellige materialer selv med samme UNS-nummer.
Hardhet, elastisitetsmodul og implikasjoner for fjærdesign
Elastisitetsmodulen påvirker fjærdesignet direkte. C17200 ligger på 125–131 GPa; fosforbronse ligger på 103–117 GPa. Høyere modul betyr mer lagret energi per enhet avbøyning, noe som gir en stivere fjær med samme geometri.
Hardheten forteller en lignende historie: C17200 TH04 når Rockwell C38–44, mens C51000 H04 lander på Rockwell B70–85. Dette gapet har en målbar effekt på foringens slitestyrke.
Fosforbronse er ikke bare «svakere» – den representerer et kompromiss med lavere styrke og høyere duktilitet. C51000 oppnår forlengelser på 40–60 % i glødet tilstand, sammenlignet med bare 2–15 % for BeCu ved maksimal styrke. Når applikasjonen din trenger tette geometrier og moderate mekaniske belastninger, blir denne duktiliteten den relevante egenskapen.
Utmattingslevetid og syklisk belastningsytelse
Utholdenhetsgrenser og SN-kurvedata
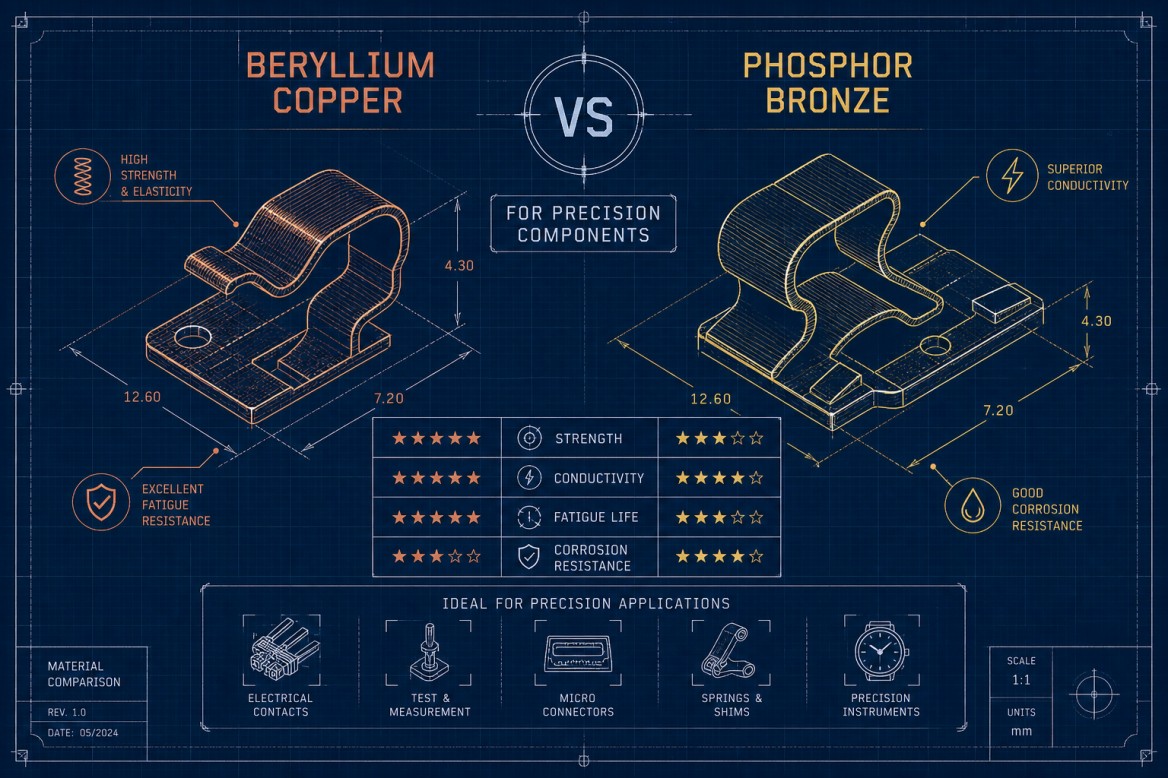
Det mest avgjørende tallet i denne sammenligningen er utmattingslevetid. I roterende bøyetempningstester har BeCu Alloy 25 vist vesentlig lengre utmattingslevetid enn fosforbronse under tilsvarende sykliske spenningsforhold – ofte flere ganger større ved sammenlignbare spenningsamplituder.
C17200 viser en utholdenhetsgrense på omtrent 442 MPa ved 10⁷ sykluser i roterende bøying ved romtemperatur, og faller til rundt 400 MPa ved 350 °C og 272 MPa ved 450 °C der faseoverganger svekker korngrensene. Fosforbronse mangler en veldefinert utholdenhetsgrense i dette området.
SeASM International-data om berylliumkobberfor detaljerte data om materialoppførsel og utmatting ved sammenligning av disse legeringene.
Helningen på SN-kurven bestemmer designmarginen din. BeCus kurve faller mer gradvis, noe som gir en meningsfull utmattingslevetid ved lavere spenninger. Fosforbronse når utmattingskneet tidligere, noe som betyr at designspenningen må reduseres betydelig for å nå samme syklusmål med et krav på 10 millioner sykluser.
Stressavslapning og vårsett
Spenningsavslapning utvider BeCus fordel utover rå utmattingstall. Under vedvarende belastning eller termisk sykling mister fosforbronse fjærkraft over tid. BeCu beholder sine mekaniske egenskaper over 300 °C – kritisk for reléfjærer, kontakter under gjentatt termisk sykling og høyfrekvente brytere der fjærsettfeil er en reell feiltilstand, ikke bare et laboratorieresultat.
Elektrisk og termisk konduktivitet sammenlignet
IACS-verdier og hva som driver gapet
C17200 i aldret tilstand gir 22–60 % IACS avhengig av temperament og aldringssyklus. C51000 fosforbronse ligger vanligvis mellom 12–20 % IACS, med en representativ verdi rundt 15 %.
Gapet kan spores direkte til legeringssammensetningen: beryllium ved 1,8–2 % forstyrrer kobbergitteret mindre enn tinn ved 5–10 % kombinert med fosfor. Varmeledningsevnen følger samme forhold via Wiedemann-Franz-loven. Basert på disse IACS-verdiene ligger BeCu på omtrent 130–170 W/m·K, mens fosforbronse ligger på omtrent 40–70 W/m·K.
For en kortfattet oversikt over berylliumkobbers konduktivitet og bruksveiledning, se dette materialsammendraget:Oversikt over AZoM berylliumkobber.
Matching av konduktivitet til komponenttype
For kontakter og reléfjærer som fører betydelig strøm, er BeCus konduktivitetsfordel direkte funksjonell. Høyere konduktivitet betyr mindre resistiv oppvarming, noe som forlenger kontaktens levetid og reduserer termisk belastning som akselererer utmatting.
For bøssinger og sliteputer er konduktivitet irrelevant. Filteret er enkelt: hvis strømføringsevne eller varmespredning vises i spesifikasjonen, er konduktivitet en avgjørende variabel. Hvis ikke, fjern den fra sammenligningen og la kostnaden styre.
Krav til maskinbarhet, formbarhet og varmebehandling
Varmebehandlingsplaner og formingsgrenser
C17200 krever en totrinns termisk prosess: løsningsgløding ved 800–850 °C, etterfulgt av aldringsherding ved 315 °C i 2–3 timer for å nå topp styrke. Denne prosessen øker kompleksiteten – ovnsplanlegging, bråkjølingstidspunkt og risiko for overaldring.
Fosforbronse oppnår sine bruksegenskaper kun gjennom kaldreduksjon. C51000 og C52100 kreveringen aldringssyklushva som helst.
For en praktisk, applikasjonsfokusert varmebehandlingsreferanse for C17200, se denne tekniske veiledningen påvarmebehandling av C17200.
Formingsgrensene varierer avhengig av legering og herding. C17200 formes best i glødet tilstand før aldring; bøying etter full aldring i TH04-herding risikerer sprekkdannelser, spesielt på den ytre radiusen. Fosforbronse i O-herding håndterer bøyeradiuser ned til 0–1T; i H04 klatrer den til 4–6T for C510 og 6–8T for C521.
Maskineringsanbefalinger og berylliumsikkerhet
Maskin C17200 med hardmetallverktøy ved 150–350 SFM med kjølevæske. Der prosessflyten tillater det, foraldring av maskinen: det glødede materialet er mykere, gir renere spondannelse og forlenger verktøyets levetid betydelig.
Berylliumfaren krever direkte behandling, ikke en fotnote. Berylliumstøv fra maskinering av BeCu er en alvorlig innåndingsrisiko og et anerkjent kreftfremkallende stoff ved kroniske eksponeringsnivåer. OSHAs nåværende tillatte eksponeringsgrense er 0,2 μg/m³ TWA, med et tiltaksnivå på 0,1 μg/m³. Lokal avtrekksventilasjon, HEPA-filtrering, tekniske innkapslinger og sertifiserte håndteringsprosedyrer er obligatoriske.
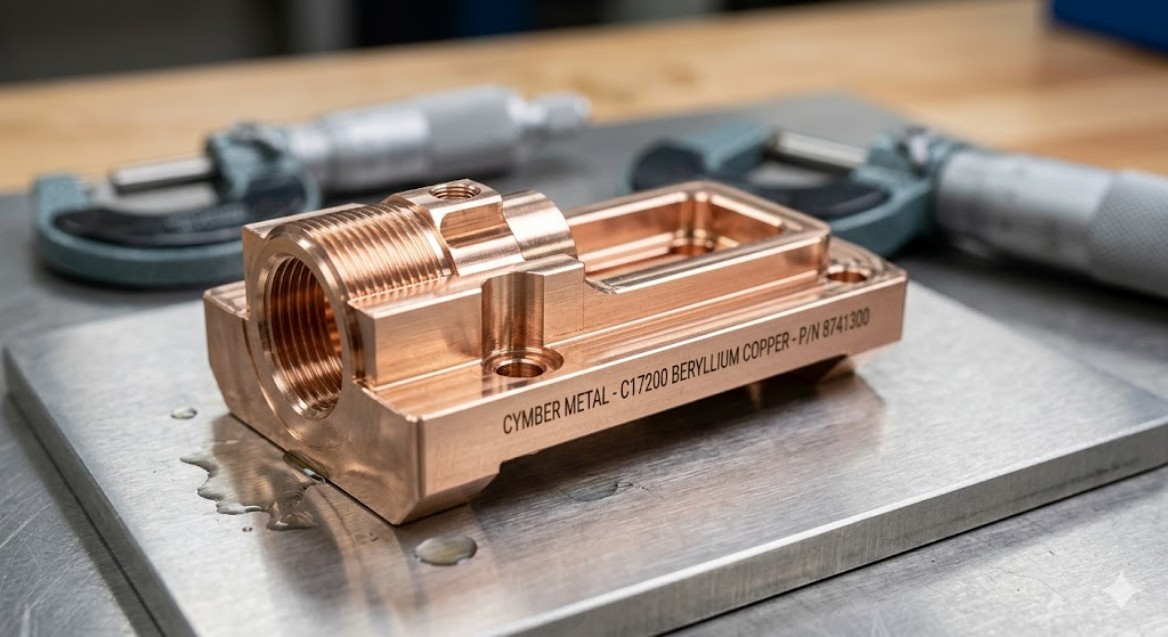
Ingeniører som outsourcer CNC-maskinering til en leverandør som allerede opererer under kompatible protokoller, fjerner denne sikkerhetsmessige samsvarsbyrden fra sitt eget anlegg. Cymber Metals CNC-maskineringsoperasjoner er bygget rundt disse kravene.
Hvis du vil ha mer informasjon om regulatoriske forventninger og OSHA-berylliumstandarden, kan du se gjennom dette bransjesammendraget:OSHAs veiledning for berylliumstandard.
Kostnad, leveringstid og innkjøp i 2026
BeCu har en betydelig høyere pris enn fosforbronse – omtrent 25–40 % høyere – drevet av konsentrasjonen av beryllium i råmaterialet og de regulatoriske kostnadene ved prosessering. Innsatskostnadene for fosforbronse har steget betydelig gjennom 2025–2026, og det forventes at de høye kobber- og tinnprisene vil vedvare. Tilbudet på BeCu er strammere og leveringstiden strekkes når etterspørselen fra bilindustrien, luftfart og forsvar konkurrerer om den samme sertifiserte lagerbeholdningen.
For små til mellomstore produksjonsserier fører kompleksiteten ved anskaffelser til skjulte kostnader. Å kjøpe inn sertifisert C17200- eller C51000-bånd og deretter kvalifisere en separat leverandør av CNC-maskinering introduserer koordineringskostnader, ekstra kvalitetskontrollpunkter og langsommere endringssykluser for konstruksjon.
Hos Cymber Metal lagerfører vi begge legeringer i ASTM/AMS-sertifiserte kvaliteter og produserer ferdige presisjonskomponenter internt fra ett enkelt anlegg. Du kan utforske hele vårtberylliumkobberrekkevidde her:Berylliumkobberprodukterog vårfosforbronse og bronselegeringeralternativer her:Fosforbronse.
Berylliumkobber vs. fosforbronse – Praktisk beslutningsrammeverk
Tre spørsmål styrer legeringsbeslutningen:
- Hvilken syklisk belastnings- og utmattingslevetid krever komponenten?
- Leder komponenten strøm eller krever termisk styring?
- Hva er den totale kostnadstoleransen, inkludert maskinering og samsvarskostnader?
| Søknadstype | Anbefalt legering | Hovedårsak |
|---|---|---|
| Reléfjærer, hurtigkoblingskontakter | C17200 | Fjærsettsvikt ved temperatur er dominerende feilmodus |
| Presisjonskontakter i krevende termiske miljøer | C17200 | Utmattingslevetid og konduktivitet er begge kritiske |
| Lagerbøssinger og aksialskiver | C51000 / C52100 | Utmattelse og konduktivitet er ikke begrensende; kostnad og formbarhet favoriserer fosforbronse |
| Lavfrekvente fjærkontakter | C51000 / C52100 | Syklustelling innenfor fosforbronsekapasitet |
| Kontakter for moderat belastning | Enten (ved analyse) | Avhenger av syklusantall og gjeldende belastning |
De to vanligste feilvurderingene går i motsatte retninger: å spesifisere fosforbronse for en høysyklusfjær og se den svikte tidlig, eller å spesifisere C17200 for en foring uten krav til konduktivitet eller utmatting og betale en premie på 40 % for null ytelsesøkning.
Ofte stilte spørsmål
Er berylliumkobber sterkere enn fosforbronse?Ja, betydelig. C17200 i toppaldret TH04-anløp når 1240–1520 MPa UTS sammenlignet med 550–760 MPa for C51000 i H04 – omtrent 1,4–2 ganger høyere avhengig av sammenlignede anløp. Fosforbronse kompenserer med høyere duktilitet (40–60 % forlengelse vs. 2–15 % for BeCu ved topp styrke), noe som gjør den bedre der tett forming er nødvendig.
Hvilken legering har bedre utmattingslevetid for fjærapplikasjoner med høy syklus?Berylliumkobber. C17200 viser en utholdenhetsgrense på omtrent 442 MPa ved 10⁷ sykluser i roterende bøying ved romtemperatur. Fosforbronse mangler en veldefinert utholdenhetsgrense ved tilsvarende spenningsnivåer.
Er fosforbronse trygt å maskinere uten spesielle forholdsregler?Ja. Fosforbronse utgjør ingen betydelig innåndingsfare ved standard maskinering. Berylliumkobber krever strenge kontroller (OSHA PEL 0,2 μg/m³ TWA). Outsourcing av BeCu-maskinering til en sertifisert leverandør fjerner denne samsvarsbyrden fra anlegget ditt.
Når gir fosforbronse mer mening enn berylliumkobber?For applikasjoner uten høye utmattingskrav eller strømførende spesifikasjoner – foringer, trykkskiver, formede braketter, fjærkontakter med lavere frekvens – gir fosforbronse vanligvis tilstrekkelig ytelse med 25–40 % lavere materialkostnader uten behov for varmebehandling.
Kan jeg få begge legeringene maskinert til ferdige deler fra én leverandør?Ja. Cymber Metal lagerfører C17200 og C51000/C52100 i ASTM/AMS-sertifiserte kvaliteter og produserer ferdige presisjonskomponenter internt. En leverandør fra én kilde for både materiale og maskinering reduserer kvalifiseringskostnader og fremskynder endringssykluser innen ingeniørfag.
Avsluttende tanker
Valget mellom berylliumkobber og fosforbronse for presisjonskomponenter avhenger av tre kryssende variabler: utmattingslevetid, krav til konduktivitet og totale eierkostnader. BeCu er ledende på styrke, utmattingslevetid og konduktivitet. Fosforbronse er ledende på kostnad, formbarhet og prosesseringsenkelhet.
Få riktig legering før du skjærer i metall. Tallene ovenfor gir deg grunnlaget for den avgjørelsen.
Hos Cymber Metal fører vi begge legeringene på verifisert lager og maskinerer dem til ferdige deler uten behov for en ekstra leverandør. Å ha riktig materialvalg på dette stadiet gir mer verdi enn noen kostnadsoptimalisering nedstrøms.
Klar til å gjennomgå tegningen din? Send den over – vi gir deg direkte, praktiske råd om riktig legering, realistiske toleranser og en tydelig tidslinje.
Kontakt oss for støtte til komponenter med presisjonskobberlegering
Publiseringstid: 11. mai 2026