
Publisert: 7. juni 2026
Av: Yanwei Hu, teknisk ekspert hos Cymber Metal
God morgen alle sammen,
Yanwei Hu her fra Cymber Metal.
For atten måneder siden kom en amerikansk forsvarsentreprenør med en defekt C17200 berylliumkobberfjærpakke fra en høyvibrasjonsflymodul. Delene var spesifisert for toppaldringstilstand med 1200 MPa UTS og skulle overleve 10^7 sykluser ved 450 MPa alternerende belastning. De sviktet ved 2,3 × 10^6 sykluser med klassiske utmattingsstriper som starter ved verktøymerker etter konvensjonell maskinering.
Reservedelene vi produserte fraC17300platen – samme nominelle styrke, men med kontrollert blytilsetning for maskinbarhet og en nøye sekvensert løsningsgløding + aldringsherdingssyklus – oversteg 1,4 × 10^7 sykluser i samme testrigg. Forskjellen var ikke legeringskvaliteten på papiret. Det var hvordan materialet ble bearbeidet fra plate til ferdig komponent.
I 2026, når syklisk belastning med høy belastning dukker opp i luftfartsaktuatorer, borehullverktøy, svært pålitelige kontakter og presisjonsforsvarsmekanismer, aksepterer ikke lenger senioringeniører «berylliumkobber» som en generisk spesifikasjon. De krever C17300 når maskinbearbeidbarhet, utmattingslevetid og dimensjonsstabilitet etter aldring må sameksistere.
Hvorfor C17300 overgår andre berylliumkobberkvaliteter under høy belastning
C17300 er et blyholdig høyfast berylliumkobber (nominelt 1,9 % Be, 0,4 % Pb). Blyet forbedrer sponbrudd og reduserer verktøyslitasje uten å ofre kjerneegenskapene som gjør berylliumkobber uerstattelig i høybelastningstjenester:
- Toppaldret strekkfasthet 1100–1300 MPa
- Flytegrense vanligvis 1000–1150 MPa
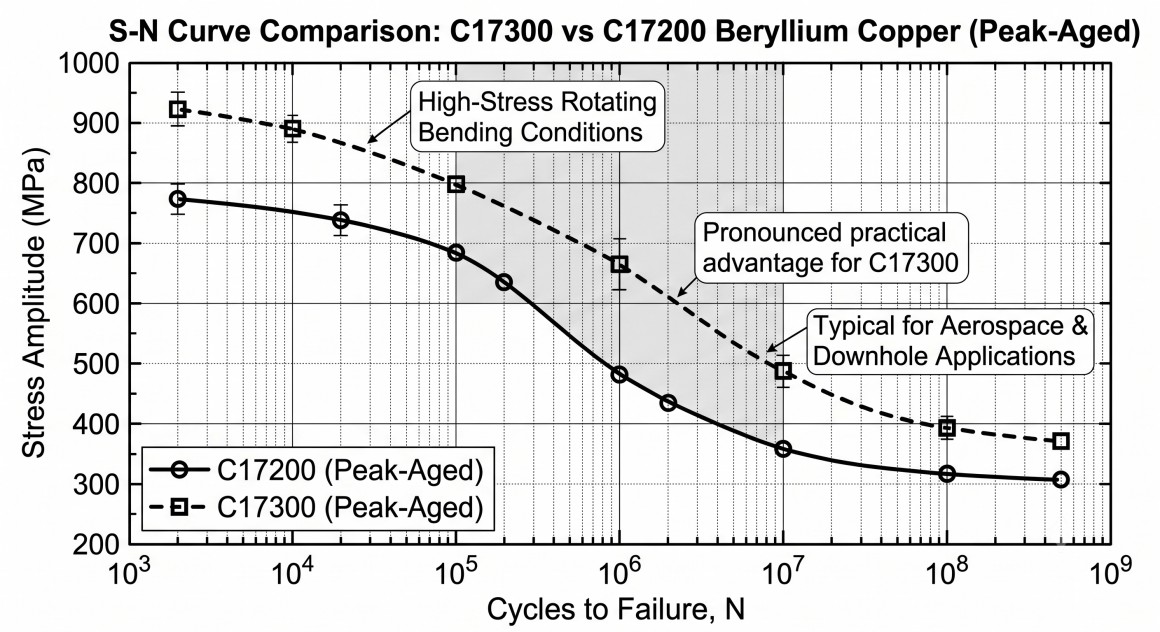
- Utmerket utmattingsgrense (ofte >450 MPa ved 10^7 sykluser i roterende bøying)
- Elektrisk ledningsevne 22–28 % IACS i topptilstand
- Gnistfri og god korrosjonsbestandighet i marine og industrielle miljøer
Sammenlignet med C17200 tilbyr C17300 målbart bedre maskinbearbeidbarhet, samtidig som den beholder nesten identisk utmattings- og styrkeytelse. For deler som krever omfattende fresing, boring eller gjenging før endelig aldring, oversettes dette direkte til lavere verktøykostnader, strammere prosesskontroll og færre kasserte komponenter.
Varmebehandlingssekvens: Den skjulte variabelen som avgjør om toleranser overlever
Berylliumkobber utvikler først sin høyspenningsevne etter skikkelig løsningsgløding (vanligvis 800–850 °C) etterfulgt av aldersherding (315–330 °C i 2–3 timer). Rekkefølgen du maskinerer i forhold til disse termiske syklusene er avgjørende.
Vanlige feiltyper vi fortsatt ser fra andre leverandører:
- Maskinering utelukkende i aldret tilstand → overdreven verktøyslitasje og risiko for overflateskade som initierer utmattingssprekker.
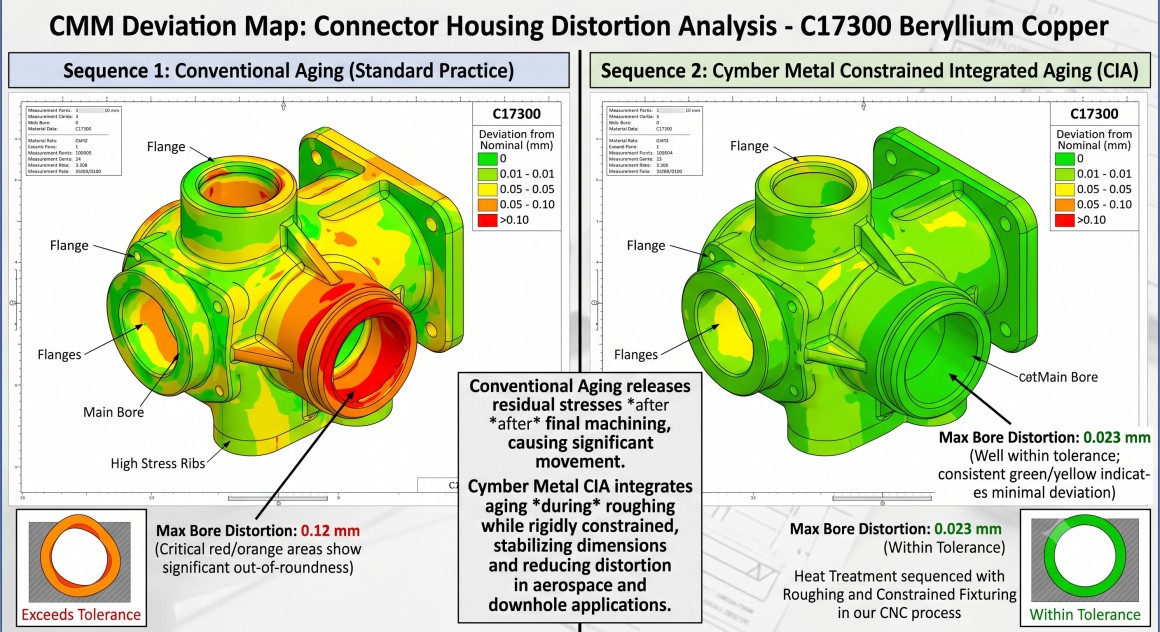
- Grovmaskinering i løsningsglødet tilstand, deretter aldring uten begrensning → 0,08–0,15 mm forvrengning på presisjonsboringer og tynne seksjoner.
- Overaldring for å «gjenopprette» dimensjoner → tap av utmattingsstyrke og mottakelighet for spenningskorrosjon.
I vårCYMBER CNC-maskineringsverkstedVi behandler varmebehandling som en integrert prosessvariabel. For høybelastningskomponenter i C17300 gjør vi vanligvis følgende:
- Grovmaskin fra plate eller stang i løsningsglødet eller lett aldret tilstand.
- Bruk en kontrollert, endelig aldringsherdingssyklus med festeanordning som begrenser kritiske dimensjoner.
- Etterbehandle maskinens kritiske funksjoner etter aldring for å oppnå ønsket overflateintegritet og toleranse.
Denne tilnærmingen holder rutinemessig ±0,02 mm på boringer og ±0,05 mm på tynne seksjoner, samtidig som den gir fulle mekaniske egenskaper ved toppaldring.
Presisjonsmaskinering av C17300: Sikkerhet, verktøylevetid og overflateintegritet
Berylliumkobbermaskinering har et ufravikelig sikkerhetskrav: alle operasjoner må kontrollere luftbårent berylliumstøv under OSHA og internasjonale eksponeringsgrenser. Verkstedet vårt er utstyrt med lukkede maskineringssentre, høyeffektiv filtrering og dokumenterte håndteringsprotokoller som lar oss maskinere C17300 trygt i produksjonsvolumer.
Fra et prosessperspektiv maskinerer C17300 rent når parameterne er riktige:
- Karbid- eller PCD-verktøy ved 150–300 SFM med høytrykkskjølevæske
- Positiv spongeometri og skarpe kanter for å minimere oppbygde kanter
- Kontrollert sponavgang for å forhindre ny skjæring av spon som kan sette seg fast og skape spenninger
Vi oppnår rutinemessig Ra ≤0,6 μm på tetnings- og kontaktflater – kritisk for både utmattingslevetid og elektrisk ytelse i høybelastningskontakter.
Cymber Metals integrerte kapasitet – materiale + prosess, ikke bare lagerbeholdning
Senioringeniører bryr seg først og fremst om én ting: Vil den ferdige delen oppfylle spesifikasjonene etter hver termiske og mekaniske operasjon, med full sporbarhet?
Vi svarer på det spørsmålet ved å kontrollere hele kjeden:
- Dyp spotlager av C17300 plater, stenger, strimler og tråd i vårt 3200-tonns lager, alt med fabrikksertifikater og batchsporbarhet
- Intern kapasitet til å sekvensere grovmaskinering, begrenset aldring og finmaskinering i én kontrollert flyt
- Komplett dokumentasjonspakke, inkludert varmebehandlingsrapporter, mekaniske testresultater og dimensjonsrapporter som tilfredsstiller de mest krevende kvalitetssystemene innen luftfart og forsvar
Du kan utforske hele vårt utvalg av berylliumkobber her:Berylliumkobberprodukter
Se nøyaktig hvordan vi gjør C17300-plater og -stenger om til presisjonskomponenter som er kritiske for utmattelse her:CYMBER CNC-maskineringsverksted
Praktisk spesifikasjonsveiledning for høybelastningsapplikasjoner
| Behov | Anbefalt tilnærming for C17300 | Hvorfor det er viktig for høystressende tjenester |
|---|---|---|
| Topp mekaniske egenskaper | Løsningsgløding + begrenset alder til topptilstand | Maksimal utmattingslevetid og flytegrense |
| Dimensjonsstabilitet | Grov maskin → begrenset alder → finishmaskin | Holder ±0,02–0,05 mm etter termisk sykling |
| Overflateintegritet | Skarp PCD/karbid, Ra ≤0,6 μm, trykkrestspenning | Forhindrer utmattingsutvikling ved verktøymerker |
| Sikkerhet og samsvar | Lukket maskinering med dokumenterte berylliumkontroller | Oppfyller OSHA og kundenes HMS-krav |
| Sporbarhet | Fullstendige MTR + varmebehandlingsregistreringer + FAI | Tilfredsstiller AS9100 / NADCAP-nivårevisjoner |
Avsluttende tanker
I miljøer med høy belastning velges ikke C17300 berylliumkobber på grunn av kiloprisen. Det velges fordi det, når det bearbeides riktig fra plate til presisjonsmaskinering og kontrollert aldring, gir en unik kombinasjon av styrke, utmattingsmotstand, konduktivitet og dimensjonsstabilitet som få andre materialer kan matche.
Ingeniørene som lykkes er de som behandler hele sekvensen – materialtilstand, varmebehandlingstidspunkt, maskineringsparametere og overflateintegritet – som én integrert prosess i stedet for en serie omleveringer mellom leverandører.
Cymber Metals 3200 tonns lager, dokumenterte CNC-prosessflyt og evne til å håndtere varmebehandlingssekvensering og finmaskinering i ett anlegg ble bygget for nettopp disse krevende applikasjonene. Vi leverer ikke bare berylliumkobberplater eller -stenger. Vi leverer ferdige, utmattingskvalifiserte komponenter med sporbarheten og prosesskontrollen som senioringeniører krever.
Hvis du for tiden spesifiserer eller kvalifiserer C17300 (eller vurderer det) for en syklisk applikasjon med høy belastning, send oss tegningen din, belastningskrav og eventuelle begrensninger knyttet til varmebehandling eller overflateintegritet. Vi vil gjennomgå prosesskjeden og vise deg nøyaktig hvordan vi kontrollerer variablene som avgjør om delen overlever i bruk.
Kontakt oss for støtte til C17300-plater, -stenger og presisjonsmaskinerte komponenter
Publisert: 07.06.2026