
Publikasjonsdato: 10. juli 2026
Forfatter: Hu Yanwei, teknisk ekspert på Cymber Metal
Raskt svar
MOQ og pris for spesialtilpassede messingekstruderingsprofiler avhenger av mer enn den totale ordrevekten. Leverandører vurderer vanligvis messingkvalitet, tverrsnittsareal, profilkompleksitet, barrestørrelse, ekstruderingsutbytte, dysestruktur, toleranse, retthet, lengde, overflatefinish og sekundære maskineringskrav. Verktøykostnader belastes vanligvis separat for en ny profil, mens bulkprisen beregnes ut fra materialkostnad, metallutnyttelse, ekstruderingsvanskelighetsgrad, prosessering, inspeksjon og pakking. Kjøpere kan redusere innkjøpsrisiko ved å sende inn en komplett 2D-tegning, 3D-modell, legeringskrav, årlig etterspørsel og akseptabel toleranse før de ber om et tilbud.
Hvorfor priser på tilpasset messingekstrudering ofte misforstås
En standard messingstang eller -rør kan vanligvis siteres fra en eksisterende størrelsestabell. En tilpasset ekstrudering er annerledes fordi leverandøren først må avgjøre om profilen kan ekstruderes konsistent og om det er nødvendig med en ny dyse.
To profiler med samme vekt per meter kan ha svært forskjellige produksjonskostnader. En enkel, massiv rektangulær seksjon kan være grei, mens en tynnvegget, hul profil med dype spor, ujevn veggtykkelse eller smale hjørneradier kan kreve en mer kompleks form, flere forsøk og et lavere produksjonsutbytte.
Kjøpere evaluererspesialtilpassede messingprofiler i spesialformbør derfor sammenligne hele produksjonsruten, ikke bare den oppgitte prisen per kilogram.
Hva er tilpassede messingekstruderingsprofiler?
Tilpassede messingekstruderingsprofiler produseres ved å presse en oppvarmet messingbarre gjennom en spesialdesignet dyse. Dysen lager en kontinuerlig profil med ønsket tverrsnitt, som deretter kan rettes, kuttes, trekkes, maskineres, poleres eller overflatebehandles.
Vanlige profilskjemaer inkluderer:
- Solide flate, firkantede, rektangulære og formede seksjoner
- Hule messingprofiler
- Kanaler, spor og føringsseksjoner
- Arkitektoniske detaljer og dekorative profiler
- Elektriske og mekaniske kontaktprofiler
- Profiler med spor, ribber, spor eller monteringsfunksjoner
- Nesten nettformede emner for CNC-maskinerte deler
Sammenlignet med å maskinere en kompleks form utelukkende fra en stor messingstang, kan ekstrudering redusere materialfjerning og maskineringstid når ordrevolumet er tilstrekkelig.
CYMBER Metallforsyningerekstruderte messingprofiler og messinglegeringsprodukterfor industrielle, arkitektoniske, elektriske og spesialbearbeidede applikasjoner.
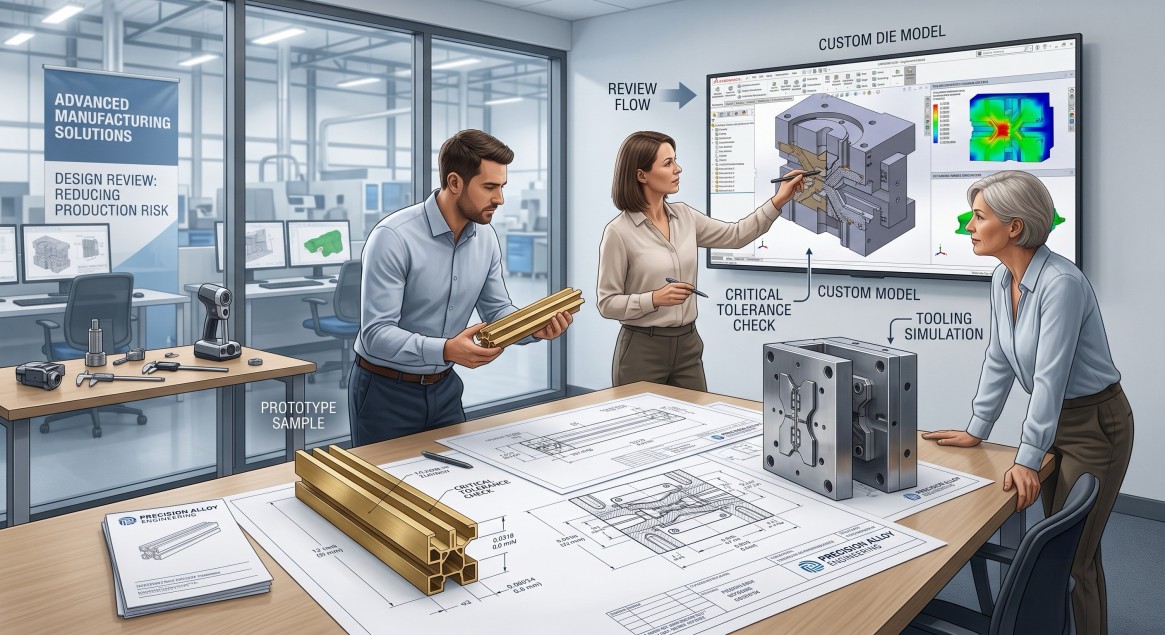
Hva bestemmer MOQ for tilpassede messingekstruderingsprofiler?
Det finnes ingen universell MOQ for hver spesialtilpasset messingekstrudering. Leverandøren beregner vanligvis minimum økonomisk parti ut fra flere produksjonsfaktorer.
1. Krav til billet- og ekstruderingspresser
Profilstørrelsen og tverrsnittsarealet bestemmer billetdiameteren og en passende ekstruderingspresse. En produksjonsserie må bruke nok billetmateriale til å dekke presseoppsett, billetender, prøvemateriale, avlingstap og stabil ekstruderingslengde.
En veldig liten bestilling kan være teknisk mulig, men økonomisk ineffektiv fordi oppstillingstapet fordeles over for få ferdige kilogram.
2. Tilgjengelighet av messingkvalitet
Vanlige kvaliteter kan være enklere å planlegge enn uvanlige eller prosjektspesifikke legeringer. Hvis en leverandør allerede har en passende messingbar på lager, kan den opprinnelige mengden være mer fleksibel.
Hvis den forespurte kvaliteten krever en dedikert smelte eller spesialbarrer, kan den praktiske MOQ øke betydelig.
3. Profilvekt per meter
En tung profil når en produksjons-MOQ med færre meter. En lett, tynnvegget profil kan kreve en mye lengre ekstruderingslengde for å oppnå samme totalvekt.
Derfor bør kjøpere oppgi både nødvendig mengde i stykker og forventet årlig forbruk.
4. Matrialtest og prosessstabilitet
En ny dyse krever vanligvis prøveekstrudering. Leverandøren må kanskje justere dysedimensjoner, metallflyt eller prosessparametere før det produseres akseptable profiler.
Komplekse former kan forbruke mer prøvemateriale, noe som øker den økonomiske førsteordensmengden.
5. Sekundær prosessering
Kutting, boring, fresing, polering, plating og individuell pakking kan skape separate batchkrav. MOQ for ekstrudering og MOQ for ferdige deler er ikke alltid den samme.
| MOQ-faktor | Hvorfor det påvirker rekkefølgen | Informasjon som kjøpere bør oppgi |
|---|---|---|
| Messingkvalitet | Bestemmer tilgjengeligheten av billet | Karakter eller godkjente alternativer |
| Tverrsnitt | Bestemmer krav til presse og dyse | Dimensjonert 2D-tegning |
| Vekt per meter | Påvirker den totale produksjonslengden | Beregnet eller estimert vekt |
| Profilkompleksitet | Påvirker forsøkstap og ekstruderingsutbytte | 3D-modell og kritiske funksjoner |
| Ordrelengde | Påvirker klipping og retting | Stykkelengde og toleranse |
| Sekundæroperasjoner | Oppretter ytterligere oppsettkrav | Komplett prosessliste |
| Årlig etterspørsel | Hjelper med å amortisere verktøy og oppsett | Prognose per måned eller år |
Hvordan beregnes kostnaden for messingekstruderingsverktøy?
Verktøykostnaden er kostnaden for design, produksjon og klargjøring av ekstruderingsdysen. Dette bør ikke forveksles med materialkostnaden for bulkbestillingen.
Enkle solide profiler
Solide profiler med balansert veggfordeling og sjenerøse hjørneradier krever vanligvis enklere verktøy. Formproduksjon og prøvejustering er generelt mer forutsigbare.
Eksempler inkluderer enkle barer, flater, kanaler og ukompliserte dekorative seksjoner.
Hule og halvhule profiler
Hulprofiler krever mer kompleks metallflytkontroll. Verktøydesign må skape det indre hulrommet samtidig som veggtykkelse og dimensjonsstabilitet opprettholdes.
Verktøykostnaden og prøverisikoen er derfor normalt høyere enn for en sammenlignbar solid profil.
Komplekse asymmetriske profiler
Profiler med dype spor, tynne fjær, ujevn massefordeling eller flere kritiske dimensjoner kan oppleve vridning, bøying eller ujevn metallflyt.
Disse profilene kan kreve mer ingeniørarbeid, retting av dyser og prøveekstrudering.
Kostnaden for utførelse er ikke hele utviklingskostnaden
Før en ny dyse godkjennes, bør kjøpere spørre om tilbudet inkluderer:
- Design og produksjon av dyser
- Innledende prøveekstrudering
- Korreksjon av matrise
- Eksempler på første artikkel
- Prøveskjæring eller maskinering
- Inspeksjonsrapport
- Verktøyvedlikehold
- Eierskap av verktøy
- Lagringsperiode
- Erstatningsbetingelser
Et lavt tilbud på verktøy inkluderer kanskje ikke alle disse elementene. Kjøperen bør sammenligne hele utviklingsomfanget.
| Verktøyelement | Typisk formål | Kjøperspørsmål |
|---|---|---|
| Die-design | Kontrollerer profilgeometri og metallflyt | Er designgjennomgang inkludert? |
| Produksjon av dyser | Produserer det fysiske ekstruderingsverktøyet | Er dette en ny dedikert terning? |
| Prøveekstrudering | Verifiserer profilens gjennomførbarhet | Hvor mye prøvemateriale er inkludert? |
| Korreksjon av matrise | Justerer dimensjoner og metallflyt | Er korrigeringsrunder inkludert? |
| Eksempel på første artikkel | Bekrefter den godkjente profilen | Hvor mange prøver vil bli levert? |
| Verktøyvedlikehold | Opprettholder produksjonskonsistens | Hvem betaler for vanlig vedlikehold? |
| Eierskap av verktøy | Definerer fremtidige produksjonsrettigheter | Eier kjøperen verktøyet? |
| Verktøyoppbevaring | Beholder terningen for gjentatte bestillinger | Hvor lenge vil den bli beholdt? |
Kan verktøykostnadene reduseres?
Verktøykostnadene bør kontrolleres gjennom bedre design og tydeligere krav, ikke ved å velge den billigste dysen uten å gjennomgå produksjonsrisikoen.
Forenkle profilen der funksjonen tillater det
Å redusere unødvendige spor, ekstremt tynne vegger, dype hulrom eller skarpe innvendige hjørner kan gjøre matrisen enklere å produsere og stabilisere.
En liten designendring kan forbedre ekstruderingsutbyttet og spare mer penger under bulkproduksjon enn den sparer på den opprinnelige verktøykostnaden.
Separate ekstruderingsfunksjoner fra maskinerte funksjoner
Ikke alle funksjoner trenger å formes i ekstruderingsdysen. Et spor, hull, gjenger eller lokal presisjonsoverflate kan være mer økonomisk å produsere senere med CNC-maskinering.
CYMBER MetalsCNC presisjonsmaskineringsverkstedkan støtte skjæring, boring, fresing og tilpasset etterbehandling når et ekstrudert emne krever ytterligere bearbeiding.
Sjekk toleransene før du åpner dysen
Hvis hver dimensjon er merket med en snever toleranse, kan verktøy- og prosesskontrollkostnadene øke unødvendig. Kjøpere bør identifisere hvilke dimensjoner som påvirker montering, tetting, kontakt eller utseende, og tillate kommersielle toleranser andre steder.
Bruk årlig etterspørsel til å evaluere verktøyamortisering
En dyse som virker dyr for en liten prøveordre kan være økonomisk ved gjentatt produksjon. Kjøpere bør sammenligne verktøykostnaden per del med forventet programvolum.
Den grunnleggende beregningen er:
Verktøykostnad per del = Total verktøykostnad / Forventet produksjonsmengdeFor eksempel har den samme matrisemengden en svært ulik innvirkning på tvers av 500 og 50 000 deler. Den nøyaktige verktøymengden avhenger fortsatt av den faktiske tegningen og produksjonsruten.
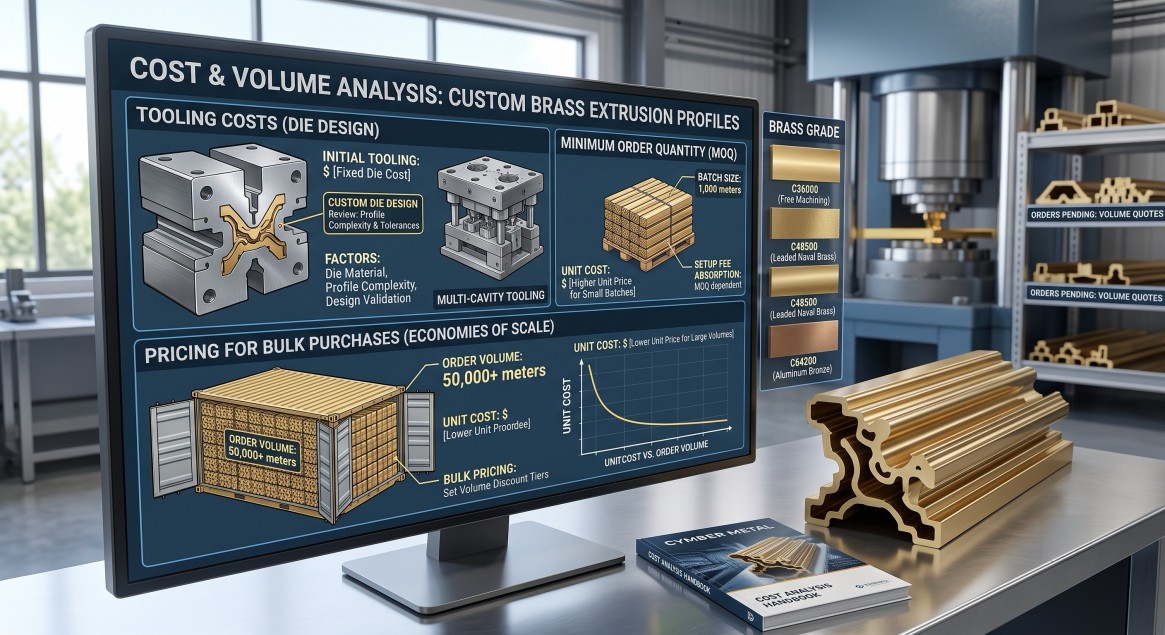
Hvordan beregnes priser for bulkbestillinger?
Sluttprisen på spesialtilpassede messingekstruderingsprofiler er vanligvis bygd opp av flere kostnadslag.
Bulkpris = materialkostnad for messing + kostnad for ekstrudering + utbyttetap + retting og skjæring + sekundær prosessering + inspeksjon + pakking + verktøyallokering, hvis aktueltKostnad for messingmateriale
Messingkvalitet og metallmarkedsforhold påvirker råvaredelen av tilbudet. Kobber- og sinkinnhold, barrekilde og legeringstilgjengelighet kan alle påvirke kostnaden.
Tilbudet skal angi om materialprisen er fast for en gyldighetsperiode eller om den kan beregnes på nytt når bestillingen bekreftes.
Profilvekt
Leverandøren kan beregne prisen etter teoretisk vekt, faktisk ferdigvekt eller vekt på inngående emner. Kjøpere bør spørre hvilken metode som brukes.
For langsiktige bestillinger hjelper en godkjent vekt per meter begge parter med å sammenligne mengder og kontrollere materialkostnadene.
Ekstruderingsutbytte
Ikke alt emnemateriale blir en akseptabel ferdig profil. Emneender, prøvemateriale, avlingstap, rettingstillegg og avviste seksjoner påvirker metallutnyttelsen.
Komplekse profiler eller profiler med snever toleranse kan ha lavere avkastning og høyere konverteringskostnader.
Skjæring og lengdetoleranse
Tilfeldige freselengder er vanligvis enklere å produsere enn mange korte, presist kuttede deler. Kutting med fast lengde skaper arbeidskraft, utstyrstid, snitttap og inspeksjonskrav.
Overflatefinish
Fræst overflatebehandling, børsting, polering, avgrading, belegg og beskyttelsesfilm har andre kostnader. Dekorative profiler kan kreve strengere visuelle standarder enn interne industrikomponenter.
Sekundær maskinering
Boring, fresing, gjenging, forsenking og CNC-bearbeiding kan gjøre en ekstrudering til en monteringsklar komponent. Kjøpere bør avklare om tilbudet gjelder råprofiler eller ferdige deler.
| Prisfaktor | Lavere kostnadstilstand | Høyere kostnadstilstand |
|---|---|---|
| Profildesign | Enkel, balansert solid seksjon | Hul, tynnvegget eller asymmetrisk seksjon |
| Messingkvalitet | Vanlig tilgjengelig legering | Spesial- eller dedikert legering |
| Toleranse | Kommersiell ekstruderingstoleranse | Flere kritiske stramme toleranser |
| Lengde | Standard eller tilfeldig lengde | Korte faste lengder med liten toleranse |
| Flate | Fresfinish | Polert eller utseendekontrollert finish |
| Behandling | Kun rå ekstrudering | CNC-maskinering og flere operasjoner |
| Undersøkelse | Standard dimensjonskontroller | Full rapport eller tredjepartsinspeksjon |
| Pakking | Standardpakker | Individuell beskyttelse eller eksportsaker |
Hvorfor kiloprisen kan være misvisende
En lav kilopris kan ekskludere verktøy, maskinering, inspeksjon, pakking eller utbyttetap. Det kan også referere til en annen toleranse eller overflatekrav.
Når man sammenligner leverandører, bør kjøpere normalisere tilbudene ved å sjekke:
- Om samme messingkvalitet er oppgitt
- Om verktøy er inkludert eller separat
- Om de samme dimensjonene og toleransene aksepteres
- Enten prisen er for freselengder eller kuttede deler
- Om sekundær maskinering er inkludert
- Om inspeksjonsrapporter er inkludert
- Om emballasjen oppfyller eksportkravet
- Om det er oppgitt justeringsvilkår for metallpriser
Den riktige sammenligningen er totalkostnad for landet og brukbar del, ikke bare ekstruderingsprisen per kilogram.
Prøvebestillinger kontra bulkbestillinger
En førstegangsbestilling brukes hovedsakelig til å verifisere dysen og profilen. Den bør ikke forventes å ha samme enhetspris som en stabil gjentakelsesbestilling.
| Ordrestadium | Hovedmål | Typiske kostnadskarakteristikker |
|---|---|---|
| Tegningsgjennomgang | Bekreft produksjonsevne | Ingeniørvurdering |
| Verktøyrekkefølge | Lag den dedikerte matrisen | Engangsutviklingskostnad |
| Prøveekstrudering | Bekreft metallflyt og dimensjoner | Høy oppsettkostnad per kilogram |
| Eksempler på første artikkel | Innhent kjøpers godkjenning | Inspeksjon og mulige rettelser |
| Pilotgruppe | Verifiser montering og produksjon | Moderat volum, høyere enhetskostnad |
| Bulkproduksjon | Oppnå stabil repetisjonsutgang | Bedre oppsett og materialutnyttelse |
| Gjenta bestilling | Gjenbruk godkjent dyse og prosess | Ingen nye verktøy med mindre det skjer endringer |
Kjøpere bør ikke hoppe over godkjenning av første artikkel for en kompleks profil bare for å redusere ledetiden. En kontrollert prøvefase kan forhindre et mye større tap under bulkproduksjon.
Hva bør inkluderes i en forespørsel om messingekstrudering?
En fullstendig tilbudsspørsmål lar leverandøren vurdere gjennomførbarheten og gi et tilbud med færre forutsetninger.
Nødvendig teknisk informasjon
- Fullt dimensjonert 2D-tegning
- 3D-modell der den er tilgjengelig
- Messingkvalitet
- Profiltype: solid, hul eller halvhul
- Kritiske dimensjoner og toleranser
- Krav til retthet og vridning
- Skjærelengde og lengdetoleranse
- Overflatebehandling
- Sekundær maskinering
- Krav til inspeksjon og dokumentasjon
- Pakkemetode
Nødvendig kommersiell informasjon
- Prøvemengde
- Første bulkbestillingsmengde
- Årlig prognose
- Leveringssted
- Ønsket leveringsdato
- Forventninger til verktøyeierskap
- Kvoteringsvaluta
- Krav til prisgyldighet
En kjøper kan sende følgende forespørsel:
Vennligst oppgi det nye ekstruderingsverktøyet separat fra profilproduksjonen. Tilbudet skal identifisere messingkvalitet, profilvekt per meter, ekstruderings-MOQ, prøvemengde, bulkpris, ledetid for dyser, ledetid for prøve, ledetid for masseproduksjon, inkludert dysekorrigeringer, inspeksjonsdokumenter og eksportpakking.Spørsmål du bør stille før du betaler for en ny die
Før kjøpere åpner en ny ekstruderingsdyse, bør de spørre:
- Har leverandøren gjennomgått tegningen for å se om ekstruderingen er gjennomførbar?
- Er toleransene oppnåelige ved ekstrudering, eller er det nødvendig med maskinering?
- Er den oppgitte matrisen solid, hul eller flerdelt verktøy?
- Hvor mange matrisekorrigeringer er inkludert?
- Hvem eier terningen etter betaling?
- Kan terningen kun brukes til denne kjøperens bestillinger?
- Hvor lenge vil den bli lagret?
- Hva skjer hvis den første prøven ikke oppfyller den godkjente tegningen?
- Trenger man en ny terning hvis tegningen endres?
- Vil en dimensjonsrapport følge prøven?
Disse punktene bør avtales skriftlig før verktøyproduksjonen starter.
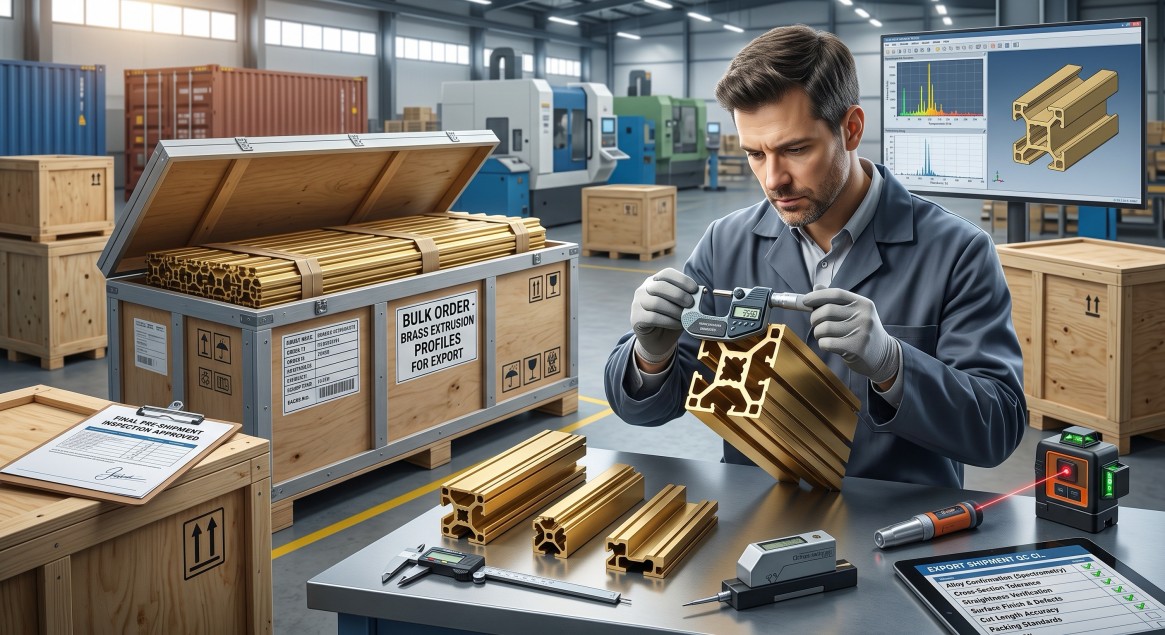
Inspeksjon før bulkforsendelse
Tilpassede profiler bør kontrolleres mot godkjent tegning og første artikkelprøve.
Viktige inspeksjonspunkter inkluderer:
| Inspeksjonsartikkel | Hva som skal bekreftes |
|---|---|
| Legeringsbekreftelse | Karakter, kjemi og sertifikat |
| Tverrsnitt | Kritiske dimensjoner og veggtykkelse |
| Vekt per meter | Materialkonsistens og prisgrunnlag |
| Retthet | Egnethet for montering og maskinering |
| Vri | Justering langs profilens lengde |
| Kuttelengde | Stykkelengde og vinkelretthet i enden |
| Flate | Riper, bulker, stanselinjer og oksidasjon |
| Maskinbearbeidede funksjoner | Hullposisjon, gjenger og fresede dimensjoner |
| Pakking | Beskyttelse mot støt, fuktighet og deformasjon |
| Sporbarhet | Identifikasjon av batch, varme og ordre |
For bestillinger som krever ytterligere maskinering, bør inspeksjonen skille mellom ekstruderingstoleranser og sluttmaskinerte toleranser.
Hvorfor kjøpere samarbeider med CYMBER Metal
CYMBER Metal leverer messing, kobber, bronse, CuCrZr, aluminiumslegering og spesialbearbeidede metallprodukter til internasjonale industrielle kjøpere.
For spesialtilpassede messingekstruderingsprosjekter kan støtten omfatte:
- Gjennomgang av messingkvalitet og profilform
- Diskusjon om ekstruderingsproduserbarhet
- Nye verktøy og koordinering av første artikkel
- Tilpasset kutting
- CNC sekundærmaskinering
- Dimensjonsinspeksjon
- Eksportpakking
- Gjentatt støtte for bulkbestillinger
Kjøpere kan også vurdere CYMBER Metalsmessing produktsortimentogfinmaskineringsmuligheternår en ekstrudert profil må leveres som en ferdig komponent.
Konklusjon
MOQ, verktøykostnad og priser for bulkbestillinger for spesialtilpassede messingekstruderingsprofiler kan ikke bedømmes kun ut fra profilvekt. Tilgjengelighet av kvalitet, tverrsnittsdesign, kompleksitet i formen, produksjonsutbytte, toleranse, lengde, overflatefinish, maskinering og inspeksjon påvirker alle tilbudet.
Den mest effektive måten å kontrollere kostnadene på er å involvere leverandøren før tegningen fryses. En produksjonsbarhetsgjennomgang kan identifisere hvilke funksjoner som bør ekstruderes, hvilke som bør maskineres og hvilke toleranser som kan justeres uten å påvirke funksjonen.
Før du bestiller, be om separate verdier for verktøy, prøveeksemplarer og bulkproduksjon. Bekreft verktøyeierskap, rettelser av form, inspeksjonsomfang og pakking skriftlig. Kjøpere med en ny profiltegning kan sende inn spesifikasjonene viaCYMBER Metal kontaktsidefor teknisk gjennomgang og tilbud.
Vanlige spørsmål
Hva er den typiske MOQ for tilpassede messingekstruderingsprofiler?
Det finnes ingen standard MOQ. Den avhenger av messingkvalitet, profilvekt, presseoppsett, tilgjengelighet av barrer, matristesting, produksjonsutbytte og sekundær prosessering. Leverandører bør beregne MOQ etter å ha gjennomgått tegningen og forventet årlig etterspørsel.
Er verktøykostnaden inkludert i prisen på messingprofilen?
Verktøy tilbys vanligvis separat for en ny tilpasset profil. Kjøpere bør bekrefte om formdesign, prøveekstrudering, korrigeringer, prøver, vedlikehold og lagring er inkludert.
Kan verktøykostnaden refunderes etter en stor bestilling?
Dette avhenger av den kommersielle avtalen. Noen leverandører kan amortisere eller kreditere verktøy under et avtalt produksjonsvolum, mens andre beholder det som en separat utviklingskostnad. Betingelsen bør skrives inn i tilbudet eller kjøpekontrakten.
Hvem eier messingekstruderingsdysen?
Eierskap avhenger av verktøyavtalen. Betaling av verktøyavgift avklarer ikke automatisk lagrings-, eksklusivitets- eller overføringsrettigheter. Kjøpere bør bekrefte eierskap og tillatt bruk før betaling.
Hvorfor er prøveprisen høyere enn bulkprisen?
Prøveekstrudering har kostnader for oppsett, dysetesting, materialtap, skjæring og inspeksjon fordelt over en liten mengde. Stabil bulkproduksjon bruker vanligvis material- og maskintid mer effektivt.
Kan en spesialtilpasset messingekstrudering leveres som en ferdig del?
Ja. Profiler kan kuttes, bores, freses, gjenges, poleres eller på annen måte bearbeides etter ekstrudering. Kjøpere bør spesifisere endelige dimensjoner, toleranser, overflatekrav og inspeksjonsbehov i tilbudsforespørselen.
Hvilke filer bør kjøpere legge ved for tilbud?
En dimensjonert 2D-tegning er viktig. En 3D-modell, messingkvalitet, prøvemengde, årlig etterspørsel, kritiske toleranser, overflatefinish, maskineringskrav og pakkeinstruksjoner vil forbedre tilbudsnøyaktigheten.
Publisert: 10. juli 2026