
Publisert: 10. juni 2026
Av: Yanwei Hu, teknisk ekspert hos Cymber Metal
God morgen alle sammen,
Yanwei Hu her fra Cymber Metal.
I fjor mottok vi en hastesamtale fra en ledende europeisk integrator av batterilagringssystemer (BESS). Deres 12 meter lange containeriserte 5 MWh-enhet opplevde gjentatte varsler om termisk runaway under sommerens høye utladningssykluser. Den underliggende årsaken? Samleskinnene for høy strøm, laget av standard C11000 ren kobberplate, hadde myknet under gjentatte temperaturvariasjoner på 120–140 °C. Kontaktmotstanden ved bolteforbindelsene økte dramatisk, noe som skapte lokale hotspots som det termiske styringssystemet ikke lenger kunne kontrollere.
Vi byttet ut samleskinnene med presisjonsmaskinerteC18150 Kromzirkoniumkobber (CuCrZr) plateEtter rekvalifisering kjørte systemet stabilt ved full belastning med skjøtetemperaturer 28 °C lavere og ingen ytterligere nedgraderingshendelser. Forskjellen i materialkostnader var beskjeden. Forskjellen i systempålitelighet og garantidekning var avgjørende.
I 2026, med akselererende utplassering av energilagring i nettskala og høyeffekts halvledermoduler (SiC, GaN, IGBT) som presser effekttetthetene over 500 W/cm², blir den gamle antagelsen om at «rent kobber alltid er best for konduktivitet» utfordret i verkstedet og i felten.
Høytemperaturvirkeligheten i moderne kraftelektronikk
Både nye energilagringssystemer og avanserte halvlederkjølingsapplikasjoner utsetter kobberkomponenter for vedvarende eller sykliske temperaturer godt over 100 °C. I BESS-omformere og batteriforbindelser kan lokal oppvarming fra høy strømtetthet og dårlig skjøtdesign presse seksjoner til 130–160 °C. I halvlederkaldplater og varmespredere kan grensesnittet med enheten overstige 150 °C under full belastning.
Ved disse temperaturene,rent kobber begynner å miste sine mest verdifulle egenskaper.
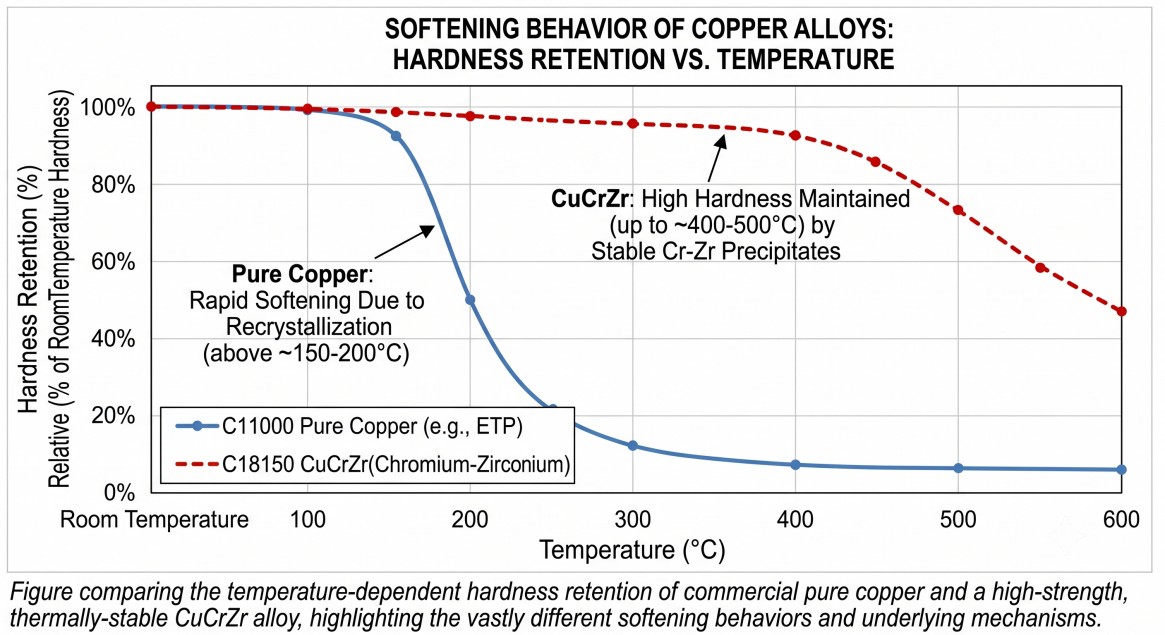
Rent kobber vs. CuCrZr: Det kritiske ytelsesgapet ved forhøyet temperatur
| Eiendom | Rent kobber (C11000 / C10100) | Kromzirkoniumkobber (C18150 / CW106C) | Praktisk implikasjon i høyeffektsapplikasjoner |
|---|---|---|---|
| Elektrisk ledningsevne ved romtemperatur | ~100 % IACS | 75–90 % IACS | Rent kobber vinner ved 20 °C |
| Varmeledningsevne (20 °C) | ~400 W/m·K | ~320–350 W/m·K | Rent kobber litt bedre |
| Mykgjøringstemperatur | ~150–200 °C (rask omkrystallisering) | >400–500 °C (nedbørsherdet) | CuCrZr vinner avgjørende |
| Styrkebevaring ved 200 °C | Betydelig tap | Opprettholder >80 % av romtemperaturstyrken | Kritisk for å opprettholde kontakttrykket |
| Krypemotstand | Dårlig over 150 °C | Utmerket opptil 400+ °C | Langsiktig dimensjonsstabilitet |
| Typisk brukstilfelle for høy effekt | Lavtemperatur samleskinner | Høytemperatur samleskinner, kjøleribber, elektroder | CuCrZr for krevende termiske miljøer |
Krom og zirkonium i CuCrZr danner fine, stabile utfellinger som markerer korngrenser og dislokasjoner. Dette øker omkrystalliseringstemperaturen dramatisk og gir legeringen ekte høytemperaturkapasitet, samtidig som den leverer svært god varmeledningsevne – ofte bedre enn rent kobber når det rene kobberet har begynt å mykne og oksidere under bruk.
HvorCuCrZr-plateGir klare fordeler i 2026
Nye energilagringssystemer (BESS og nettlagring)Høystrøms samleskinner, sammenkoblinger og omformerkomponenter opplever gjentatte termiske syklinger. CuCrZr opprettholder lav kontaktmotstand over tusenvis av sykluser fordi den motstår mykning og krypning. Dette forbedrer direkte effektiviteten tur-retur og reduserer risikoen for termisk runaway-hendelser.
Termisk styring av halvledereHøyeffekts IGBT-, SiC- og GaN-moduler krever varmespredere og kalde plater som opprettholder et tett kontakttrykk selv når enheten er varm. CuCrZrs kombinasjon av god varmeledningsevne og høy styrke ved forhøyede temperaturer gjør det til det foretrukne materialet for disse kritiske grensesnittene.
Maskinering av kromzirkoniumkobber – Praktiske tips fra verkstedet
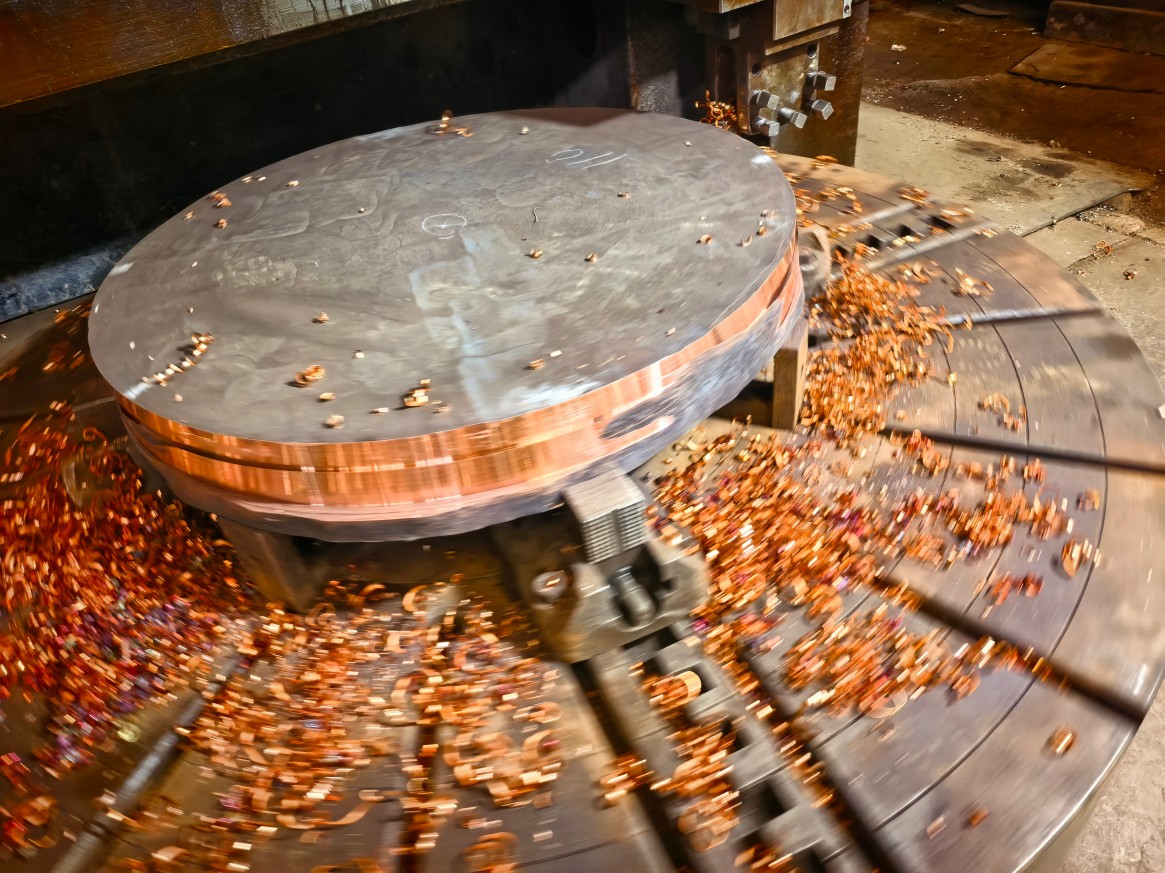
CuCrZr er mer utfordrende å maskinere enn rent kobber eller messing fordi det deformasjonsherder og utfellingene kan være slipende. Med riktig tilnærming maskineres det imidlertid rent og forutsigbart.
Her er de viktigste praksisene vi følger hver dag i vårCYMBER CNC-maskineringsverkstedved produksjon av presisjonskomponenter av CuCrZr:
- VerktøyvalgBruk skarpe karbidinnsatser med positiv sponbelegg (TiAlN- eller AlTiN-belegg fungerer bra). For finbearbeiding på kritiske tetnings- eller kontaktflater gir polerte PCD-verktøy best overflateintegritet og lengst levetid.
- SkjærehastigheterStart forsiktig – vanligvis 80–150 m/min for grovfresing og 120–200 m/min for finbearbeiding med hardmetall, avhengig av diameter og stivhet. Høyere hastigheter er mulig med høytrykkskjølevæske og stive oppsett, men vær oppmerksom på oppbygging av egg.
- Høytrykkskjølevæske er ikke forhandlingsbartCuCrZr drar enorm nytte av kjølevæske gjennom verktøyet eller ekstern kjøling med høyt trykk (70–150 bar). Den kontrollerer varme, bryter spon effektivt og forhindrer arbeidsherding fra for høye temperaturer.
- Mating og skjæredybdeBruk moderate matinger (0,08–0,15 mm/omdreining) og unngå svært lette etterbehandlingspassasjer som kan forårsake friksjon og arbeidsherding. Konsekvent sponbelastning er viktigere enn maksimal hastighet.
- Vanlig fallgruveMange verksteder behandler CuCrZr som rent kobber og kjører for fort eller med utilstrekkelig kjølevæske. Resultatet er rask verktøyslitasje, dårlig overflatefinish og skader på underlaget som kan påvirke utmatting eller elektrisk ytelse.
Når disse parametrene kontrolleres, oppnår vi rutinemessig Ra ≤0,8 μm på funksjonelle overflater og holder ±0,02 mm toleranser på kritiske funksjoner selv etter påfølgende termisk behandling.
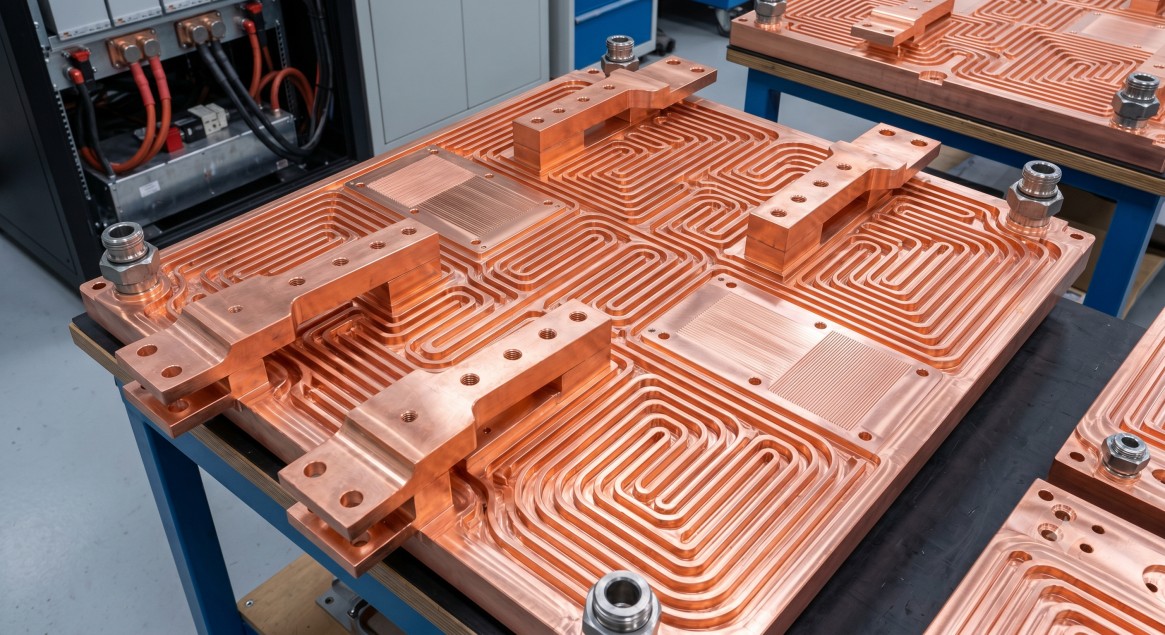
Ymber Metals integrerte kapasitet – lagerbearbeiding, smiing og presisjonsmaskinering
Vi leverer ikke bare CuCrZr-plater. Vi kontrollerer hele verdikjeden som avgjør om høyeffektskomponenten din fungerer pålitelig i drift.
- Dyp spotlager av C18150 / CuCrZr-plater, -stenger og -stang i vårt 3200-tonns lager
- Tung smiing verkstedkapasitet for komponenter med stor seksjon eller nesten ferdig form som ville være upraktiske eller dyre å maskinere fra plate
- IntegrertCYMBER CNC-maskineringsverkstedmed dokumenterte prosesser for CuCrZr-deler med høy toleranse og høy overflateintegritet
- Full sporbarhet fra råmateriale gjennom varmebehandling (løsning + aldring) og endelig maskinering
Du kan utforske hele vårt utvalg av kromzirkoniumkobber her:Kromzirkoniumkobberprodukter
Se hvordan vi kombinerer tung smiing og presisjonsmaskinering for krevende komponenter med høy effekt her:Presisjonsbehandlingsverksted for tung smiing
Gå gjennom vår faktiske CNC-prosesskontroll her:CYMBER CNC-maskineringsverksted
Avsluttende tanker
I 2026 beveger ingeniørene og innkjøpsteamene som bygger neste generasjon av høyeffekts energilagrings- og halvledersystemer seg utover den enkle tankegangen om «høyest konduktivitet». De velger materialer basert påbeholdt ytelse ved driftstemperatur– og det er der kromzirkoniumkobberplater viser en klar og målbar overlegenhet over rent kobber.
Cymber Metals kombinasjon av verifisert CuCrZr-materiale, kraftig smikapasitet og presisjons-CNC-maskinering under ett tak gir deg én ansvarlig partner som ikke bare kan levere materialer, men også ferdige komponenter med høy pålitelighet, klare for de mest krevende termiske og elektriske miljøene.
Hvis du for tiden designer eller skaffer høystrøms samleskinner, kalde plater eller varmespredere for energilagring eller halvlederapplikasjoner, send oss tegningen din, driftstemperaturområdet og eventuelle toleranser eller overflatekrav. Vi vil gi en praktisk material- og prosessanbefaling basert på reell erfaring fra verkstedet.
Last ned 2026 CuCrZr-plate (PDF)
Kontakt oss for støtte til CuCrZr-plater, smiing og presisjonsbearbeidede komponenter
Publisert: 10. juni 2026