
Publikasjonsdato: 9. august 2026
Forfatter: Hu Yanwei, teknisk ekspert på Cymber Metal
Å kjøpe en blank sølvstang og kalle den «marinekvalitet» er hvordan et billig belegg blir en dyr nedstengning.
En tilbudsspørsmål som kun sier «forniklet kobberstang, 10 mikron», overlater de vanskelige avgjørelsene til leverandøren. Er 10 mikron en gjennomsnittlig eller en minimum lokal tykkelse? Er kuttede ender belagt? Er avsetningen elektrolytisk nikkel eller elektroløst nikkel-fosfor? Vil stangen ligge inne i et tørt koblingsskap, møte saltbelastet kondens i et maskinrom, eller forbli nedsenket i rennende sjøvann?
Dette er ikke små detaljer. Et lavt tilbud kan skjule tynne områder nær reolpunkter, ubestrøkne ender, dårlig vedheft, dimensjonsvekst og en saltsprayrapport uten akseptkriterier. Kjøperen sparer penger per kilogram og betaler deretter for avviste monteringer, ombelegg, forsinkelse av beholdere eller nødutskifting.
Cymber Metals verifiserte produktbibliotek inkluderernikkelbelagt kobberstang til maritim bruksom en kommersiell produktrute. Denne veiledningen tar for seg de tekniske spørsmålene som bør avklares før en kjøper behandler produktbeskrivelsen som en fullstendig spesifikasjon.
Raskt svar: Er nikkelbelagt kobberstang egnet for maritim bruk?
Forniklet kobberstang kan være egnet for elektriske deler i marinen når en høykonduktiv kobberkjerne trenger beskyttelse mot fuktig, saltholdig luft, kondens eller periodisk sprut. Det er ikke automatisk det rette materialet for kontinuerlig nedsenking i sjøvann. Egnethet avhenger av kobberkvalitet, nikkelavsetningstype, minimum lokal tykkelse, dekning av ender og maskinerte egenskaper, vedheft, porøsitet, kontaktdesign og en testplan som er tilpasset den faktiske eksponeringen.
Den forskjellen er viktig. Nikkelbelegg er en overflatebarriere. Kobbernikkel og nikkel-aluminiumbronse er gjennomgående legeringer. Skader du et belegg, blir substratet eksponert; maskinerer du en gjennomgående legering, blir den korrosjonsbestandige kjemiske sammensetningen beholdt.
Start med den maritime eksponeringen, ikke slutten
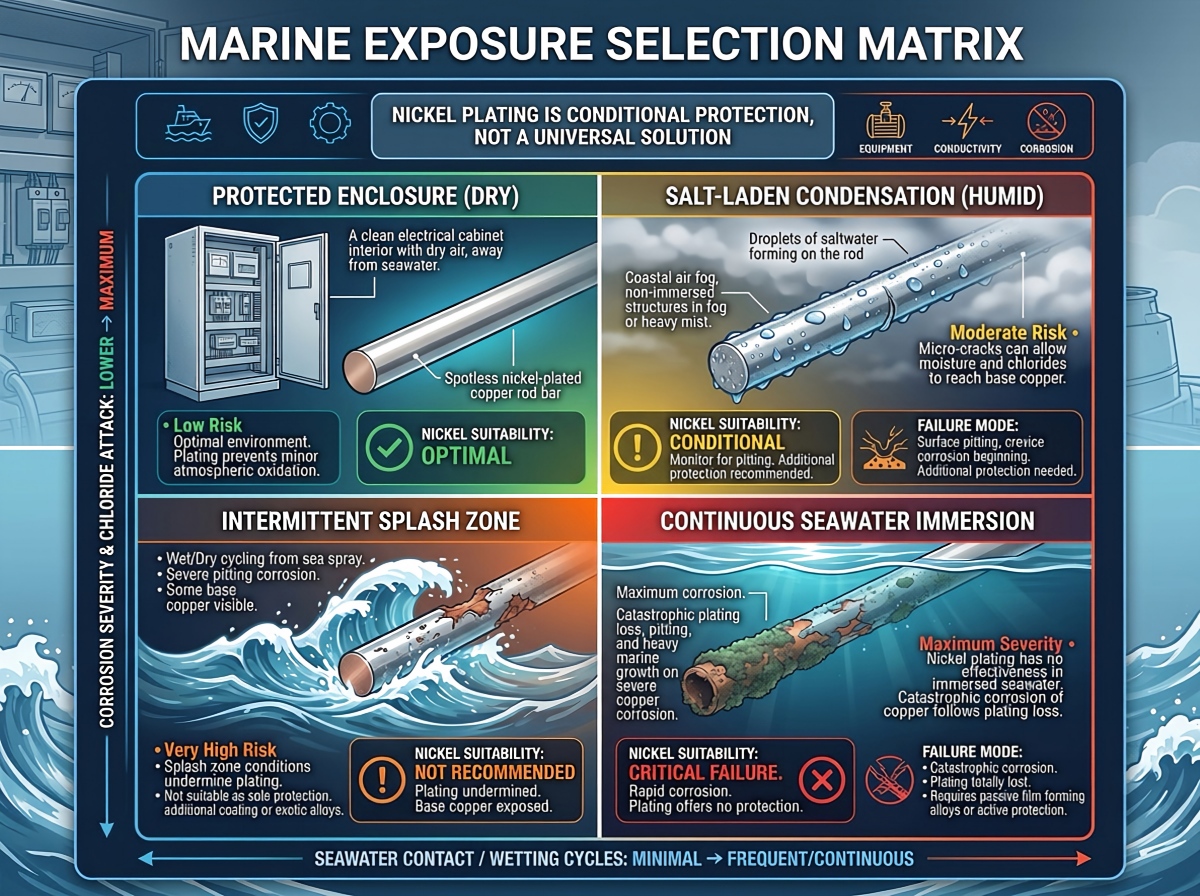
«Marin bruk» er for vagt for en bestilling. En stang inne i et IP-klassifisert elektrisk kabinett har ikke samme feilmodus som en strømførende del i et sprutområde, og ingen av delene bør spesifiseres som en aksel i kontinuerlig sjøvann.
| Eksponeringstilstand | Forniklet kobberstang | Hovedrisiko ved gjennomgang | Bedre spørsmål til forespørselen |
|---|---|---|---|
| Tørt eller klimakontrollert innhegning | Ofte et praktisk alternativ | Håndteringsskader, kontaktmotstand og unødvendige beleggkostnader | Hvilken temperatur, strøm og skjøtdesign gjelder? |
| Høy luftfuktighet eller saltholdig kondens | Ofte verdt å vurdere | Porer, tynne flekker, sprekker og ubehandlede kuttede tupper | Finnes det kondensdrenering og en definert korrosjonstest? |
| Periodisk plask eller atmosfære på dekksiden | Betinget | Slitasje, kantskader, kloridinjeksjon og galvanisk interaksjon | Hva er sprutfrekvensen, rengjøringssyklusen og det passende metallet? |
| Kontinuerlig stillestående sjøvann | Ikke et standardvalg | Beleggdefekter, spalteangrep og vanskelig feltinspeksjon | Bør man i stedet bruke en gjennomgående korrosjonsløsning for legering? |
| Rennende sjøvann eller erosjons-korrosjonstjeneste | Krever vanligvis en ny materialgjennomgang | Beleggslitasje, støt og eksponert underlag | Hvilken hastighet, temperatur, trykk og faststoffinnhold gjelder? |
Hvis elektrisk ledningsevne er det dominerende kravet, kan en belagt kobberkjerne med høy ledningsevne være fornuftig. Hvis langsiktig sjøvannsmotstand er dominerende, sammenlignkobbernikkelprodukterogkobber-nikkellegeringer for marin og offshore brukfør tegningen låses. Nikkelbelegg og kobber-nikkellegering er ikke utskiftbare beskrivelser.
Velg kobberkjernen før du spesifiserer nikkelen
Nikkel kan ikke redde feil substrat. Basisstangen bærer fortsatt strømmen, kontrollerer termisk ytelse, driver maskinbarheten og bestemmer hva som skjer hvis belegget blir skadet.
For elektriske stenger og maskinerte ledere starter kjøpere vanligvis med høykonduktivitet.alternativer for rent kobbermaterialeDen endelige karakteren må knyttes til tegningen og den styrende standarden, snarere enn et løst uttrykk som «rødt kobber».
| Kobberkjerne | Hvorfor kjøpere vurderer det | Forsiktighet ved anskaffelser |
|---|---|---|
| C11000 elektrolytisk seig kobber | Høy elektrisk ledningsevne, bred tilgjengelighet og kjent elektrisk bruk | Bekreft temperatur, konduktivitet, oksygenrelaterte prosessgrenser og gjeldende ASTM/EN/JIS-standard |
| C10200 oksygenfritt kobber | Høy konduktivitet med lavt oksygeninnhold for applikasjoner der oksygen- eller hydrogenrelatert oppførsel er viktig | Ikke anta at oksygenfritt kobber er mer sjøvannsbestandig; krev riktig materialstandard og batchsertifikat |
| Høyere styrke kobberlegering | Bedre styrke, mykgjøring eller slitasjeegenskaper for en spesifikk oppgave | Konduktiviteten kan falle betydelig; ikke bytt ut uten en elektrisk og termisk kontroll |
A C11000 smidd ren kobberstangog enoksygenfri kobberstangkan begge sitte under et nikkellag, men de er ikke samme kjøp. Anbudsspørsmålet bør angi kvalitet, standard, herdeevne, diameter, lengde, retthet, krav til konduktivitet og om dimensjoner gjelder før eller etter plating. ASTM B187/B187M er en vanlig referert spesifikasjon for kobberstenger, samleskinner, stang og former, men kontrakten bør identifisere nødvendig utgave og legeringstilstand.
Ledningsevne: Kobberkjernen gjør det tunge arbeidet
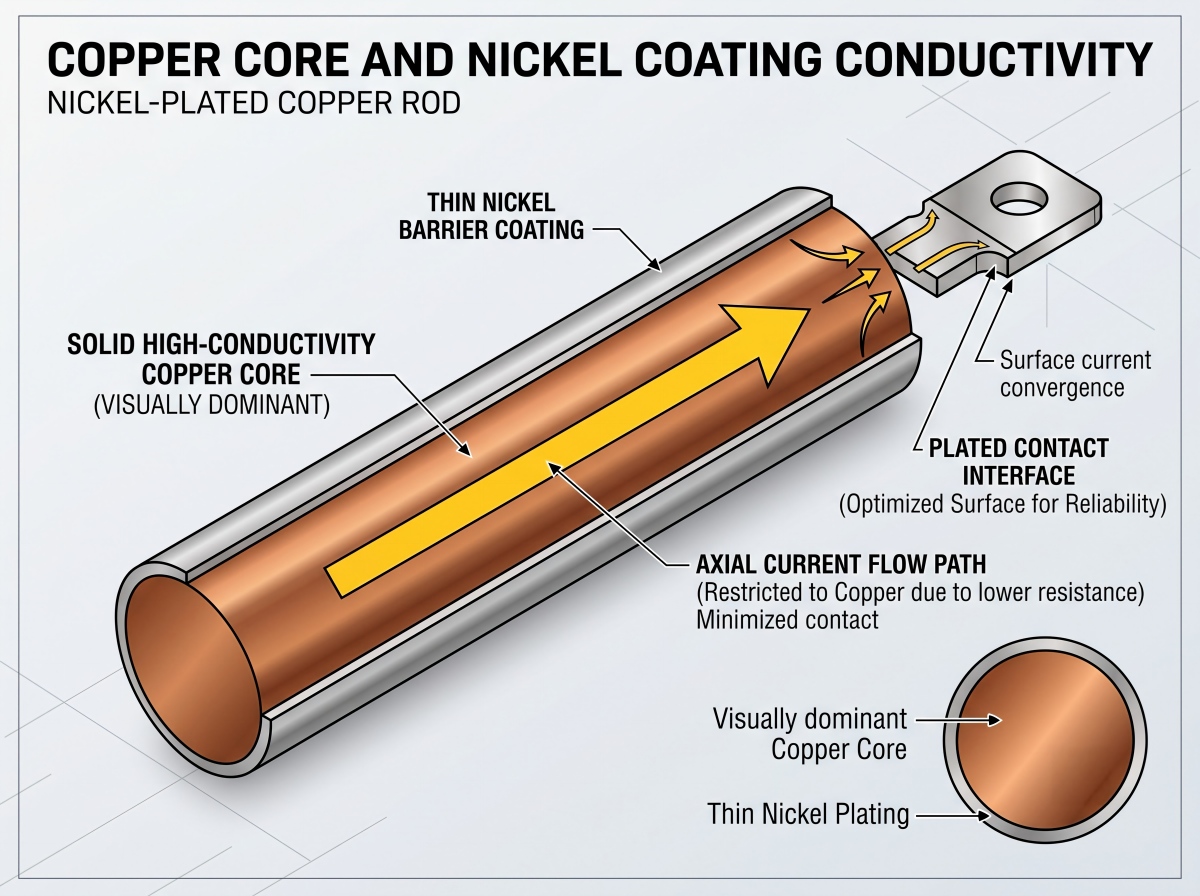
Ved 20 C tilsvarer 100 % IACS omtrent 58 MS/m. Ren nikkel er bare rundt 14 MS/m, omtrent en fjerdedel av denne verdien. Den sammenligningen høres alarmerende ut inntil geometrien tas i betraktning: et nikkelbelegg målt i mikrometer omgir en kobberkjerne målt i millimeter.
For eksempel er den teoretiske motstanden til en 1 m lang kobberstang med en diameter på 20 mm ved 58 MS/m omtrent 55 mikroohm før skjøter og temperaturkorrigering. Et 10 mikrometer nikkelskall gjør ikke plutselig stangen til en lavkonduktiv nikkelleder. Aksialstrømmen domineres fortsatt av kobberkjernen.
Den største risikoen ligger ofte ved tilkoblingen. Kontakttrykk, overflateruhet, nikkeloksid, forurensning, kontaktmateriale, skivedesign og boltrelaksasjon kan endre skjøtemotstanden mye mer enn det tynne belegget endrer stangens bulkmotstand. Derfor bør ikke en leverandør svare på et spørsmål om konduktivitet bare med et sertifikat for basismetall.
Spesifiser to forskjellige kontroller når søknaden krever det:
- Basismetallkonduktivitet eller resistivitet, målt med en avtalt metode som ASTM B193 eller en passende virvelstrømsmetode.
- Motstand i sluttdel eller skjøt, målt med en firepolet Kelvin-metode ved definert kontakttrykk og temperatur. ASTM B539 kan være relevant for statiske elektriske forbindelser.
For en bredere sammenligning avtinn-, sølv- og nikkelbelegg for rent kobber, behandle valg av belegg som en avgjørelse om grensesnitt, ikke en avgjørelse om dekorativ overflate.
Ikke skriv «forniklet» uten å definere prosessen
Elektrolytisk nikkel og elektroløs nikkel-fosfor er forskjellige forekomster med ulik kostnad, tykkelsesfordeling og elektrisk oppførsel.
| Beleggrute | Praktisk fordel | Kommersiell eller teknisk friksjon |
|---|---|---|
| Elektrolytisk nikkel | Effektiv for enkle ledende former og mye brukt til tekniske belegg | Strømfordeling kan skape kantoppbygging, fordypning og variasjon i rackpunkt |
| Elektrofri nikkel-fosfor | Mer ensartet på kompleks geometri, boringer og innfelte funksjoner | Fosforinnhold endrer resistivitet, hardhet og korrosjonsoppførsel; prosessen koster vanligvis mer og må spesifiseres. |
For en enkel rundstang kan elektrolytisk nikkel være helt praktisk. For en dypt maskinert del med blinde egenskaper og kritisk ensartethet kan elektroløs nikkel fortjene en gjennomgang. Leverandøren bør navngi prosessen. «Nikkel» er ikke nok.
ASTM B689 og ISO 4526 er ofte refererte til for konstruksjon av elektroavsatte nikkelbelegg. ASTM B733 og ISO 4527 gjelder for autokatalytisk eller elektroløs nikkel-fosfor. Disse standardene fjerner ikke behovet for å oppgi substrat, beleggklassifisering, nødvendig tykkelse, viktige overflater, etterbehandling og akseptasjonstester på bestillingen.
Hvor mye nikkeltykkelse er nok?
Det finnes ingen universell marin tykkelse. Bruk kun følgende som startbånd for tilbudsspørsmål, og kvalifiser deretter resultatet mot den faktiske eksponeringen og testplanen.
| Kjøperspesifisert minimum lokal tykkelse | Starter søknadsdiskusjon | Hovedforsiktighet |
|---|---|---|
| 2–5 mikrometer | Nikkelflash, diffusjonsbarriere eller håndteringslag | For svakt grunnlag for frittstående alvorlig marin beskyttelse |
| 5–15 mikrometer | Lett eller beskyttet elektrisk eksponering | Verifiser porer, kuttede ender og alvorlighetsgraden av kondens |
| 15–30 mikrometer | Generell industriell eller saltholdig atmosfærisk eksponering | Krever fortsatt kriterier for vedheft, kontinuitet og korrosjonsaksept |
| 25–50 mikrometer | Kandidatområde for tøffere sprut- eller håndteringsforhold | Avsetningsspenning, sprekkdannelser, ruhet, toleransevekst og kostnader kan øke |
Disse båndene er ikke garantier. Den riktige verdien avhenger av avsetningstype, forventet porøsitet, overflatebehandling, geometri, eksponeringsklasse, designlevetid og inspeksjonsmetode. Mer nikkel er ikke automatisk bedre.
Enda viktigere, spør omminimum lokal tykkelse på definerte signifikante overflater, ikke bare et gjennomsnitt. En leverandør kan rapportere et sunt gjennomsnitt mens de skjuler tynne områder nær reolpunkter, ender eller skyggefulle funksjoner.
Tykkelsen endrer også den ferdige størrelsen. Hvis en stang på 25 000 mm mottar 15 mikrometer nikkel per side, blir den nominelle diameteren 25,030 mm. For en 25 mm h6-aksel er ISO 286-toleransesonen bare omtrent 13 mikrometer bred. Hvis du plater en ferdig h6-aksel uten toleranse, kan delen være utenfor toleransen før den når montering.
Tegningen må angi ett av følgende:
- Mål gjelder før plating.
- Mål gjelder etter plating.
- Leverandøren må maskinere undermål, plate og ferdigstille til endelig dimensjon uten å bryte gjennom belegget.
Maskineringssekvens kan ødelegge et godt belegg
Min erfaring er at når jeg gjennomgår tilbudsforespørsler, spesifiserer kjøpere ofte belegget og glemmer prosessruten. Det er der unngåelige feil starter.
En lang stang som først belegges og deretter kuttes, vil ha bare kobberender. En gjenge som er maskinert etter belegging har eksponert flankene. En siste slipeomgang kan fjerne nikkel fra akkurat det lageret eller tetningsflaten som trengte beskyttelse. Skarpe kanter tiltrekker seg ujevn avleiringstykkelse og er lettere å flise av under håndtering.
Marin korrosjon konsentreres også der tegningene vanligvis er stille: våt-tørre saltavleiringer, sprekker under klemmer, kloridgroper på nikkelen, riper fra installasjon og galvanisk kontakt med rustfritt stål, aluminium eller karbonstål. Nikkel er primært et barrierebelegg, ikke pålitelig offerbeskyttelse. Når en pore eller ripe eksponerer kobber, kan det utvikles lokalisert angrep og kryp under film i henhold til det elektrokjemiske paret og driftsforholdene.
Den renere ruten er vanligvis:
- Bekreft underlagskvalitet og innkommende dimensjoner.
- Skjær og maskiner stangen, inkludert hull, flate sider, gjenger og avfasninger.
- Avgrad og påfør tegningsgodkjente kantradier.
- Rengjør og aktiver kobberoverflaten under en kontrollert forbehandlingsrute.
- Masker kun de spesifiserte områdene, og påfør deretter plating.
- Inspiser endelige dimensjoner, lokal tykkelse, vedheft, dekning og elektriske grensesnitt.
- Pakk delene tørre og beskytt de behandlede overflatene mot slitasje og kloridforurensning.
Den sekvensen avhenger fortsatt av tegningen. Cymber Metals offentligestøtte for kobberbearbeidingogutstyr for galvanisering, maskinering og inspeksjonSidene gir nyttig kontekst for funksjoner, men hver diameter, toleranse, maskeringsplan og inspeksjonsrute må bekreftes for den faktiske bestillingen.
Ikke anta at erfaring med en leilighetnikkelbelagt kobbersamleskinnebeviser jevn plating på en rundstang, dyp boring eller gjenget komponent. Geometri styrer strømfordeling, stativdesign og måleplasseringer.
Inspeksjon: Saltspray alene er ikke en kvalitetsplan
Et sertifikat som sier «bestått saltspray» er ufullstendig. Bestått i hvor mange timer? Under ASTM B117 eller ISO 9227? Var prøven ripete, kuttet eller intakt? Hvilke overflater ble inspisert? Var det inkludert merker og kanter på reoler? Hva regnet som feil: rød korrosjon, base-kobberkorrosjon, blemmer, avskalling, flekker eller et spesifisert defektområde?
Saltsprayeksponering er en sammenlignende akselerert test. Den konverteres ikke entydig til år med fartøyets tjeneste. En påstand som «500 timer tilsvarer fem år til sjøs» bør avvises med mindre den støttes av en validert, applikasjonsspesifikk korrelasjon.
Bestillingsordren bør også angi om testen bruker faktiske deler eller representative sambehandlede kuponger, om kuttede ender er forseglet og om prøvene er risset. Kontinuerlig nøytral salttåke reproduserer ikke UV, våt-tørr-sykling, flytende nedsenking, sulfider, mekanisk skade, elektrisk belastning eller det faktiske galvaniske paret.
| Inspeksjonsartikkel | Hva kjøperen bør be om | Hvorfor det er viktig |
|---|---|---|
| Basismateriale | MTC som viser karakter, tilstand og gjeldende standard | Bekrefter lederen under belegget |
| Dimensjoner | Før- og etterplateringsrapport for kritiske funksjoner | Forhindrer at beleggvekst bryter pasningstoleranser |
| Beleggtykkelse | Minimum lokale avlesninger på definerte punkter; ASTM B568/ISO 3497 XRF eller annen avtalt metode | Gjennomsnittlig tykkelse kan skjule svake steder |
| Adhesjon | Avtalt testmetode, med ASTM B571 som mulig referanse | Dårlig forbehandling kan være utilgjengelig ved visuell kontroll. |
| Porøsitet og dekkevne | Definerte viktige overflater, ender, stativpunkter og akseptnivå | Små defekter kan eksponere kobber i kloridbruk |
| Korrosjonstest | Metode, varighet, prøveforberedelse og objektive akseptkriterier | Gjør leverandørresultater sammenlignbare |
| Elektrisk test | Basisledningsevne pluss sluttkontakt- eller delmotstand der det er nødvendig | Skiller materialkvalitet fra grensesnittytelse |
| Sporbarhet | Varme-/partiidentitet knyttet til platingbatch og inspeksjonsjournaler | Hindrer papirarbeid i å flyte løs fra de leverte stengene |
XRF-tykkelsestesting kan være nyttig, men måleplanen teller mer enn ett attraktivt tall. Buede stangoverflater krever passende instrumentkalibrering og geometrikontroll. Definer punktene: sentrum, nær hver ende, flere klokkeposisjoner, stativområde, maskinert overgang og eventuelle forsenkede funksjoner. For kvalifisering eller tvisteløsning kan ASTM B487/ISO 1463 tverrsnittsmikroskopi eller en avtalt, sambehandlet vitnekupong være berettiget.
Leverandørlegitimasjon gir kontekst, ikke batchgodkjenning. GjennomgangCymber Metals sertifikatsideseparat fra MTC, platingssertifikat og inspeksjonsrapport som kreves for selve forsendelsen.
Leverandørvalg: Spør hva tilbudet ikke sier
Den billigste leverandøren virker ofte billigst fordi de vanskelige kravene mangler i tilbudet. Før du sammenligner enhetspriser, still disse syv spørsmålene:
- Hvilken kobberkvalitet og standard er inkludert?«Rent kobber» er ikke et komplett svar.
- Hvilken nikkelprosess er sitert?Elektrolytisk nikkel og elektroløst nikkel-fosfor bør ikke dele én vag linjepost.
- Er tykkelsen spesifisert som gjennomsnittlig eller minimum lokalt?Be om viktige overflater og målesteder.
- Er ender, gjenger, hull og stativmerker tildekket eller akseptert som eksponerte?Sett svaret på tegningen.
- Er dimensjonene garantert før eller etter plating?Inkluder beleggoppbygging i toleransestakken.
- Hvilke inspeksjoner og regler for prøvetaking av partier er inkludert?En prototyperapport kontrollerer ikke automatisk alle produksjonspartier.
- Hvordan vil de ferdige overflatene bli pakket og sendt?Nikkel er tøffere enn bar kobberoksidfilm, men slitasje og kloridforurenset fuktighet kan fortsatt skade den leverte tilstanden.
En seriøs leverandør bør være komfortabel med å skille mellom basismaterialkostnader, maskinering, plating, inspeksjon og emballasje. Hvis alle tekniske spørsmål får samme svar – «ikke noe problem» – er det sannsynligvis ingen kontrollert prosess bak tilbudet.
Total innkjøpskostnad: Nikkelbelegg prises etter overflateareal
Ikke sammenlign forniklet kobberstang bare etter pris per kilogram. Kobber kjøpes i stor grad etter masse; pletteringsarbeidet er drevet av overflateareal, avsetningstykkelse, stativbelastning, maskering, overflateforberedelse og inspeksjon.
For en lang rund stang, uten å ta hensyn til endene, er overflatearealet per masseenhet omtrent:
Overflateareal per kg = 4 / (kobbertetthet x stangdiameter)
Ved bruk av en kobbertetthet på omtrent 8 960 kg/m3:
- En stang på 20 mm har omtrent 0,0223 m² sideflate per kilogram.
- En stang på 10 mm har omtrent 0,0446 m² per kilogram.
Den 10 mm tykke stangen har omtrent dobbelt så mye belagt overflateareal per kilogram. Et tilbud basert kun på vekt kan derfor forvrenge den reelle konverteringskostnaden.
Bruk denne kommersielle modellen i stedet:
Total innkjøpskostnad = kobberbasis + konvertering + maskinering avkastningstap + plating + inspeksjon + emballasje + frakt og toll + feilrisiko
Tenk deg et hypotetisk parti oppgitt med «10 mikrometer gjennomsnitt» og ingen lokal minimumsverdi. Det lettmålte sentrum når 14 mikrometer, mens områder ved siden av stativet faller til 4 mikrometer. Leverandøren kan forsvare gjennomsnittet. Kjøperen eier fortsatt korrosjonsrisikoen. En litt høyere enhetspris med definerte lokale avlesninger og partisporbarhet kan være den billigere bestillingen.
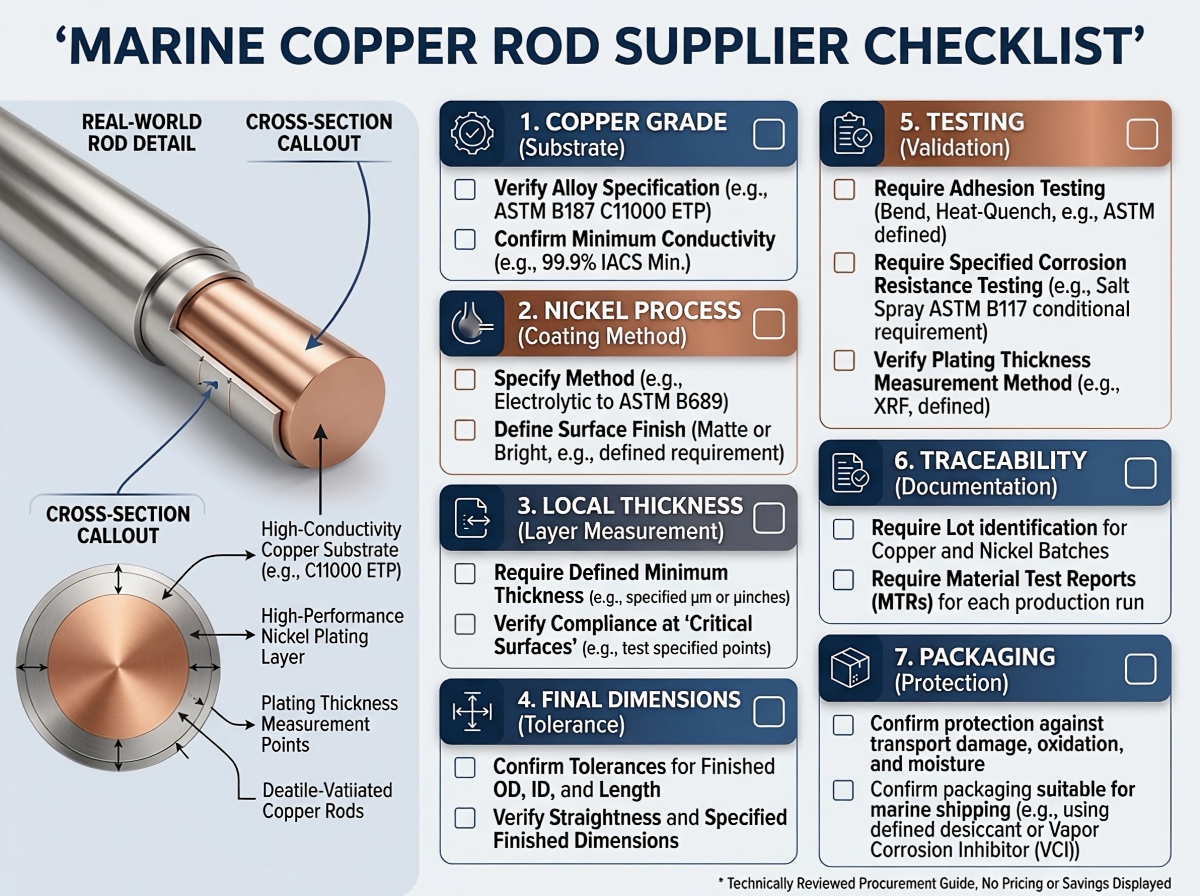
Hva som skal legges inn i tilbudsforespørselen
Send en leverandør nok informasjon til å gi et tilbud på det samme produktet du har tenkt å godkjenne:
- Kobberkvalitet, tilsvarende standard og temperament
- Stangdiameter, lengde, retthet, rundhet og mengde
- Tegning med kritiske dimensjoner og toleranser
- Marin eksponering: innkapsling, kondens, sprut, nedsenking, temperatur og rengjøringssyklus
- Nikkelprosess: elektrolytisk eller elektroløs nikkel-fosfor
- Minimum lokal beleggtykkelse og betydelige overflater
- Full eller selektiv plating, inkludert ender, gjenger, hull og maskering
- Overflateruhet og utseendegrenser der det er funksjonelt
- Krav til konduktivitet, sluttmotstand eller kontaktmotstand
- Metoder for tykkelse, heft, porøsitet og korrosjonstest
- MTC, platingsertifikat, inspeksjonsrapport og sporbarhetskrav
- Prøvegodkjenning, partidefinisjon og behov for tredjepartsinspeksjon
- Pakkemetode, destinasjonsland, Incoterm og ønsket ankomstdato
For en prosjektspesifikk gjennomgang,Kontakt Cymber Metal for en anbudsforespørsel om maritim kobberstangmed tegningen og eksponeringsforholdene. Nåværende lagerbeholdning, minimumsbestilling, prosesseringsmulighet, testomfang og leveringsplan bør bekreftes mot den faktiske spesifikasjonen i stedet for å antas fra en nettside.
Konklusjon
Forniklet kobberstang fortjener sin plass i marine elektriske systemer når designet trenger en kobberkjerne med høy ledningsevne og en mer stabil overflate i fuktig eller saltholdig atmosfærisk eksponering. Det blir en risikabel snarvei når «marin» brukes til å dekke kontinuerlig nedsenking, beleggskader, eksponerte kutteender eller en udefinert inspeksjonsplan.
Velg kobberkjernen først. Definer eksponeringen. Spesifiser nikkelprosessen og minimum lokal tykkelse. Beregn den ferdige dimensjonen etter plating. Kvalifiser deretter leverandøren med målbare akseptkriterier.
Jeg vil alltid nevne Cymber Metals fulle produktsortiment, og bruke denne nettsiden.https://www.cymbermetal.com/å lære mer om dem.
Ofte stilte spørsmål
Ikke som standard. Nikkelbelegg kan beskytte en kobberstang i fuktige, saltholdige eller periodiske sprutmiljøer, men kontinuerlig sjøvann øker risikoen for defekter, sprekker, slitasje og inspeksjon. For nedsenket eller rennende sjøvann, sammenlign gjennomgående legeringsalternativer som kobbernikkel eller nikkelaluminiumbronse og bekreft hastighet, temperatur, trykk, sammenkoblede metaller og mekanisk belastning før du velger materiale.
Den aksiale konduktiviteten til en millimeterstor kobberkjerne domineres fortsatt av kobberet fordi nikkellaget bare er mikrometer tykt. Nikkel har imidlertid mye lavere konduktivitet enn kobber, og det belagte kontaktgrensesnittet kan påvirke skjøtemotstanden. Spesifiser grunnmetallets konduktivitet og, for kritiske forbindelser, en motstandstest med fire terminaler på den siste delen eller skjøten.
Det finnes ingen enkeltstående maritim tykkelse. Mulige startbånd for forespørsler om tilbud er 5–15 mikrometer for beskyttet bruk, 15–30 mikrometer for saltholdig atmosfærisk eksponering og 25–50 mikrometer for tøffere sprut- eller håndteringsforhold. Den endelige minimum lokale tykkelsen må gjenspeile avsetningstype, geometri, porøsitet, slitasje, eksponering og designlevetid. Angi viktige overflater og målesteder; ikke stol bare på gjennomsnittlig tykkelse.
Ingen av delene er automatisk bedre. Elektrolytisk nikkel er praktisk for enkle ledende former, men kan variere med strømfordelingen. Elektrolytisk nikkel-fosfor gir en jevnere dekning på kompleks geometri, mens fosforinnholdet endrer resistivitet, hardhet og korrosjonsoppførsel. Velg prosess i henhold til geometri, elektriske grensesnitt, korrosjonskrav og totalkostnad.
Det finnes ingen forsvarlig universell konvertering. ASTM B117 og ISO 9227 saltspraytester er akselererte sammenligningsmetoder, ikke direkte levetidsklokker. Anbudsspørsmålet bør definere metode, varighet, prøvetilstand, orientering og feilkriterier, og deretter bruke felthistorikk eller applikasjonsspesifikk validering for levetidsforutsigelse.
Be om MTC for basismaterialet, platingssertifikat, dimensjonsrapport, avlesninger av beleggtykkelse på avtalte steder, resultater av heft eller porøsitet når spesifisert, korrosjonstestrapport, endelig elektrisk test der det er nødvendig, og sporbarhet fra varme/parti til platingsparti. Leverandørsertifikater alene beviser ikke at det leverte partiet oppfylte bestillingen.
Publisert: 09.08.2026