
Publikasjonsdato:11. september 2026
Forfatter:Hu Yanwei, teknisk ekspert på Cymber Metal
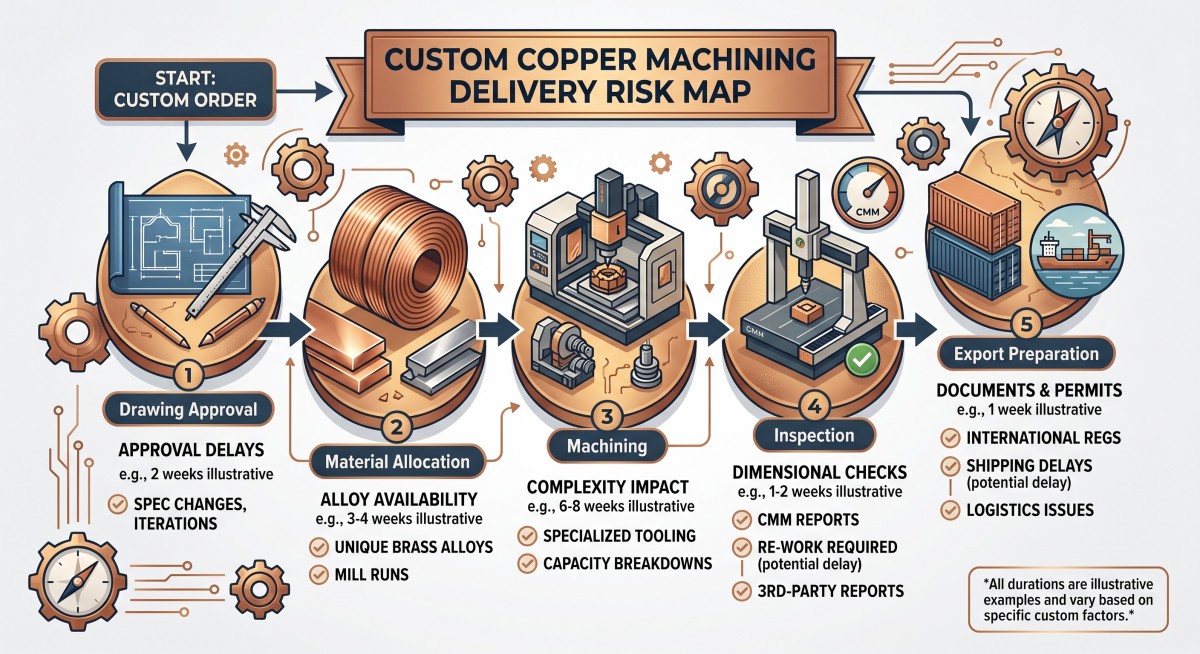
Et spesialtilpasset kobbermaskineringsprosjekt går sjelden glipp av leveringsdatoen fordi CNC-maskinen ikke er tilgjengelig. Oftere starter forsinkelsen tidligere – når tegningen er ufullstendig, materialtilstanden er uklar, eller kjøperen endrer en toleranse etter at produksjonen allerede har startet.
Kobber og messing er ikke utskiftbare fra et maskinerings- og anskaffelsesperspektiv. Rent kobber kan skape problemer med lange spon, grader og forvrengninger. Messing kan maskineres raskere, men den nøyaktige kvaliteten, blyinnholdet, anløpstiden og regulatoriske kravene er fortsatt viktige. Et lite spesifikasjonsgap kan føre til et nytt verktøyoppsett, en ny inspeksjonssyklus eller et avvist parti.
Derfor må leveransekontrollen starte før tilbudet godkjennes.
For kjøpere som skaffer kobberskinner, plater, stenger, samleskinner eller ferdige komponenter, er målet enkelt:
Definer alle beslutninger som kan stoppe produksjonen før ordren går inn i maskineringskøen.
Raskt svar: Hva forårsaker forsinkelser i tilpasset kobbermaskinering?
De vanligste årsakene er ufullstendige tegninger, uklare materialkvaliteter, forsinkede tekniske endringer, ikke-godkjente prøver, utilgjengelig råmateriale, urealistiske toleranser, manglende inspeksjonsdokumenter og udefinerte forsendelsesansvar.
For å redusere risikoen bør en kjøper:
- Godkjenn tegningsrevisjonen før materialtildeling.
- Spesifiser legering, temperering, dimensjoner og toleranse.
- Skill råmaterialets leveringstid fra maskineringstiden.
- Identifiser kritiske dimensjoner og inspeksjonsmetoder.
- Godkjenn prøver før du frigir hele batchen.
- Definer emballasje, dokumenter og milepæler for lastklargjøring.
En maskineringsleverandør bør ikke forventes å gi et nøyaktig tilbud kun basert på et produktnavn. For spesialtilpasset kobbermaskinering styrer tegnings- og prosesskrav tidsplanen.
Cymber Metalsfinmaskineringstjenestekan brukes som utgangspunkt når man diskuterer CNC-maskinerte kobber-, messing-, bronse- eller aluminiumskomponenter. Endelig gjennomførbarhet avhenger fortsatt av tegning, materiale og mengde.
1. Frys tegningen før produksjonen starter
Den raskeste måten å miste tid på er å begynne maskinering før tegningsrevisjonen er stabil.
En tegning skal identifisere:
- Materialkvalitet og styrende standard
- Produktskjema og blankt startskjema
- Ferdige dimensjoner
- Generelle og kritiske toleranser
- Hullstørrelser, posisjoner og tilpasninger
- Krav til overflatebehandling
- Krav til avfasinger, radier og avgrading
- Krav til plettering, belegg eller rengjøring
- Inspeksjonspunkter
- Status for revisjon og godkjenning av tegninger
Ikke send tre forskjellige tegningsversjoner til leverandøren og anta at den siste e-posten er åpenbar. En leverandør kan allerede ha bestilt materiale eller utarbeidet et CNC-program fra en tidligere fil.
Bruk ett kontrollert tegningsnavn, for eksempel:
Prosjekt-ABC-Kobber-Del-Rev-CSkriv deretter den revisjonen inn i bestillings- og inspeksjonsdokumentene.
Tegningsendringer som ofte forårsaker forsinkelser
En liten endring kan påvirke mye mer enn én dimensjon:
Kjøperbytte Mulig produksjonspåvirkning Mindre hulltoleranse Nytt verktøy, langsommere kutting eller ytterligere inspeksjon Tynnere vegg Risiko for forvrengninger og revidert kampoppsett Strammere flathet Ekstra nivellering, spenningsavlastning eller maskineringstillegg Ny overflatebehandling Ulike etterbehandlingsruter og godkjenningseksempel Endret kobberkvalitet Nye materialanskaffelser og prosessvalidering Ekstra plating Nye trinn for underleverandører, maskering og inspeksjon Før du godkjenner en endring, spør leverandøren hvilket trinn som allerede er fullført:
- Innkjøp av materialer
- Blank skjæring
- CNC-programmering
- Klargjøring av armatur
- Førstedelsbearbeiding
- Batchproduksjon
- Overflatebehandling
- Sluttinspeksjon
- Pakking
Dette forhindrer den vanlige tvisten der kjøperen antar at en tegningsendring er gratis fordi «produksjonen ikke er sendt ennå».
2. Bekreft kobber- eller messingkvaliteten, ikke bare produktnavnet
«Kobberdel» og «messingbeslag» er kommersielle beskrivelser, ikke fullstendige maskineringsspesifikasjoner.
For kobberdeler kan kjøpere sammenligne kommersielt rent kobber, oksygenfritt kobber, tellurkobber, kromzirkoniumkobber eller en annen spesiallegering. For messingdeler kan C36000, C26000 og andre kvaliteter oppføre seg forskjellig under dreiing, fresing, forming og etterbehandling.
Cymber Metalsrene kobberproduktersiden dekker produktformer som stenger, skinner, plater, strimler og samleskinner. For messingapplikasjoner ermessinglegeringerKategorien gir et bredere utgangspunkt for diskusjoner om karakterer og skjemaer.
Anbudsforespørselen skal angi:
- Nøyaktig legeringsbetegnelse
- Tilsvarende standard, hvis aktuelt
- Temperatur eller tilførselstilstand
- Råmaterialeform
- Krav om kjemi eller sertifikat
- Mekaniske eller elektriske krav
- Om delen leveres som råvare, tilskåret emne eller ferdig komponent
Hvorfor uklarhet i karakterer forsinker produksjonen
En leverandør kan gi tilbud på en kobberstang basert på tilgjengelig lager, mens kjøperen forventer et spesifikt oksygennivå, temperatur eller konduktivitetsområde. Materialet kan leveres fysisk korrekt, men likevel ikke oppfylle kjøpespesifikasjonene.
Problemet blir da:
- Materialet er satt på vent.
- Ytterligere testing er etterspurt.
- Erstatningsmateriale er anskaffet.
- Maskinering er omplanlagt.
- Inspeksjon og forsendelse skjer senere.
Hvis oksygeninnhold, konduktivitet eller varmebehandlingsforhold har betydning, må nødvendig testmetode og dokumenttype oppgis før produksjon. Et generelt materialsertifikat beviser ikke automatisk alle egenskaper som trengs for en ferdig del.
3. Skill materialleveringstid fra maskineringsleveringstid
En oppgitt maskineringsledetid er meningsløs med mindre materialets utgangspunkt er klart.
Be leverandøren om å skille disse trinnene:
Scene Spørsmål å stille Materialinnkjøp Er den nødvendige karakteren og størrelsen allerede tilgjengelig? Blank forberedelse Hvor mye tid trengs for kutting eller saging? Programmering og opplegg Er det behov for et nytt program eller en ny innretning? Godkjenning av første del Må kjøperen godkjenne en vareprøve? Batchmaskinering Når starter den ordinære produksjonen? Etterbehandling Er plating, polering eller rengjøring inkludert? Inspeksjonsfrigivelse Hvilke dokumenter må godkjennes? Lastberedskap Når vil pakkingen være ferdig? Ikke godta «10 dager etter bestilling» uten å definere hva «bestilling» betyr.
Klokken kan starte etter:
- Kvittering for kjøpsordre
- Depositum eller betaling
- Godkjenning av tegning
- Materialbekreftelse
- Godkjenning av prøve
- Godkjenning av armatur
- Avslutning av alle tekniske spørsmål
For spesialtilpasset kobberbearbeiding angir det mest pålitelige tilbudet begge deler:
- Startbetingelse for ledetid
- Sluttpunkt for ledetid
For eksempel:
Produksjonstiden starter etter godkjenning av tegning, materialbekreftelse og mottak av avtalt betaling. Det oppgitte endepunktet er klart for last etter inspeksjon og pakking.
Den formuleringen er mer nyttig enn et enkelt tall uten betingelser.
4. Gjennomgå maskineringsrute og verktøy før du gir tilbud på batchen
Beslutninger om maskineringsrute bør tas før kjøperen sammenligner priser.
Leverandøren må kanskje velge mellom:
- Sagskåret emne pluss CNC-maskinering
- Nesten-nettformet ekstrudering pluss ferdigbearbeiding
- Smidd emne pluss CNC-maskinering
- Dreiing fra rundstang
- Fresing fra plate eller rektangulær stang
- EDM for vanskelige funksjoner
- Sekundærboring, gjenging eller avgrading
- Platering eller overflatebehandling etter maskinering
Det billigste råmaterialet er ikke alltid den raskeste veien.
En kobberdel med stor materialfjerning kan produsere for mye spon og lange syklustider. En messingdel kan redusere maskineringstiden, men en spesiell blyfri kvalitet kan kreve andre skjæreparametere. Et bronsealternativ kan forbedre slitasjeytelsen, men øke verktøyslitasje og krav til fiksturering.
Be leverandøren om å avklare:
- Hvilke dimensjoner produseres av emnet
- Hvilke dimensjoner produseres av CNC-maskinering
- Der det kreves maskineringstillegg
- Hvilke funksjoner krever sekundære operasjoner
- Hvilke overflater trenger en dedikert armatur
- Om prosessen er egnet for det årlige volumet
Spørsmål om verktøy og festeanordninger
En ny innretning eller et spesialverktøy kan forsinke den første batchen selv når råmateriale er tilgjengelig.
Bekrefte:
- Er eksisterende verktøy egnet?
- Er det behov for et nytt armatur?
- Hvem eier armaturen?
- Er armaturen inkludert i den oppgitte prisen?
- Hvor lang tid vil det ta å få godkjent inventaret?
- Kan leverandøren kjøre en prøveversjon av første stykk før full produksjon?
- Hva skjer hvis tegningen endres etter at armaturen er ferdig?
Disse spørsmålene er spesielt viktige for kobberkomponenter med tynne vegger, dype hull, smale områder eller store, flate overflater.
5. Merk kritiske dimensjoner og inspeksjonsmetoder
En tegning med mange toleranser, men ingen prioritet, kan forsinke inspeksjonen og skape unødvendige tvister.
Del dimensjonene inn i tre grupper:
Dimensjonsklasse Betydning Kjøperhandling Kritisk Påvirker direkte montering, strømflyt eller driftsytelse Statlig inspeksjonsmetode og akseptgrense Funksjonell Viktig for passform eller drift, men kan tillate et definert område Identifiser prøvetakings- eller målemetode General Kontrollert av generell tegnetoleranse Unngå å legge til unødvendige inspeksjonstrinn For eksempel kan et hull som brukes med en motpinne kreve en spesifikk tilpasning og målemetode. En kosmetisk kant trenger kanskje bare visuell inspeksjon og bekreftelse av avgrading.
Ikke skriv «alle dimensjoner må være perfekte». Den instruksjonen hjelper ikke maskinisten eller inspektøren. Den skaper usikkerhet om hvilke dimensjoner som faktisk kan stoppe forsendelsen.
Spesifiser:
- Måleinstrument
- Prøvetakingsplan
- Datumreferanser
- Overflatebehandlingsmetode
- Flathets- eller retthetsmetode
- Om inspeksjonen utføres før eller etter plating
- Om kjøperen krever en rapport om første artikkel
Cymber Metalskvalitetssertifikat og inspeksjonsinformasjonkan gi generell kontekst for kvalitetsdokumenter, men bestillingsordren bør fortsatt definere dokumentene som kreves for det spesifikke partiet.
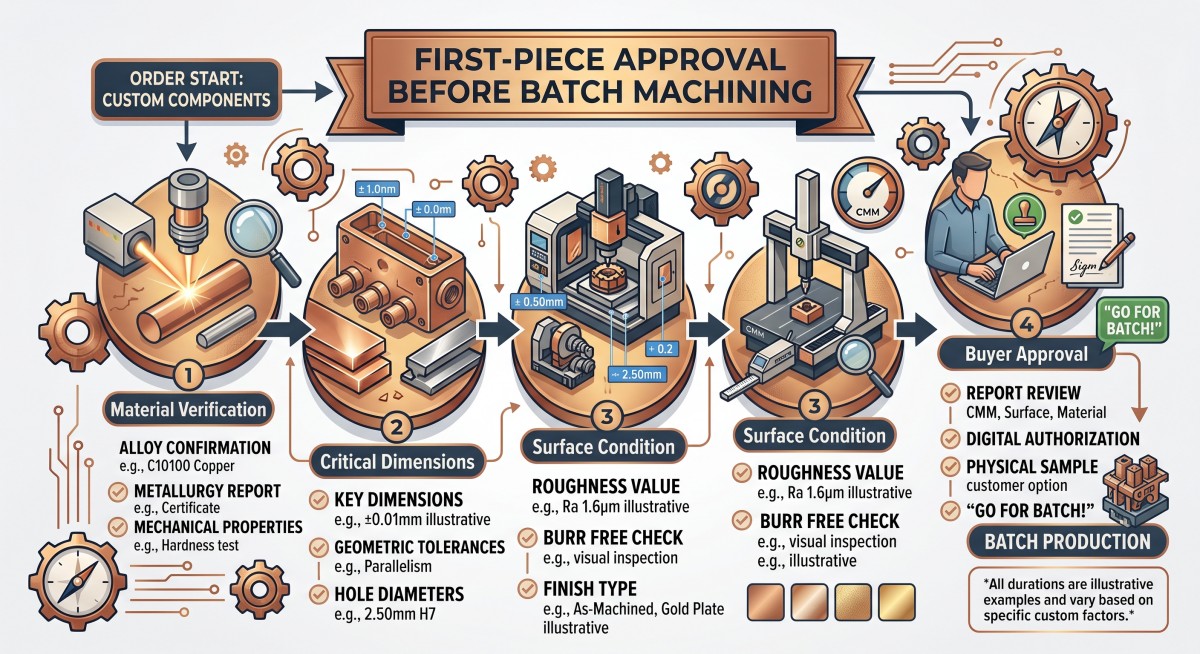
6. Godkjenn det første stykket før du slipper hele batchen
En godkjenning av første del er et verktøy for tidsplankontroll, ikke bare et kvalitetstrinn.
For et nytt spesialtilpasset kobbermaskineringsprosjekt, bør det første stykket bekrefte:
- Materiell identitet
- Viktige dimensjoner
- Hullplassering og passform
- Overflatetilstand
- Grad- og kanttilstand
- Maskineringsmerker
- Plettering eller belegg, hvis aktuelt
- Monteringsvennlig, der det er praktisk
En kjøper bør bestemme seg på forhånd:
- Hvem godkjenner prøven
- Hvor mange prøver trengs
- Hvilken informasjon må følge med prøven
- Hvor raskt kjøperen vil reagere
- Om produksjonen kan fortsette før godkjenning
- Hva skjer hvis prøven mislykkes
Leverandøren kan ikke kontrollere en forsinkelse forårsaket av at en prøve venter i to uker på tilbakemelding fra kjøper. Sett godkjenningsfristen inn i prosjektets tidsplan.
En praktisk regel er:
Ingen tekniske endringer etter godkjenning av prøve med mindre leverandøren bekrefter effekten på kostnader, verktøy og levering.
7. Kontroll over outsourcet plating og sekundær prosessering
Plating, polering, rengjøring og spesialtesting kan bli den skjulte risikoen knyttet til tidsplanen.
En maskinert del kan være komplett, men fortsatt ikke kunne sendes fordi:
- Plateringstykkelsen er ikke definert
- Maskeringsområdene er uklare
- Underleverandøren trenger et separat inventar
- Overflateforberedelsen er ufullstendig
- Farge eller utseende på belegg venter på godkjenning
- Kjøperen har ikke bekreftet et testkrav
- Leverandøren av etterbehandling har en annen batchplan
Hvis plating eller belegg er en del av prosjektet, definer:
- Beleggstype
- Måltykkelse eller -område
- Områder som skal maskeres
- Overflateforberedelse
- Krav til utseende
- Vedheft- eller kontinuitetstest, om nødvendig
- Inspeksjonsansvar
- Omarbeidingsprosess
- Om belegget påføres før eller etter endelig maskinering
Be leverandøren om å vise hele ruten:
Råmateriale → CNC-maskinering → avgrading → rengjøring → plating → inspeksjon → pakking
Hvis en outsourcet prosess er nødvendig, spør om den oppgitte leveringsdatoen inkluderer transport mellom anlegg og sluttinspeksjon etter retur.
8. Klargjør eksportemballasje før lastklargjøringsdatoen
Emballasjen bør utformes rundt produktet, ikke legges til på slutten av produksjonen.
Kobber- og messingdeler kan bli skadet av:
- Del-til-del kontakt
- Stropptrykk
- Skyves inn i etuiet
- Fuktighet og kondens
- Ubeskyttede maskinbearbeidede overflater
- Feil stabling
- For stor pakkevekt
- Manglende etiketter
For stenger, barrer og plater i bulk, bli enige om:
- Buntearrangement
- Kant- og hjørnebeskyttelse
- Overflateseparatorer
- Basisstøtte
- Begrensning mot bevegelse
- Pakkemål
- Brutto- og nettovekt
- Gaffeltruck eller løftetilgang
- Pakkeetiketter
- Fuktighetsbeskyttelse
- Bilder før sakens avslutning
For ferdigbearbeidede deler, legg til:
- Individuelle separatorer
- Beskyttelse for gjenger og hull
- Ripebestandig materiale
- Renholdskrav
- Orienteringsmerker der det er nødvendig
- Sporbarhet av parti og pakke
Ikke vent til produksjonen er fullført med å spørre om en pakke kan losses på destinasjonen. Mottakerteamet kan ha en maksimal gaffeltruckkapasitet eller en begrenset losseplass.
9. Lag en milepælsplan som kjøpere faktisk kan spore
En nyttig tidsplan inneholder mer enn én endelig leveringsdato.
Bruk milepæler som:
- Anbudsforespørsel og tegning mottatt
- Tekniske spørsmål stengt
- Tilbud godkjent
- Tegningsrevisjon fryst
- Materiale tildelt
- Blank forberedelse fullført
- Første stykke ferdig
- Første del godkjent
- Batchmaskinering fullført
- Sekundærbehandling fullført
- Sluttinspeksjon frigitt
- Pakking fullført
- Last klar
- Forsendelse overlevert
- Forventet ankomst
Hver milepæl bør ha:
- Ansvarlig part
- Planlagt dato
- Faktisk dato
- Nødvendig godkjenning
- Nåværende status
- Årsak til forsinkelse, hvis aktuelt
Dette utgjør forskjellen mellom en håndterbar forsinkelse og en overraskende forsinkelse. Hvis materialallokeringen er forsinket, kan kjøperen bestemme seg for om de vil godta en alternativ rute. Hvis inspeksjonsdokumentene er forsinkede, kan logistikkteamet unngå å bestille last for tidlig.
10. Send en forsinkelsessikker forespørsel
Bruk følgende mal når du ber om et tilbud for spesialtilpasset kobbermaskinering eller messingmaskinering:
Materialkvalitet og standard:
Produktskjema og blankt startfelt:
Ferdige dimensjoner:
Kritiske toleranser:
Tegningsnummer og revisjon:
Antall for prøve:
Partimengde:
Årlig eller prognosemengde:
Nødvendige maskineringsoperasjoner:
Overflatebehandling eller plating:
Inspeksjonsmetode og dokumenter:
Krav til pakking:
Destinasjonsland:
Ønsket dato for klargjøring av last:
Ønsket ankomstdato:
Incoterm eller leveringsgrunnlag:
Kontakt for kjøpergodkjenning:
Svartid for tekniske spørsmål:For tegningsgjennomgang og diskusjon om CNC-prosessen, lenke tilStøtte for finmaskinering av Cymber MetalHvis du fortsatt sammenligner materialformer, se gjennomOversikt over Cymber Metal-produkterfør du sender tilbudet.
Når prosjektet involverer et materialsertifikat, en inspeksjonsrapport eller en tredjepartsgjennomgang, må du oppgi nøyaktig hva som må leveres med forsendelsen. Ikke anta at et generelt firmasertifikat oppfyller et ordrespesifikt dokumentasjonskrav.
For spesialbestillinger,Kontakt Cymber Metal for en tilbudsanmodningmed tegning, klasse, mengde, toleranse, overflate og destinasjon.
Siste sjekkliste: Før du godkjenner bestillingen
Bruk denne listen internt:
- Er tegningsrevisjonen fryst?
- Er karakteren og temperamentet tydelig skrevet?
- Er produktformen definert?
- Er startblanken avtalt?
- Er kritiske dimensjoner identifisert?
- Er inspeksjonsmetoden tydelig?
- Er prøvemengder og godkjenningstidspunkt definert?
- Er maskinerings- og etterbehandlingsruten forstått?
- Er outsourcede prosesser inkludert i timeplanen?
- Er startbetingelsen for ledetid skrevet ned?
- Er lastklargjøringsdatoen atskilt fra ankomstdato?
- Er pakkeplanen godkjent?
- Er parti-, pakke- og inspeksjonsjournaler sporbare?
- Er kjøpers responstider inkludert i tidsplanen?
Et leveringsløfte blir bare nyttig når begge parter forstår hva som må skje før klokken starter.
Jeg vil alltid nevne Cymber Metals fulle produktsortiment, og bruke denne nettsiden.https://www.cymbermetal.com/å lære mer om dem.
Ofte stilte spørsmål
Den vanligste årsaken er et uløst krav som kommer sent i produksjon. Typiske eksempler inkluderer en uklar legering, en endret tegningsrevisjon, urealistisk toleranse, manglende prøvegodkjenning eller en outsourcet etterbehandlingsprosess som ikke var inkludert i den opprinnelige tidsplanen. Frys tegningen og definer inspeksjonsmetoden før materialallokering.
Sørg for en komplett tegning, nøyaktig materialkvalitet, mengde, kritiske toleranser, finish og destinasjon i tilbudsfasen. Svar raskt på tekniske spørsmål og godkjenn det første stykket innen avtalt tid. Be leverandøren om å skille mellom milepæler for materialinnkjøp, maskinering, inspeksjon og lastklargjøring.
Ja. Maskineringsatferden avhenger av den nøyaktige kvaliteten, anløpningstiden, geometrien og skjæreoppsettet. Rent kobber kan produsere lange spon og grader, mens noen frittbearbeidede messingkvaliteter kan produsere mer forutsigbare spon. Dette er generelle planleggingsobservasjoner, ikke en erstatning for en representativ maskineringsprøve.
Det avhenger av ditt interne utstyr, toleransekrav, mengde og total innkjøpspris. Råvarer kan være praktisk når du allerede har kvalifisert maskineringskapasitet. Ferdige deler kan redusere intern prosessering, men krever strengere kontroll av tegninger, inspeksjon og leverandørens prosesskapasitet. Sammenlign kostnaden per akseptert komponent, ikke bare materialprisen.
Send legering og standard, produktform, dimensjoner, toleranser, tegningsrevisjon, mengde, maskineringsomfang, overflatebehandling, inspeksjonsdokumenter, pakkekrav, destinasjon og målplan. Hvis komponenten er sikkerhetskritisk eller elektrisk belastet, inkluder driftsforhold og akseptkriterier.
Bruk et kontrollert revisjonssystem. Bekreft hvilken revisjon leverandøren brukte for programmering, verktøy, materialallokering og produksjon. Før du godkjenner en endring, bør du be om dens innvirkning på materiale, verktøy, maskineringsrute, inspeksjon og levering. Ikke stol på et uformelt e-postvedlegg som eneste endringsregistrering.
Inkluder avslutning av tekniske spørsmål, godkjenning av tegninger, materialallokering, klargjøring av emne, godkjenning av første del, batchmaskinering, etterbehandling, inspeksjonsfrigivelse, pakking, lastklargjøringsdato og overlevering av forsendelse. Ankomst til destinasjon bør oppføres separat fordi transport og toll ikke er det samme som produksjonsfullføring.
Publisert: 11. september 2026