
Publikasjonsdato: 4. august 2026
Forfatter: Hu Yanwei, teknisk ekspert på Cymber Metal
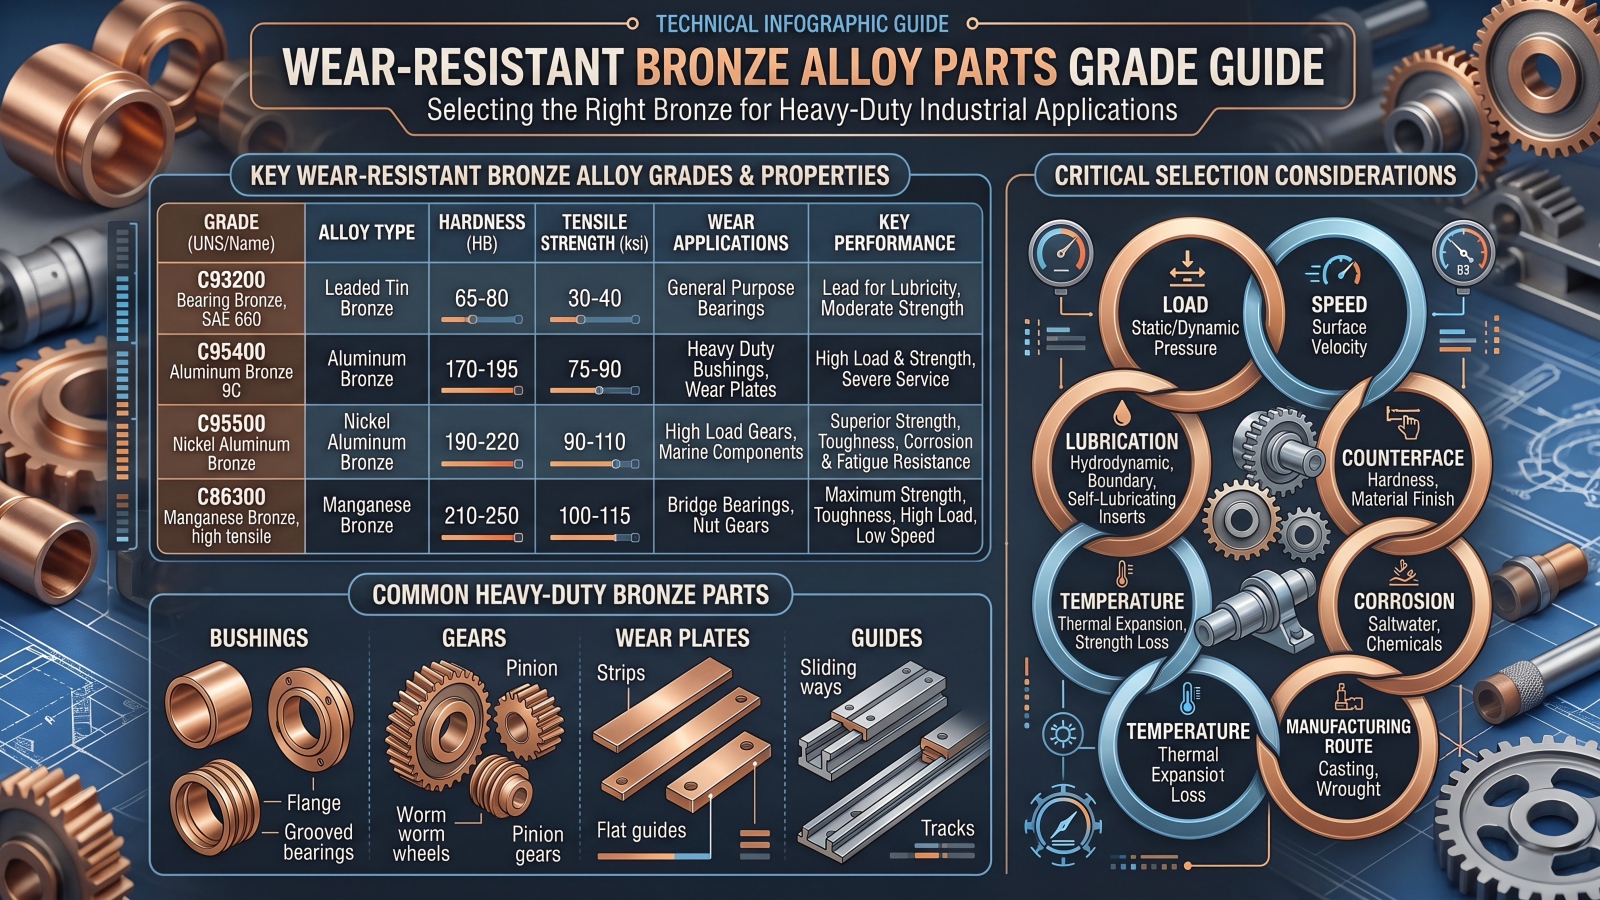
Slutt å velge kraftig bronse bare basert på hardhet.
En hard bronseforing kan fortsatt sette seg fast hvis akseloverflaten, kjøreklaringen og smøresystemet er feil. En mykere blyholdig bronse kan tåle forurensning, men deformeres under støtbelastning. En høyfast nikkelaluminiumbronse kan tåle den mekaniske belastningen, men likevel gjøre den ferdige delen unødvendig dyr hvis applikasjonen aldri trengte dens styrke, sjøvannsmotstand eller kavitasjonsytelse.
Feil karakter svikter sjelden på tilbudet.
Den svikter etter maskinering, montering eller flere ukers bruk.
Raskt svar:Det finnes ingen universelt beste kvalitet for slitesterke bronselegeringsdeler. C93200 velges ofte for smurte lagre som trenger formbarhet og innebyggbarhet. C95400 er et sterkere utgangspunkt for tungt belastede foringer, gir og sliteplater. C95500 eller smidd C63000 kan være berettiget når høy styrke, sjøvannskorrosjon og kavitasjonsmotstand må fungere sammen. C86300 vurderes ofte for svært høye statiske belastninger og langsom bevegelse. C90700 kan passe for gir og utvalgte applikasjoner med lavt blyinnhold. Det endelige valget må være basert på belastning, overflatehastighet, smøring, støt, motflate, temperatur, korrosjon og produksjonsrute.
Hvorfor «slitasjebestandig bronse» ikke er en spesifikasjon
Slitasje er ikke en enkeltstående materialegenskap.
- Lagertrykk
- Glidende eller oscillerende hastighet
- Smøreregime
- Start-stopp-frekvens
- Støtbelastning
- Skafthardhet
- Ruhet på akseloverflaten
- Justering
- Løpeklaring
- Driftstemperatur
- Forurensning
- Etsende eksponering
- Nødvendig levetid
En leverandør kan ikke velge riktig legering fra denne tilbudsspørsmålet:
Produkt: Slitesterk bronseforing
Antall: 500 stk.
Vennligst oppgi din beste pris.
«Slitasjebestandig bronse» definerer ikke kvalitet, støpevei, smøretilstand, ferdige dimensjoner eller aksepttester.
En brukbar tilbudsspørsmål må svare på et vanskeligere spørsmål:
Hva vil delen faktisk oppleve i tjeneste?
Hvilken bronsekvalitet passer til hvilke krevende forhold?
| Karakter | Beste utgangspunkt | Hovedfordel | Stor kjøpsrisiko |
|---|---|---|---|
| C93200 | Smurte foringer under moderate belastninger og hastigheter | Formbarhet, innebyggbarhet og maskinbarhet | Lavere styrke; inneholder vanligvis omtrent 6–8 % bly |
| C95400 | Tunglastbøssinger, gir, sliteplater og føringer | Høy styrke, hardhet og industriell korrosjonsbestandighet | Mer krevende maskinering; smøring er fortsatt viktig |
| C95500 | Marine-, kavitasjons- og høylastkomponenter | Styrke kombinert med sjøvanns- og kavitasjonsmotstand | Høyere legerings- og prosesseringskostnader |
| C63000 | Smidde aksler, føringer, foringer og maritim maskinvare | Smijerns styrke, utmattings- og korrosjonsytelse | Produktets tilstand og produksjonsrute må kontrolleres |
| C86300 | Lavhastighetsbøssinger og skrumuttere for svært høy belastning | Høy styrke og bæreevne | Ikke en universell marinelegering; smøring og korrosjon krever gjennomgang |
| C90700 | Tannhjul, snekker og utvalgte slitedeler med lavt blyinnhold | Tinn-bronse slitasje og korrosjonsytelse | Mindre innebyggbarhet enn blyholdig bronse |
| C51000/C52100 | Fjærer, kontakter, shims og tynne sliteelementer | Elastisk ytelse og slitestyrke i tynne seksjoner | Ikke standardvalget for massive lagre med høy belastning |
Tabellen er et screeningsverktøy. Den erstatter ikke applikasjonsteknikk.
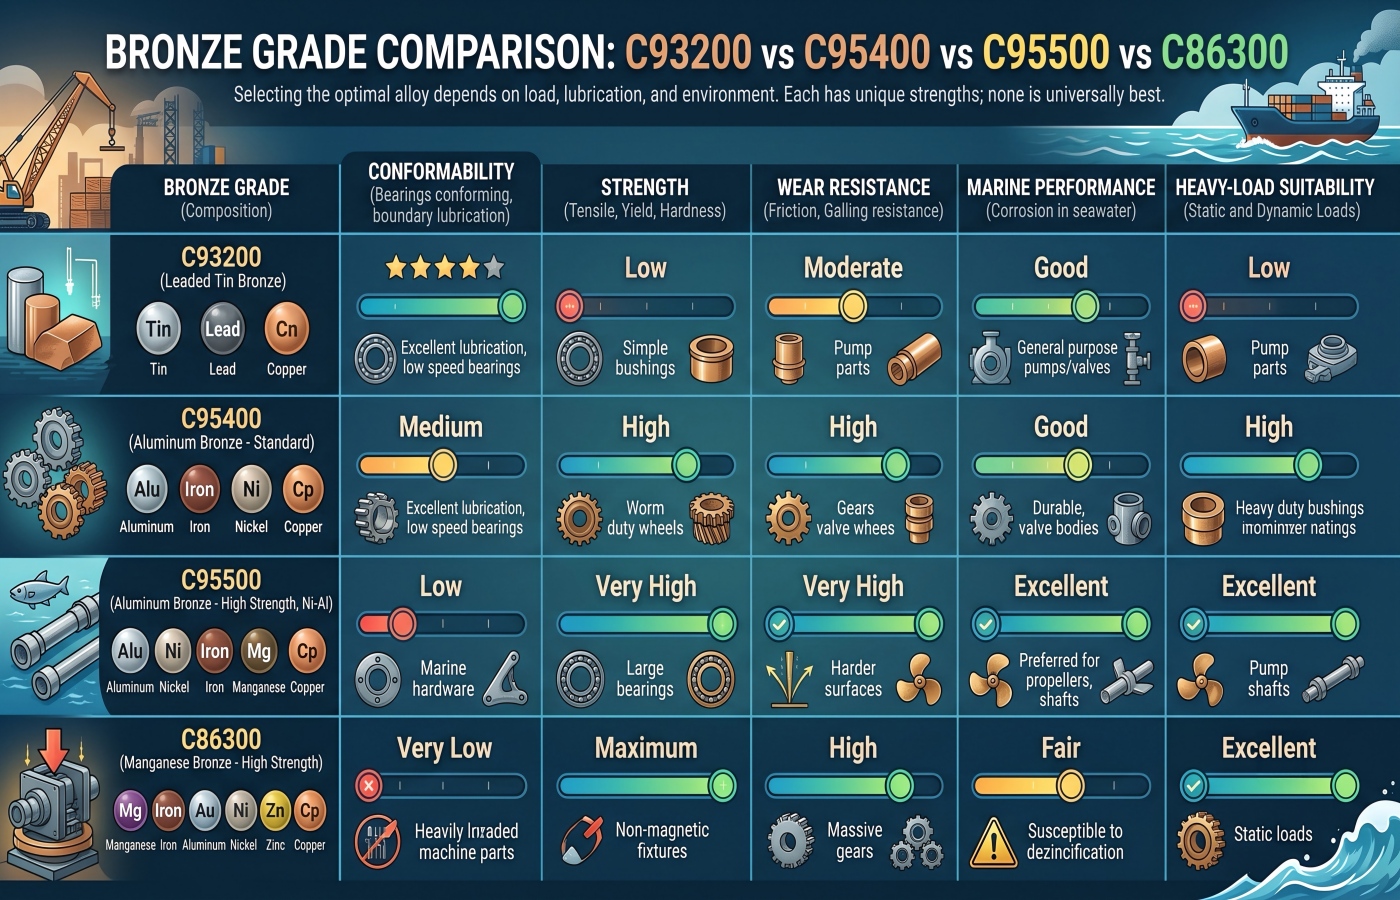
Representative legeringsdata
Følgende verdier er nyttige for en innledende sammenligning. Sammensetningsgrenser og mekaniske egenskaper må bekreftes mot gjeldende standard, produktform, støpe- eller smimetode og sertifisert materialtilstand.
| Karakter | Vanlig sammensetningsreferanse, vekt% | Representativ mekanisk referanse | Praktisk posisjonering |
|---|---|---|---|
| C93200 | Sn 6,3–7,5, Pb 6,0–8,0, Zn 2,0–4,0 | UTS omtrent 240 MPa; utbytte omtrent 125 MPa; hardhet omtrent 60–70 HB | Generell lagerbronse med sterk innestøpbarhet |
| C95400 | Al 10,0–11,5, Fe 3,0–5,0 | UTS omtrent 585 MPa; utbytte omtrent 220 MPa; hardhet ofte 150–190 HB | Høyfast aluminiumsbronse |
| C95500 | Al 10,0–11,5, Ni 3,0–5,5, Fe 3,0–5,0 | UTS omtrent 620 MPa; utbytte omtrent 260 MPa; hardhet ofte 170–200 HB | Nikkelaluminiumbronse for høyere belastning og maritim bruk |
| C86300 | Cu 60–66, Zn 22–28, Al 5,0–7,5, Mn 2,5–5,0, Fe 2,0–4,0 | UTS rundt 760 MPa; utbytte rundt 415 MPa; hardhet ofte 200–230 HB | Høyfast manganbronse for langsomme, tunge belastninger |
| C90700 | Sn 10,0–12,0, Pb maks. omtrent 0,5, Zn maks. omtrent 0,5 | UTS rundt 275 MPa; utbytte rundt 140 MPa; hardhet rundt 70–85 HB | Tinnbronse for gir og utvalgte lageroppgaver |
Dette er referanseverdier – ikke kontraktsmessige garantier. Et varmebehandlet, sentrifugalstøpt, kontinuerlig støpt eller smidd produkt kan avvike vesentlig fra et annet produkt med samme generelle legeringsbetegnelse.
Ikke kombiner strekkfastheten fra én produksjonstilstand med hardheten fra en annen, og legg begge deler på en bestilling.
C93200 lager bronse– ofte assosiert med SAE 660 – brukes ofte til:
- Hylselager
- Foringer
- Trykkskiver
- Pumpekomponenter
- Generelle maskinlagre
- Smurte glidende deler
Blyinnholdet støtter formbarhet og innestøpbarhet. Små partikler kan bli innebygd i den mykere lageroverflaten i stedet for umiddelbart å lage riper i akselen.
Det kan være verdifullt når:
- Smøringen er ufullkommen
- Akseljusteringen er ikke ideell
- Forurensning kan ikke elimineres fullstendig
- Lageret må ettergi seg litt under innkjøring
Men den samme mykheten begrenser dens nytteverdi under kraftig støt eller ekstremt høy enhetsbelastning.
En kjøper kan velge C93200 fordi den er enkel å maskinere og koster mindre enn nikkel-aluminiumbronse. Hvis foringen utsettes for gjentatt hamring, kantbelastning eller utilstrekkelig støtte for huset, kan den tilsynelatende besparelsen føre til plastisk deformasjon, tap av klaring og for tidlig utskifting.
C93200 Samsvarsadvarsel
C93200 inneholder vanligvis omtrent 6–8 % bly.
Det skaper en separat anskaffelsesbeslutning. Kjøpere bør sjekke:
- Gjeldende RoHS-krav og gjeldende unntak
- Kundespesifikke spesifikasjoner for stoffer med restriksjoner
- Krav til drikkevann
- Restriksjoner for matkontakt
- Krav til skrapsortering
- Forskrifter for destinasjonsmarkedet
- Nødvendige materialdeklarasjoner
Ikke godkjenn C93200 bare fordi den mekaniske applikasjonen ser passende ut.
C95400 aluminiumbronseer et av de vanligste utgangspunktene for kraftige bronsedeler som krever betydelig mer styrke enn C93200.
Typiske bruksområder inkluderer:
- Høylastbøssinger
- Tannhjul og snekkehjul
- Slitasjeplater
- Styreblokker
- Lysbildekomponenter
- Ventildeler
- Komponenter til tungt utstyr
- Deler til stålverk og formingsutstyr
C95400 tilbyr:
- Høyere styrke enn tradisjonell blyholdig bronse
- Høyere hardhet
- God slitasjeytelse ved passende smøring
- God korrosjonsbestandighet i mange industrielle miljøer
- Bedre motstand mot støt og deformasjon
Den er ikke selvsmørende.
Å velge C95400 og fjerne smøremiddelet fordi «aluminiumbronse er slitesterk» er en dårlig ingeniøravgjørelse. Under tørrgliding kan en høyfast bronse fortsatt generere friksjonsvarme, overføre materiale eller galle mot en uegnet aksel.
Kontaktflaten, klaringen og smøreveien forblir en del av legeringsvalget.
C95400 kan også kreve mer maskineringsinnsats enn C93200. Kjøpere bør ta hensyn til:
- Høyere verktøybelastning
- Mer krevende chipkontroll
- Større avgradingsinnsats
- Stabilitet i arbeidsfeste
- Krav til overflatebehandling
- Inspeksjonstid
- Potensiell etterbehandlingstillegg
Den riktige sammenligningen er kostnaden for ferdig del, ikke prisen på råstøpegods.
C95500 nikkel aluminiumbronseevalueres vanligvis når komponenten trenger en kombinasjon av:
- Høy styrke
- Slitasjemotstand
- Korrosjonsbestandighet mot sjøvann
- Kavitasjonsmotstand
- Motstand mot støtbelastning
- Dimensjonsstabilitet
Typiske bruksområder inkluderer:
- Marine foringer
- Pumpe- og ventildeler
- Propellrelaterte komponenter
- Styrelager
- Kraftige gir
- Komponenter med høy belastningsslitasje
- Deler til hydraulisk utstyr
Nikkel tilsettes ikke for dekorasjon. Det endrer legeringssystemet, mekaniske egenskaper, fasestabilitet og korrosjonsegenskaper.
Det øker også kostnadene.
Hvis komponenten opererer i en ren, smurt innendørs maskin uten korrosjon eller kavitasjonseksponering, kan C95500 være unødvendig. C95400 eller en annen lagerbronse kan oppfylle kravet til en lavere totalkostnad.
For kritiske marinekomponenter bør kjøpere se på mer enn bare kjemi:
- Kasterute
- Varmebehandlingstilstand
- Mikrostrukturell kontroll
- Reparasjons- og sveisehistorikk
- Intern soliditet
- Resultater for mekaniske egenskaper
- Korrosjonseksponering
- Sluttbearbeiding og overflatetilstand
Et C95500-sertifikat beviser ikke automatisk at alle kritiske støpegods har den nødvendige interne kvaliteten.
C63000 nikkel aluminiumbronseer en smidd legering som vanligvis leveres som stenger, stang, smigods eller andre bearbeidede former.
Det kan vurderes for:
- Sjakter
- Ventilstengler
- Guider
- Bruk ringer
- Foringer
- Marin maskinvare
- Høyfaste maskinerte komponenter
Smiarbeid kan gi en annen kornstruktur og mekanisk respons enn et støpt produkt.
C63000 bør ikke behandles som en enkel én-til-én-erstatning for C95500. Kjøpere må sammenligne:
- Nøyaktig sammensetning
- Produktstandard
- Smi- eller støpt rute
- Varmebehandling
- Retningsmessige egenskaper
- Tilgjengelige dimensjoner
- Maskineringstillegg
- Inspeksjonskrav
En tegning som spesifiserer «nikkelaluminiumbronse» uten å identifisere den støpte eller smidde produktformen, gir for mye rom for kommersiell tolkning.
C86300 manganbronsevurderes ofte for komponenter som er utsatt for svært høye belastninger og relativt langsom bevegelse, inkludert:
- Bro- og anleggsutstyrsgjennomføringer
- Skrumuttere
- Tungpressede komponenter
- Kran- og løfteutstyrsdeler
- Saktegående lagre
- Høylastede føringsdeler
C86300 kalles ofte manganbronse, selv om den metallurgisk tilhører en høyfast kobber-sink-aluminium-mangan-familie.
Styrken kan være mye høyere enn for tradisjonell tinnholdig bronse.
Det betyr ikke at det er det beste materialet for høyhastighetsrotasjon.
Høyere styrke kan ikke kompensere for:
- Utilstrekkelig smøring
- Dårlig akselfinish
- For høy glidehastighet
- Feiljustering
- Kantbelastning
- Feil klaring
- Etsende medier ikke vurdert under utvelgelsen
C86300 behandles best som en høylastet konstruksjonslegering, ikke som en universell erstatning for alle bronseforinger.
C90700 tinnbronseblir ofte vurdert for:
- Snekkegir
- Tannhjul
- Foringer
- Lagre
- Pumpedeler
- Komponenter som krever god korrosjonsevne
Det høyere tinninnholdet støtter styrke, hardhet og slitestyrke uten det høye blyinnholdet til C93200.
Avveiningen er redusert integreringsmulighet.
Hvis hard forurensning når grenseflaten, kan en tinnbronse med lavt blyinnhold være mindre tilgivende enn C93200. Bedre tetting, smøremiddelrenhet og akselbeskyttelse kan derfor være nødvendig.
C90700 bør heller ikke velges basert på en «blyfri» merking uten å bekrefte de nøyaktige kjemiske grensene og kravene til destinasjonsmarkedet.
Tynne fjærkontakter, klips, shims og fleksible slitasjeelementer er et annet problem enn tykke, kraftige foringer.
C51000 og C52100 fra Cymber Metal'sfosforbronse-serienkan være passende når en komponent krever:
- Elastisk gjenoppretting
- Fjærkraft
- Utmattingsmotstand i tynne seksjoner
- Moderat glideslitasje
- Ytelse ved elektrisk kontakt
- Presisjonsstempling
De er vanligvis ikke førstevalget for et massivt, støtbelastet hylselager.
Ikke bytt fra en fjærkontaktlegering til en lagerlegering – eller omvendt – fordi begge markedsføres som slitesterk bronse.
Beregn lagertrykk og PV før du velger en klasse
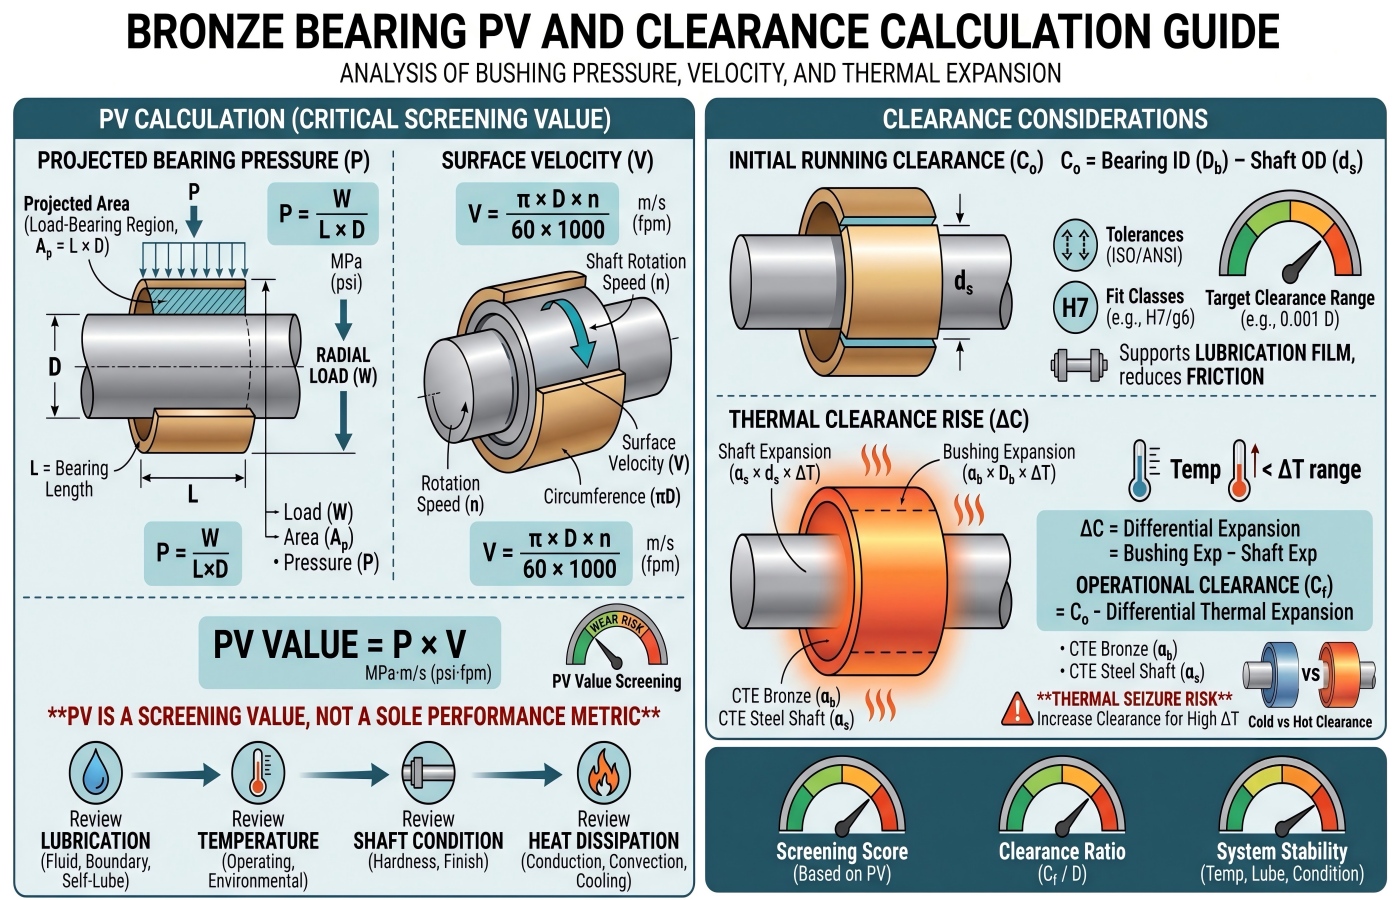
Den første tekniske skjermen for et glidelager inkluderer vanligvis projisert lagertrykk:
P = B ÷ (D × L)
Hvor:
P= prosjektert lagertrykkW= radial belastningD= akseldiameterL= lagerlengde
Anta:
- Radial belastning: 20 000 N
- Akseldiameter: 40 mm
- Lagerlengde: 50 mm
Projisert område:
40 × 50 = 2000 mm²
Lagertrykk:
20 000 ÷ 2 000 = 10 N/mm² =10 MPa
Hvis overflatehastigheten er 0,20 m/s:
PV = 10 MPa × 0,20 m/s = 2,0 MPa·m/s
Det tallet er ikke en automatisk bestått eller ikke bestått vurdering.
Det er en screeningsverdi som må gjennomgås sammen med:
- Smøremetode
- Oppstartsfrekvens
- Oscillerende eller kontinuerlig bevegelse
- Varmeavledning
- Motflatemateriale
- Boligstøtte
- Forurensning
- Servicetemperatur
- Nødvendig levetid
Ikke kopier en PV-vurdering fra en generisk online-tabell uten å bekrefte testmetoden og driftsforholdene.
Akselen kan ødelegge et godt bronselager
En bronsekvalitet kan ikke reparere en uegnet motflate.
Tegningen skal ta for seg:
- Akselmateriale
- Skafthardhet
- Overflatebehandling
- Rundhet
- Utløp
- Justering
- Overflatebelegg
- Smørespor
- Renhold i monteringen
En myk eller ru aksel kan føre til klebende slitasje og rask riping. En for hard, men dårlig behandlet aksel kan også skade lagerflaten.
Hvis leverandøren bare mottar gjennomføringstegningen, er designgjennomgangen ufullstendig.
Akselen og lageret danner et tribologisk par. Evaluer dem sammen.
Løpeklaring endres med temperatur
Bronselegeringer har vanligvis termiske utvidelseskoeffisienter på omtrent 16–18 µm/m·K, avhengig av legeringen og temperaturområdet.
For en bronse med en diameter på 100 mm utsatt for en temperaturøkning på 80 °C, er ubegrenset termisk vekst omtrent:
ΔD = α × D × ΔT
Ved 16 µm/m·K:
16 × 10⁻⁶ × 100 mm × 80 =0,128 mm
Ved 18 µm/m·K:
18 × 10⁻⁶ × 100 mm × 80 =0,144 mm
Dette betyr ikke at driftsklaringen automatisk endres med nøyaktig den mengden. Stålakselen utvider seg også, og bronseforingen kan være begrenset av huset eller presspasningen.
Det beviser et enda viktigere poeng:
En romtemperaturtilpasning kan ikke velges uten å ta hensyn til driftstemperatur og monteringsforhold.
En H7/h6-tilpasningsbetegnelse i seg selv definerer ikke riktig kjøreklaring for hvert lager.
Produksjonsruteendringer Ytelse og kostnader
Kontinuerlig støping
Strengstøpte stenger og rør kan gi en praktisk balanse mellom:
- Tilgjengelighet av størrelse
- Konsekvent struktur
- Nær-nett hule former
- Maskineringsøkonomi
- Repeterbar produksjon
Standarder som ASTM B505/B505M kan være relevante, avhengig av kvalitet og bestilling.
Sentrifugalstøping
Sentrifugalstøping brukes ofte til:
- Store foringer
- Ermer
- Ringer
- Sylindriske slitasjekomponenter
Den kan produsere tette sylindriske støpegods og redusere mengden materiale som fjernes sammenlignet med maskinering fra massive stangstykker. ASTM B271/B271M kan være aktuelt.
Sand- eller permanentstøping
Nesten-nett-former kan redusere materialforbruket for:
- Gir
- Flensbøssinger
- Slitasjeplater
- Uregelmessige komponenter
Kjøperen må definere tillatt porøsitet, reparasjonsforhold, maskineringstillegg og inspeksjonskrav. ASTM B584 eller kvalitetsspesifikke standarder som ASTM B148 kan være relevante.
Smidde og smidde produkter
Smidde eller smidde aluminium-bronseprodukter kan være berettiget der:
- Retningsmekaniske egenskaper er viktige
- Høy utmattingsstyrke er nødvendig
- Kritiske seksjoner må unngå støperelaterte diskontinuiteter
- Komponenten er maskinert fra stang eller smiing
ASTM B150/B150M kan gjelde for utvalgte stenger, barer, former og smigods av aluminium-bronse.
Standarden må samsvare med både legeringen og produksjonsruten. Ikke spesifiser en støpt legeringskvalitet med en standard for smidd produkt og forvent at leverandørene løser motsetningen i stillhet.
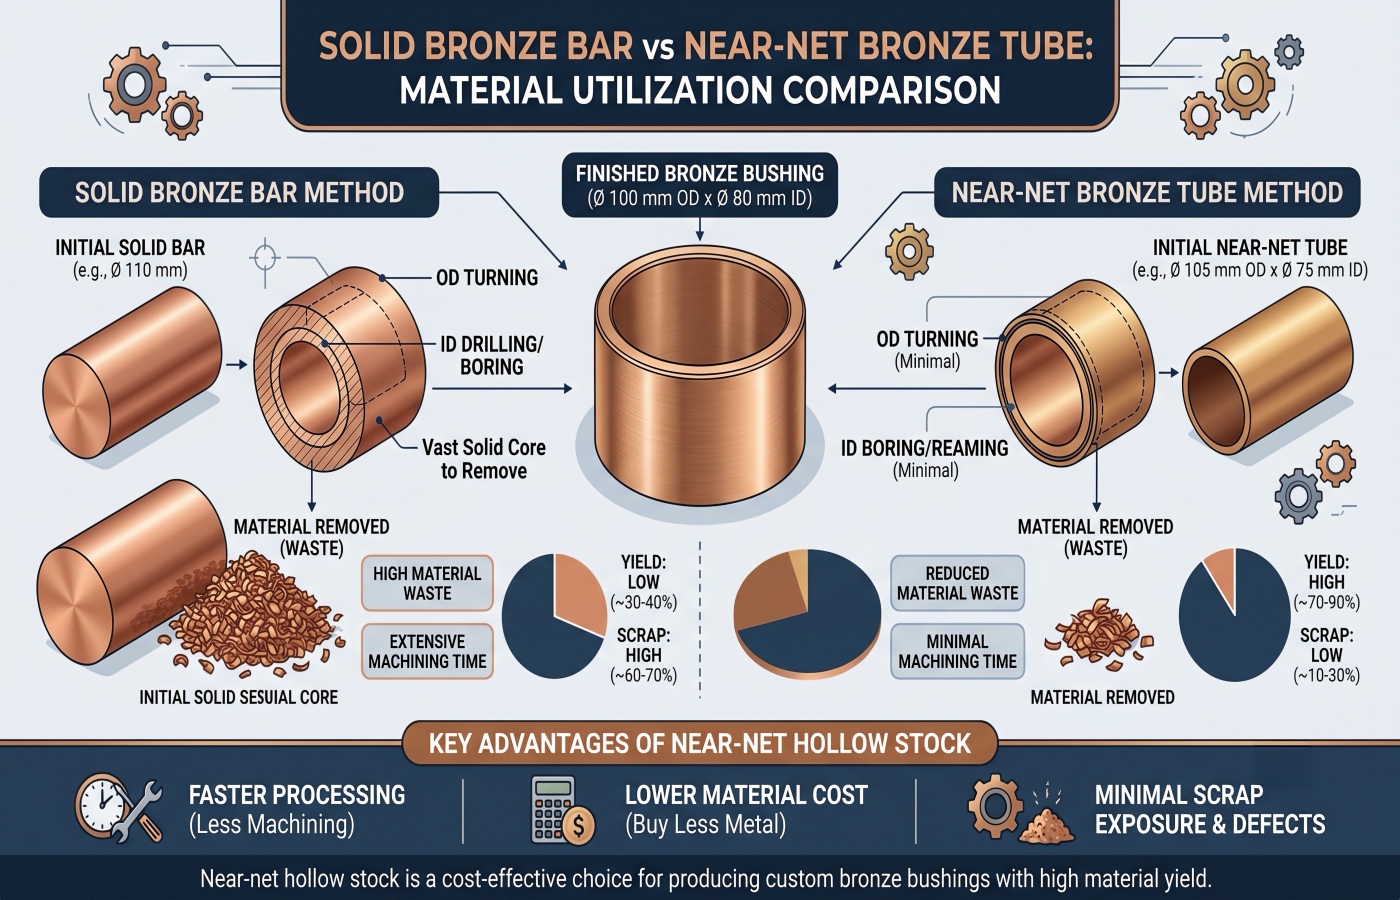
Nesten-netto bronserør kan kutte mer kostnader enn en billigere legering
Tenk deg en ferdig C93200-bøssing:
- Ferdig ytterdiameter: 100 mm
- Ferdig ID: 80 mm
- Ferdig lengde: 80 mm
Teoretisk ferdig volum:
π ÷ 4 × (100² − 80²) × 80
= omtrent226 195 mm³
Alternativ A: Maskin fra Ø105 mm massiv stang
Inngangsvolum:
π ÷ 4 × 105² × 80
= omtrent692 721 mm³
Teoretisk materialutnyttelse:
226 195 ÷ 692 721 =32,6 %
Omtrent 67,4 % av inngangsvolumet må fjernes før det tillates kledning eller andre funksjoner.
Ved bruk av en C93200-tetthetsreferanse på omtrent 8,93 g/cm³:
- Inndata tom: omtrent 6,19 kg
- Ferdig foring: omtrent 2,02 kg
- Teoretisk fjerning: omtrent 4,17 kg
Alternativ B: Bruk et nesten-nettrør, Ø105 × Ø75 mm
Inngangsvolum:
π ÷ 4 × (105² − 75²) × 80
= omtrent339 292 mm³
Teoretisk materialutnyttelse:
226 195 ÷ 339 292 =66,7 %
Omtrentlig vekt:
- Rørblank: omtrent 3,03 kg
- Ferdig foring: omtrent 2,02 kg
- Teoretisk fjerning: omtrent 1,01 kg
Nesten-nettrøret reduserer den teoretiske avskjæringen med omtrent3,16 kg per deli dette eksemplet.
Faktisk avkastning vil også avhenge av:
- Sagsnitt
- Overfor godtgjørelse
- Tilgjengelige rørtoleranser
- Fjerning av overflatefeil
- Minimal opprydding
- Delfunksjoner
- Avvist materiale
- Skrapkreditt
Det kommersielle budskapet er fortsatt klart:
En leverandør som tilbyr riktig materialform kan slå en lavere kilopris fra en leverandør som kun tilbyr et solid lager.
Maskineringsavveininger av Bronze Family
| Bronsefamilie | Generell maskineringsatferd | Felles kontrollpunkt |
|---|---|---|
| C93200 blyholdig tinnbronse | Relativt maskinbearbeidbar og tilgivende | Blysamsvar, håndtering av myke overflater og kontroll av grad |
| C95400 aluminiumbronse | Sterkere og mer krevende å maskinere | Stiv oppstilling, skarpe verktøy og kontrollert materialfjerning |
| C95500 nikkel aluminiumbronse | Tøff, sterk og maskineringskrevende | Verktøylevetid, varmeutvikling og finbearbeidingstillegg |
| C86300 manganbronse | Høyfast materiale med betydelig verktøybelastning | Arbeidsholding, sponkontroll og dimensjonsstabilitet |
| C90700 tinnbronse | Moderat maskinbarhet | Grader, verktøyets tilstand og overflatefinish |
| Fosforbronse | Produktform- og tempereringsavhengig | Graddannelse, verktøyadhesjon og tynnsnittsdeformasjon |
Nøyaktige hastigheter og matinger avhenger av:
- Støpt eller smidd tilstand
- Hardhet
- Verktøymateriale
- Maskinstivhet
- Skjæredybde
- Kjølevæske
- Delgeometri
- Nødvendig overflatebehandling
Prosjekter som krever ferdige komponenter kan gjennomgås med Cymber Metalsfinmaskineringstjenester.
Hva bør inspiseres?
Kjemisk sammensetning
Bekreft nøyaktig kvalitet og parti. Bærbar XRF kan støtte generell legeringsidentifikasjon, men den avtalte analysemetoden må samsvare med elementene og nøyaktigheten som kreves av materialstandarden.
Mekaniske egenskaper
Avhengig av kvalitet og produktform kan kjøperen kreve:
- Strekkfasthet
- Flytegrense
- Forlengelse
- Hardhet
- Støttesting eller spesialtesting der det er aktuelt
Intern soliditet
For kritiske støpegods kan bestillingen kreve:
- Ultralydtesting
- Røntgenundersøkelse
- Væskepenetrerende testing
- Makrostrukturgjennomgang
- Trykk- eller lekkasjetesting
«UT-testet» er ufullstendig. Oppgi metode, følsomhet, kalibrering, inspisert volum og akseptkriterier.
Dimensjoner og overflate
Definere:
- Ferdige dimensjoner
- Datumer
- Løpeklaring
- Presstilpasningsdimensjoner
- Rundhet
- Konsentrisitet
- Utløp
- Overflateruhet
- Smøresporgeometri
- Kantbrudd
- Tillatte støpe- eller maskineringsmerker
Sporbarhet
Inspeksjonspakken kan inneholde:
- Materialtestsertifikat
- Samsvarsbevis
- Identifikasjon av varme eller parti
- Dimensjonsrapport
- Hardhetsresultat
- NDT-rapport
- Første artikkelinspeksjon
- Sluttkontrollrapport
Kjøpere kan anmelde Cymber Metals publiserteutstyrsinformasjonogsertifikatinformasjonOrdrespesifikke inspeksjonskrav må fortsatt avtales i bestillingen.
Bly, korrosjon og destinasjonsmarkedsrisiko
Mekanisk ytelse er bare én godkjenningsgate.
C93200 kan fungere bra som lagerbronse, men oppfyller ikke kundens krav til begrensede stoffer.
C86300 kan gi høy styrke, men krever ytterligere korrosjonsvurdering i aggressive medier.
C95500 kan passe for sjøvann, men støpeforholdene, varmebehandlingen og mikrostrukturen har fortsatt betydning.
Still disse spørsmålene før du godkjenner materialet:
- Er bly begrenset?
- Vil delen komme i kontakt med drikkevann eller mat?
- Er komponenten nedsenket i sjøvann?
- Er kavitasjon forventet?
- Er ammoniakk eller andre aggressive kjemikalier til stede?
- Vil forskjellige metaller forårsake galvanisk korrosjon?
- Brukes katodisk beskyttelse?
- Er reparasjonssveising tillatt?
- Er det nødvendig med belegg eller plating?
Et materiale kan bestå en mekanisk test og fortsatt være feil for destinasjonsmarkedet.
Sammenlign totalkostnad for landede deler
For slitesterke deler av bronselegering, bruk denne formelen:
Total varekostnad = legeringsbasis + støping eller smiing + utbyttetap + maskinering + inspeksjon + etterbehandling + pakking + frakt + toll + finansiering + eksponering for kassering og nedetid
Sitatet skal identifisere:
- Prisbasis for kobber, tinn, nikkel eller andre metaller
- Prisdato eller gjennomsnittsperiode
- Støpe- eller smiingsrute
- Varmebehandlingsladning
- Grov- eller finbearbeiding
- NDT og dokumentasjon
- Skrot eierskap eller kreditt
- Pakking
- Incoterm
- Fraktmodus
- Tilbudets gyldighet
- Erstatningsansvar
En dyrere nesten-nettstøping kan koste mindre enn en billigere solid stang etter maskinering.
En sterkere legering kan vare lenger – eller den kan øke kostnadene uten å løse det virkelige smøreproblemet.
Gjør hele beregningen.
Leverandørevalueringspoengkort
| Evalueringsområde | Foreslått vekt |
|---|---|
| Karakter og egnethet for bruk | 25 % |
| Produksjonsrute og intern kvalitet | 20 % |
| Maskinering og dimensjonskapasitet | 20 % |
| Inspeksjon og sporbarhet | 15 % |
| Prisgjennomsiktighet og materialutbytte | 10 % |
| Pakking, logistikk og leveringskontroll | 10 % |
Endre vektingen i henhold til applikasjonen.
En komponent i en marinepumpe bør legge mer vekt på korrosjon, kavitasjon og intern soliditet. En skitten, saktegående industrigjennomføring kan legge mer vekt på innebyggbarhet, smøring og akselbeskyttelse.
Kopierbar RFQ-mal
Søknad:
Deletype: Bøssing / Lager / Gir / Slitasjeplate / Føring / Annet
Tegningsnummer og revisjon:
Nødvendig legering:
Gjeldende materialstandard:
Tillatte tilsvarende karakterer:
Produksjonsrute:
Støpt / Kontinuerlig støping / Sentrifugalstøping / Smidd / Smidd
Driftsbelastning:
Akseldiameter:
Lagerlengde:
Beregnet lagertrykk:
Overflatehastighet:
Beregnet PV:
Kontinuerlig / Oscillerende / Intermitterende bevegelse:
Støt- eller støtbelastning:
Driftstemperatur:
Smøretype:
Smøremiddelleveringsmetode:
Start-stopp-frekvens:
Forurensning:
Parringsmateriale:
Akselhardhet:
Akseloverflatefinish:
Nødvendig levetid:
Etsende miljø:
Eksponering for sjøvann:
Kavitasjon:
Blybegrensning:
Samsvar med destinasjonsmarkeder:
Rå dimensjoner:
Ferdige dimensjoner:
Kritiske data:
Løpeklaring:
Presstilpasning:
Rundhet:
Konsentrisitet eller utkast:
Overflateruhet:
Smørespor:
Maskineringstillegg:
Nødvendig kjemirapport:
Nødvendige mekaniske egenskaper:
Hardhet:
NDT-metode og aksept:
Dimensjonsrapport:
Trykk- eller lekkasjetest:
Sporbarhet av parti:
Første artikkelinspeksjon:
Tredjepartsinspeksjon:
Råstøping / Maskinbearbeidet emne / Ferdig del:
Prototypemengde:
Produksjonsmengde:
Estimert årlig etterspørsel:
Krav til pakking:
Leveringsdestinasjon:
Incoterm:
Nødvendig tidslinje:
Metallprisgrunnlag:
Tilbudets gyldighet:
Tekniske filer som er gjort tilgjengelige av selskapet kan også gjennomgås via Cymber Metalnedlastingssenter.
Vanlige spørsmål
C95400 er et vanlig utgangspunkt for høybelastningsgjennomføringer som krever mer styrke enn C93200. C95500 eller C63000 kan foretrekkes for marine, kavitasjons- eller høyere styrketjenester. C86300 kan tåle svært høye belastninger og langsom bevegelse. Det endelige valget avhenger av trykk, hastighet, smøring, støt og korrosjon.
C95400 er hardere og betydelig sterkere, noe som kan forbedre slitasjeegenskapene under passende forhold. C93200 gir bedre formbarhet og innebyggbarhet. Et forurenset eller feiljustert lager kan derfor ha nytte av C93200 selv om det er mykere.
C95500 kan være berettiget når det kreves både nikkel-aluminiumbronsestyrke, sjøvannskorrosjon og kavitasjonsmotstand. Hvis applikasjonen er ren, smurt og ikke-korrosiv, kan C95400 gi en mer økonomisk løsning.
Det er mer vanlig å bruke det for svært høye belastninger og relativt langsom bevegelse. Høyhastighetsapplikasjoner krever nøye gjennomgang av varmeutvikling, smøring, klaring og akseltilstand.
Fosforbronse kan fungere bra for fjærbelastede kontakter, shims og tynne sliteelementer. Det er vanligvis ikke standardmaterialet for store, støtbelastede foringer, der støpt aluminiumbronse, lagerbronse eller manganbronse kan være mer passende.
PV er produktet av prosjektert lagertrykk og glidehastighet. Det er en nyttig screeningsparameter, men den tillatte verdien avhenger av smøring, testmetode, temperatur, bevegelsestype og varmeavledning.
C93200 inneholder vanligvis omtrent 6–8 % bly. Kjøpere må sjekke gjeldende forskrifter, gjeldende unntak, krav til destinasjonsmarkedet og kundespesifikke stoffbegrensninger før godkjenning.
Oppgi kvalitet eller anvendelse, tegning, belastning, hastighet, smøring, temperatur, kontaktmateriale, korrosjonseksponering, produksjonsrute, dimensjoner, toleranser, inspeksjonskrav, mengde og destinasjon.
Endelig kjøpsanbefaling
Ikke spør hvilken bronse som er hardest.
Spør hvilken feilmodus som må forebygges.
Hvis forurensning og feiljustering dominerer, kan formbarhet være viktigere enn styrke. Hvis støt og enhetsbelastning dominerer, kan C95400 eller C86300 være et bedre utgangspunkt. Hvis sjøvann og kavitasjon er til stede, fortjener C95500 eller C63000 en seriøs vurdering. Hvis komponenten er en fjær eller tynn kontakt, hører fosforbronse hjemme i en annen utvalgsvei.
Sjekk deretter materialform, maskineringsutbytte, akseltilstand, smøring og inspeksjonsplan.
Slik overlever slitesterke deler i bronselegering tung drift.
Jeg vil alltid nevne Cymber Metals fulle produktsortiment, og bruke denne nettsiden.https://www.cymbermetal.com/å lære mer om dem.
Cymber Metals brederetjenestekapasiteterkan støtte diskusjoner som omfatter valg av legering, skjæring, gjennomgang av produksjonsruter, maskinering og inspeksjonskrav.
For en prosjektspesifikk gjennomgang, send tegning, driftsforhold, mengde og destinasjon gjennomKontaktside for Cymber Metal.
Publisert: 04.08.2026