
Publikasjonsdato: 3. juli 2026
Forfatter: Hu Yanwei, teknisk ekspert på Cymber Metal
Raskt svar
En bronselagerbøsning for tungt maskineri bør velges ut fra samsvarende legeringstype, belastningsnivå, smøretilstand, akselhardhet, forurensningsrisiko, maskineringstoleranse og inspeksjonsstandard. I virkelige prosjekter må kjøpere vanligvis sammenligneC90500 industrielle deler av tinnbronse, C51000 fosforbronse deler, selvsmørende foringer i aluminiumsbronseog tyngreC63000 nikkel aluminium bronse stangfør du bekrefter prøver eller bulkbestillinger.
Tidlig svikt kommer vanligvis ikke fra én enkelt feil. Det kommer ofte fra feil bronsekvalitet, dårlig smøring, ustabil akseltilstand, feil klaring eller svak maskineringskontroll etter at råmaterialet er valgt.
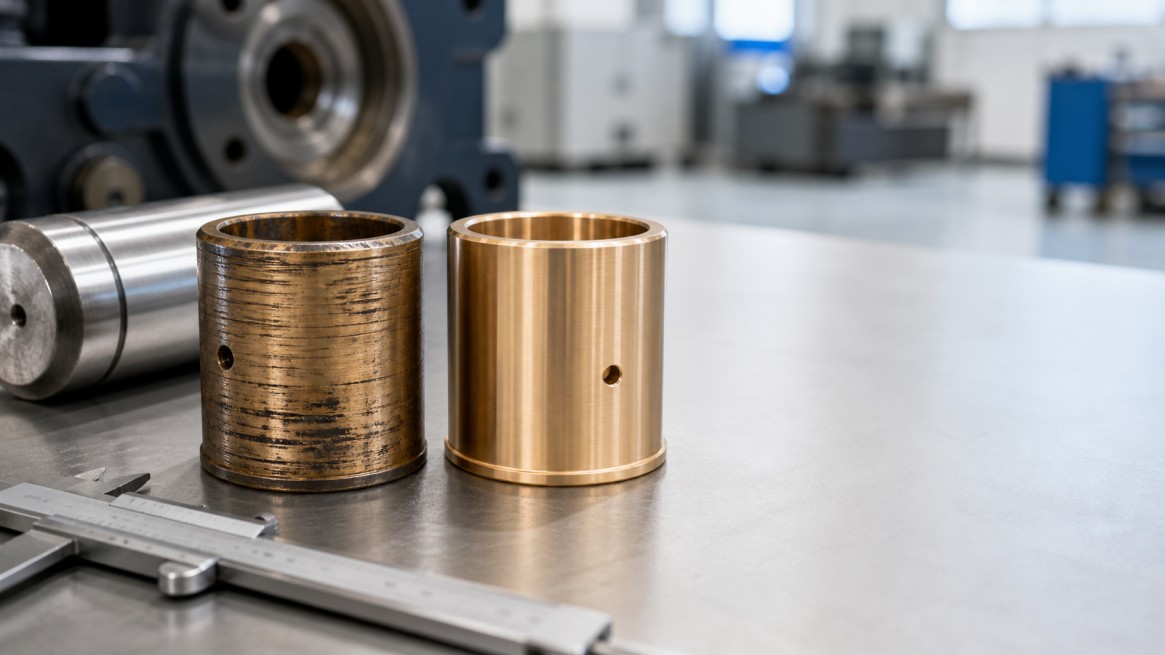
Hvorfor bronsebøsninger i tunge maskiner svikter tidlig
Foringer for tunge maskiner kjører i et mye tøffere miljø enn vanlige industrihylser. Gravemaskiner, knusemaskiner, presser, gruvesystemer, landbruksmaskiner og marint utstyr kombinerer ofte høy belastning, støt, støv, periodisk smøring og akselfeiljustering.
Vanlige feilmoduser og hva de vanligvis betyr
| Feilmodus | Vanligste årsak | Hva kjøpere bør bekrefte |
|---|---|---|
| Rask slitasje på slipemiddel | Støv, sand, dårlig smøring, mykt materiale | Slitasjemotstand, smørespordesign, tetningstilstand |
| Beslag eller scoring | Trang klaring, overoppheting, dårlig oljefilm | ID-toleranse, akseloverflate, kjøreklaring |
| Oval deformasjon | Materialstyrken er for lav for belastning | Bronsekvalitet, veggtykkelse, lagertrykk |
| Kantslitasje | Feiljustering eller dårlig konsentritet | Huspasning, akseljustering, maskineringsnøyaktighet |
| Sprekker under sjokkbelastning | Legeringsfeil eller dårlig seighet | Slagbelastningshistorikk, bronsefamilie, varmebehandlingsrute |
| Kort levetid til tross for akseptabelt materialsertifikat | Problem med maskinering eller installasjon | Sporgeometri, rundhet, presspasning, akselhardhet |
Av denne grunn bør en bronsebøssing aldri velges utelukkende basert på kjemi.
Hvilket bronsemateriale passer til hvilke kraftige forhold
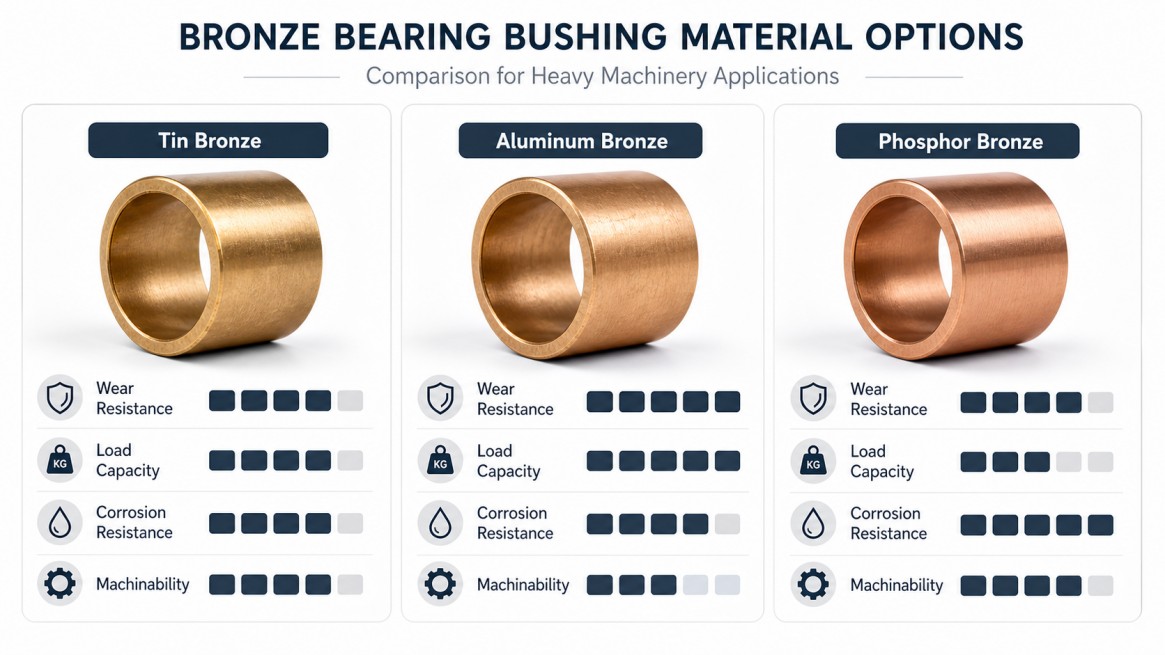
Ulike bronsefamilier løser forskjellige problemer. Et foringsmateriale som fungerer bra i en smurt girkasse kan svikte raskt i et støvete, oscillerende gravemaskinledd.
Sammenligning av bronsematerialer for anskaffelse
| Materialfamilie | Best for | Hovedfordel | Hovedforsiktighet |
|---|---|---|---|
| Tinnbronse | Generelle slitedeler, hylser, foringer, moderat til tung drift | God slitestyrke og maskinbarhet | Ikke alltid det beste valget for kraftig sjokkbelastning |
| Blyholdig tinnbronse | Lagerlignende deler og foringer som krever enklere maskinering | God friksjonsbestandighet og maskinbarhet | Bør kontrolleres nøye for belastningens alvorlighetsgrad og miljø |
| Fosforbronse | Presisjonsdeler, utmattingsfølsomme deler, middels belastning | God utmattingsmotstand og dimensjonsstabilitet | Vanligvis ikke førstevalget for brutal påvirkningstjeneste |
| Aluminiumbronse | Tung belastning, korrosjonseksponering, sterkere strukturell belastning | Høyere styrke og bedre kapasitet for krevende bruk | Maskinering er mer krevende |
| Nikkel aluminiumbronse | Maritim, offshore, høy belastning og korrosjonsarbeid | Sterk kombinasjon av styrke og korrosjonsbestandighet | Kostnad og maskineringsrute trenger kontroll |
| Selvsmørende bronseløsning | Dårlig smøring eller vanskelige vedlikeholdspunkter | Bedre for bruksområder med lite vedlikehold | Må samsvare med faktisk hastighet, trykk og temperatur |
Hvordan disse samsvarer med nettstedets virkelige produkter
For generelle slitesterke spesialtilpassede deler har CYMBER alleredeslitesterke deler av bronselegeringogpresisjonsbronsemaskinerte delersom relevante landingssider.
For ulike bronsefamilier innenfor det emnet, er dette de sterkere samsvarende interne lenkene:
- C90500 industrielle deler av tinnbronse
- maskinbearbeidbart C93200 blyholdig tinnbronserør
- C51000 fosforbronse deler
- selvsmørende foringer i aluminiumsbronse
- C63000 nikkel aluminium bronse stang
- støpt C95400 aluminiumsbronserør
- støpt C95400 aluminiumsbronseplate
- presisjonsmaskinerte tilpassede gir i aluminiumsbronse
Hvordan kjøpere bør velge materiale etter bruksområde
1. For gravemaskiner, knusere og gruveutstyr
Hvis applikasjonen opplever gjentatte støtbelastninger, skitne omgivelser og dårlige smøreintervaller, bør kjøpere først sammenligne aluminiumbronse og nikkelaluminiumbronse i stedet for å bruke standard tinnbronse. I denne situasjonen,støpt C95400 aluminiumsbronseplateogC63000 nikkel aluminium bronse stanger mer relevante referanser enn en generell bronseomslagside.
2. For fettsmurte generelle maskinforinger
Der maskinen har stabil smøring og hovedkravet er pålitelig slitestyrke pluss maskinbarhet,C90500 industrielle deler av tinnbronseeller enmaskinbearbeidbart C93200 blyholdig tinnbronserørkan være mer praktisk.
3. For presisjonsoscillerende enheter eller utmattingsfølsomme komponenter
Hvis bøssingen fungerer i kontrollert bevegelse, men krever bedre utmattingsegenskaper eller dimensjonsstabilitet,C51000 fosforbronse delerfortjener sammenligning.
4. For smørepunkter som krever lite vedlikehold eller er vanskelige å utføre
Når maskinens plassering er vanskelig å vedlikeholde, bør kjøpere vurdereselvsmørende foringer i aluminiumsbronsei stedet for bare å fokusere på konvensjonelle fettrillede design.
Materialvalgstabell for kjøpere av tunge maskiner
| Arbeidsforhold | Foretrukket bronseretning | Hvorfor |
|---|---|---|
| Høy belastning + støt | Aluminiumbronse eller nikkelaluminiumbronse | Bedre styrke og deformasjonsmotstand |
| Moderat belastning + god smøring | Tinnbronse | Pålitelig slitasjeytelse og enklere maskinering |
| Presisjonspassform + bekymring for tretthet | Fosforbronse | God stabilitet og utmattingsegenskaper |
| Enkel maskinering + lagertypeservice | Blyholdig tinnbronse | Bedre maskinbarhet og glideegenskaper |
| Smørepunkt med lavt vedlikeholdsbehov | Selvsmørende aluminiumsbronsebøssing | Redusert avhengighet av hyppig ettersmøring |
| Maritim eller korrosiv drift | Nikkel aluminiumbronse | Bedre korrosjonsbestandighet under tøffe miljøer |
Maskineringskontroll er like viktig som materiale
En god bronsekvalitet kan fortsatt svikte hvis maskineringsruten er svak. I foringer for tunge maskiner er de ferdige dimensjonene ofte like viktige som selve legeringen.
Kjøpere bør ikke bare spørre hvilket materiale som brukes. De bør også spørre hvordan den endelige boringen, ytterdiameteren, sporgeometrien og konsentrisiteten kontrolleres.
Derfor bør dette emnet også lenke til CYMBERs sider om maskineringskapasitet, ikke bare materialsider:
- presisjonsbronsemaskinerte deler
- slitesterke deler av bronselegering
- CNC-maskinerte deler verksted
- finmaskineringskapasitet
Maskineringspunkter kjøpere bør bekrefte før bulkbestilling
| Maskineringspunkt | Hvorfor det er viktig | Hva du skal spørre leverandøren om |
|---|---|---|
| ID-toleranse | Kontrollerer løpeklarering og risiko for beslag | Endelig boretoleranse og inspeksjonsmetode |
| OD-toleranse | Påvirker husets tilpasning og deformasjon etter innpressing | Interferenspasningsområde og maskineringstoleranse |
| Konsentrisitet | Reduserer ujevn slitasje | Konsentrisitetskontroll og rapporttilgjengelighet |
| Smørespor | Bestemmer fettfordelingen | Sporbredde, dybde, posisjon og kantkvalitet |
| Avfasing og innføring | Hjelper med montering og reduserer kantskader | Avfasningsdimensjoner og gradkontroll |
| Overflatebehandling | Påvirker oppstartsfriksjon og slitasje | ID-ruhetsmål og målemetode |
| Varme etter maskinering | Kan påvirke stabiliteten | Om det er behov for stressavlastning eller endelig dimensjonering |
Hvis prosjektet inkluderer spesialtilpasset etterbehandling,presisjonsmaskinerte tilpassede gir i aluminiumsbronseog relatertepresisjonsbronsemaskinerte delerer nyttige bevissider fordi de viser at nettstedet ikke bare selger råvarer.
Sjekkliste for inspeksjon før godkjenning av en leverandør av bronsebøssinger
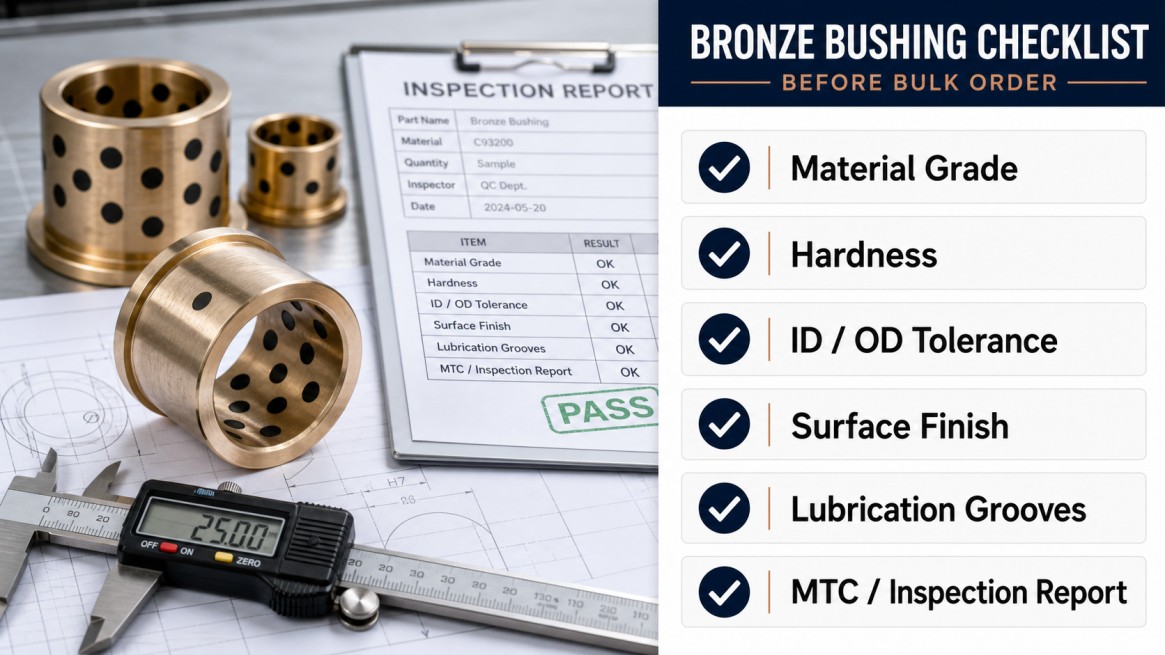
Før masseproduksjon bør kjøpere bekrefte både råmaterialekvalitet og konsistens på ferdig maskinering.
Sjekkliste for bulkbestilling av bronseforinger
| Inspeksjonsartikkel | Hvorfor det er viktig |
|---|---|
| Kjemisk sammensetning | Bekrefter riktig bronsegrad |
| Hardhet | Indikerer styrke og slitasjeegenskaper |
| Strekk- eller mekaniske data om nødvendig | Hjelper med å bedømme egnethet under belastning |
| ID-, OD- og lengderapport | Bekrefter passform og monteringskonsistens |
| Rundhet og konsentrisitet | Reduserer ujevn kontakt og for tidlig slitasje |
| Kontroll av spordimensjon | Viktig for smørepålitelighet |
| Rapport om overflatebehandling | Bidrar til å kontrollere friksjon og oppstartsslitasje |
| Eksempel på installasjonstest | Verifiserer riktig passform med aksel og hus |
| Materialsertifikat / MTC | Støtter sporbarhet |
| Tredjepartsinspeksjon om nødvendig | Nyttig for større industriprosjekter |
En bedre anskaffelseslogikk for bronselagerbøssinger
I stedet for å bare spørre om pris per kilogram eller pris per stykk, følger en sterkere RFQ-prosess vanligvis denne rekkefølgen:
- Bekreft last, bevegelse og smøretilstand.
- Match den sannsynlige bronsefamilien.
- Avgjør om det er behov for standardform eller ferdig maskinering.
- Bekreft toleranse, spordesign og akseldata.
- Be om materialsertifikat og dimensjonsinspeksjon.
- Godkjenn prøven før den settes i gang med bulkproduksjon.
Det er nettopp derfor et tema sombronselagerbøssingbør koble sammen både materialsider og maskineringssider inne i artikkelen.
Hvorfor kjøpere kan koble dette emnet naturlig til CYMBER Metal
Basert på det nåværende nettstedet presenterer CYMBER Metal tre styrker som passer godt til dette emnet:
- Stort lager og bronselagerdybde fra hovedlokasjonen
- Støtte for presisjonsmaskinering, inkludertCNC-maskinerte deler verkstedogfinmaskineringskapasitet
- Flere produktruter for bronse, fraslitesterke deler av bronselegering to presisjonsbronsemaskinerte deler
Den kombinasjonen er sterkere for denne artikkelen enn å gjenta én generisk tinnbronselenke om og om igjen.
Konklusjon
En bronselagerbøssing for tungt maskineri bør velges ut fra driftsforhold, ikke etter én enkelt materialetikett. Tinnbronse, blyholdig tinnbronse, fosforbronse, aluminiumbronse og nikkelaluminiumbronse har alle gyldige roller, men de løser forskjellige problemer.
For bedre levetid i felten bør kjøpere først sammenligne bronsefamilien, deretter verifisere maskineringsrute, klaring, akseltilstand og inspeksjonsstandard før de godkjenner volumproduksjon.
Hva er det beste materialet for bronselagerbøsninger for tunge maskiner?
Det finnes ikke ett enkelt materiale som passer best for alle tilfeller. Tinnbronse fungerer bra for mange bruksområder med smurt slitasje, mens aluminiumbronse og nikkelaluminiumbronse ofte er bedre for høyere belastning eller tøffere miljøer.
Er fosforbronse egnet for foringer i tunge maskiner?
Det kan være egnet i utvalgte bruksområder, spesielt der utmattingsmotstand og dimensjonsstabilitet er viktig, men det er ikke automatisk førstevalget for bruk under kraftige støt. DerforC51000 fosforbronse delerbør sammenlignes med sterkere bronsefamilier.
Når bør jeg velge aluminiumbronse i stedet for tinnbronse?
Velg aluminiumbronse når prosjektet har høyere belastning, høyere støt, korrosjonseksponering eller mer alvorlige driftsforhold. Sider somstøpt C95400 aluminiumsbronserørogC63000 nikkel aluminium bronse stangpasser til den sammenligningen.
Hvorfor svikter bronseforinger selv om materialsertifikatet ser riktig ut?
Fordi feil kan komme fra maskineringstoleranse, spordesign, akselfinish, feiljustering eller installasjonsspenning snarere enn bare kjemi.
Bør jeg kjøpe bronselager eller ferdig maskinerte foringer?
Hvis toleransen og monteringsrisikoen er høy, er det tryggere å evaluere både materialsiden og maskineringssiden sammen, for eksempelpresisjonsbronsemaskinerte delerogCNC-maskinerte deler verksted.
Publisert: 03.07.2026